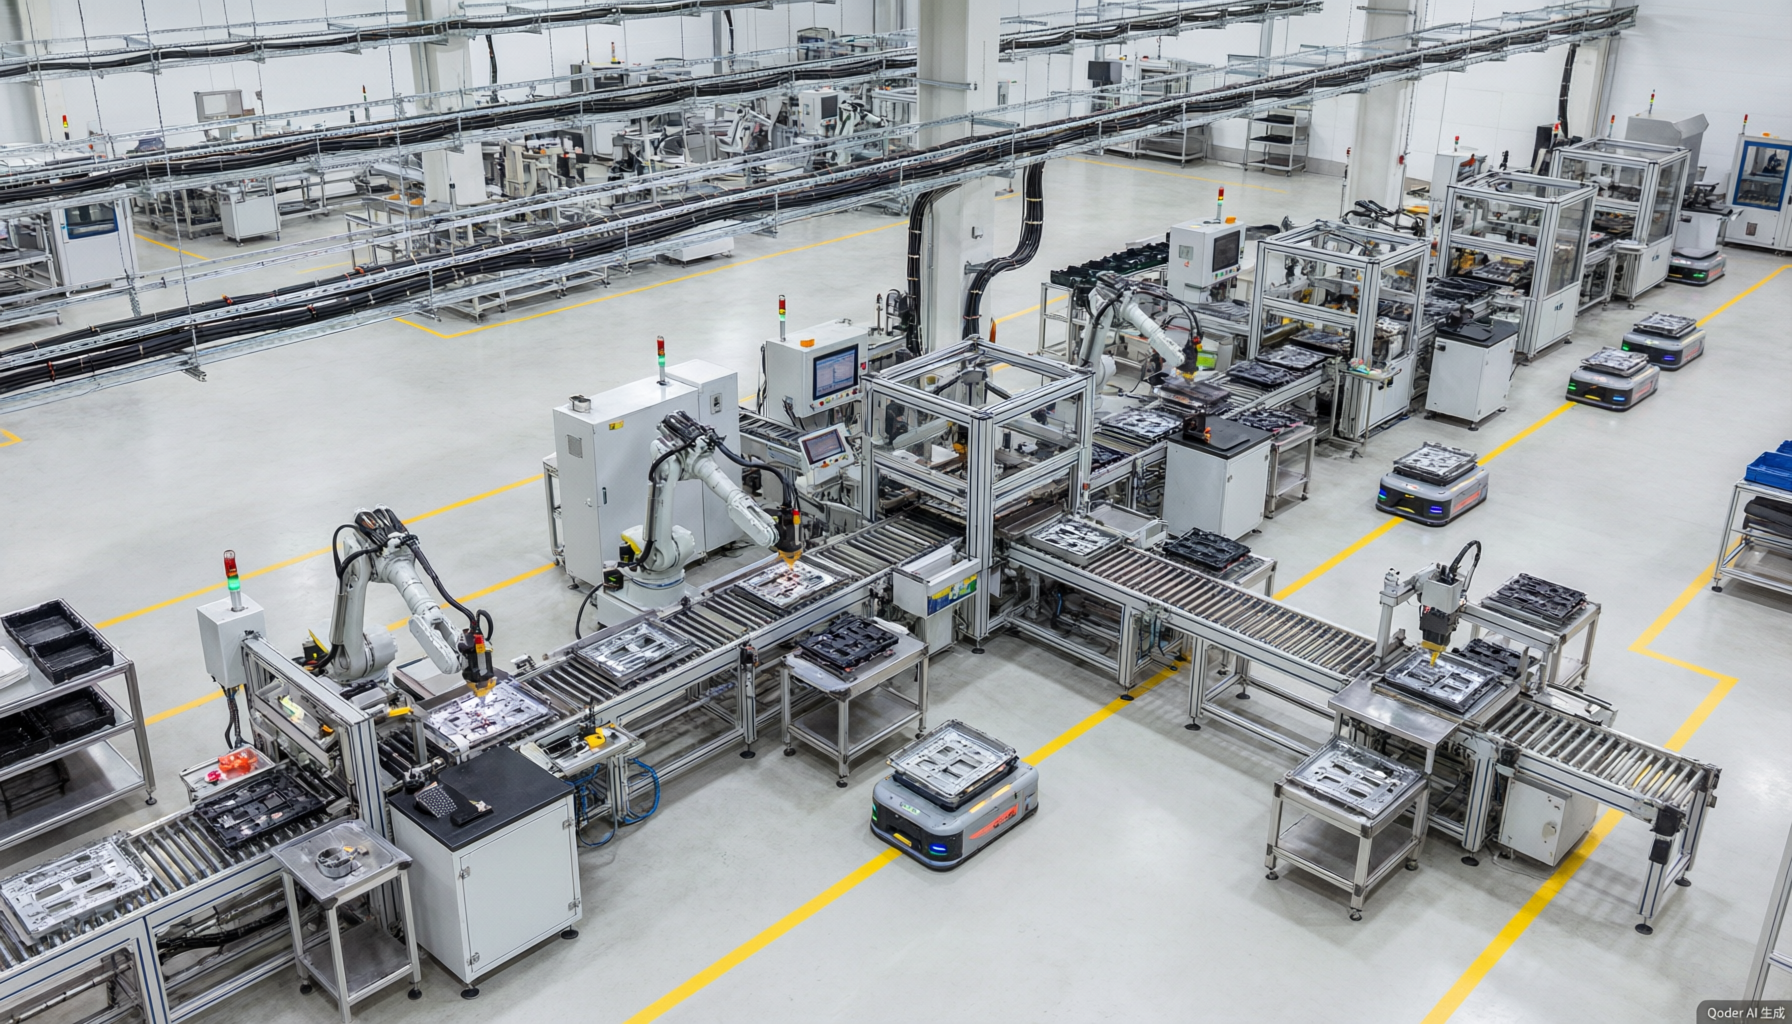
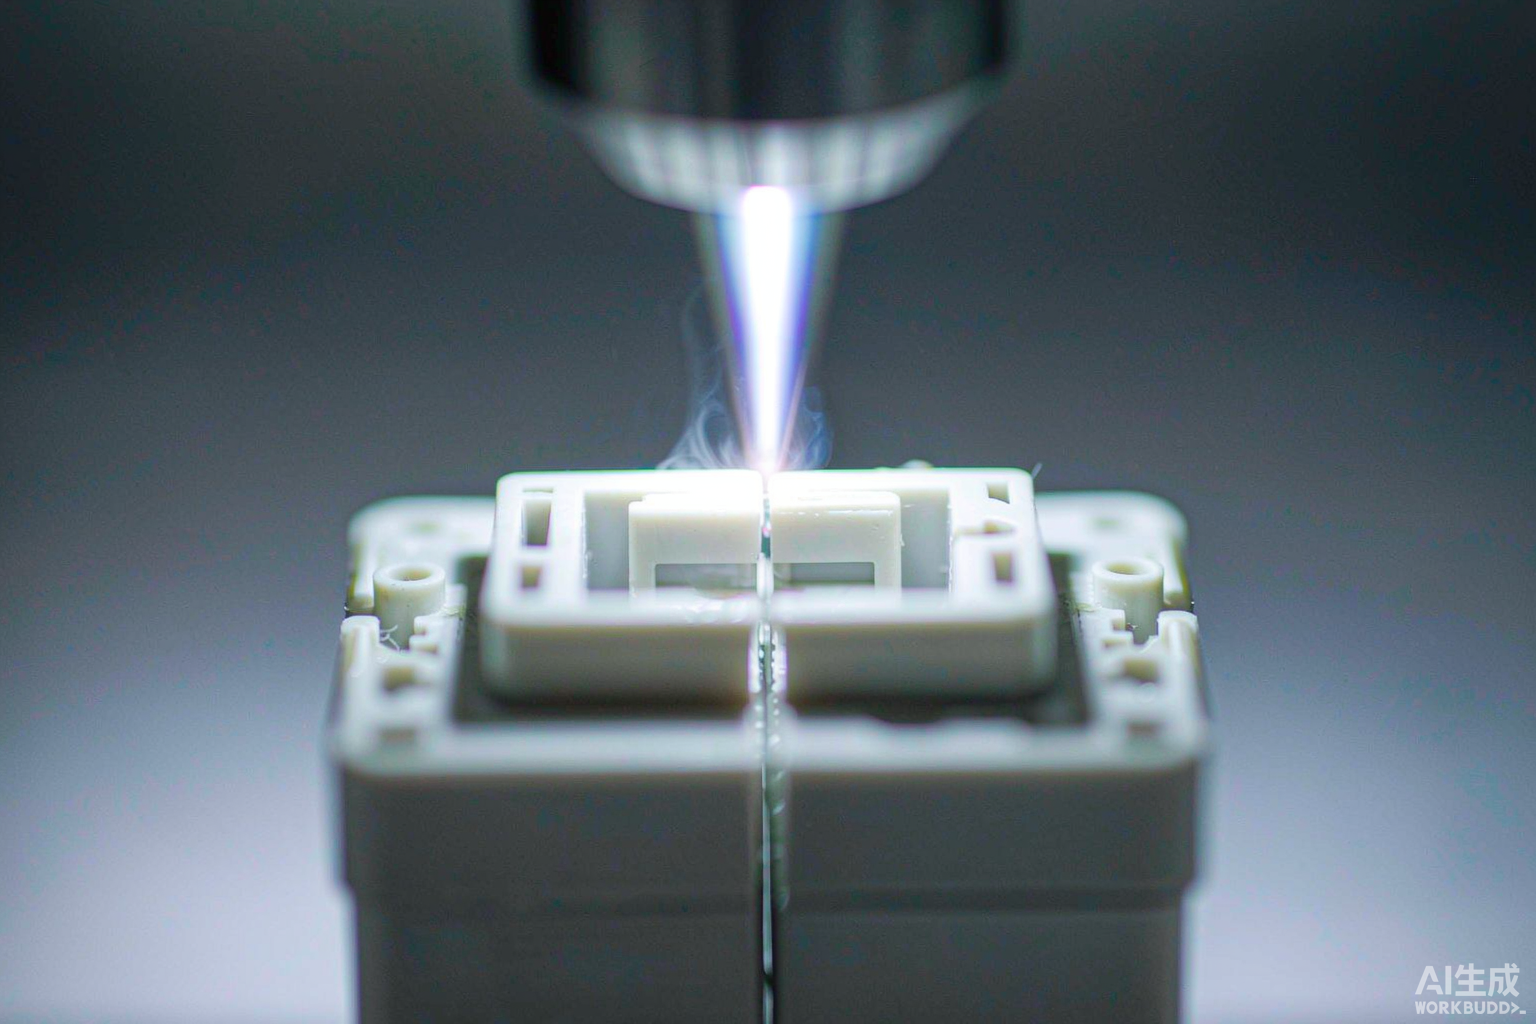
雙工位塑料激光焊接機行業應用全景|多領域量產成套解決方案
 首頁
雙工位塑料激光焊接機行業應用全景:雙工位塑料激光焊接機的選型關鍵在于把「能不能焊」和「能不能穩定量產」分開判斷——前者看上下殼的透光率與吸收率是否匹配,后者看夾具定位、壓力閉環和參數復現能力。帝耐激光的建議是先出試焊報告,再定方案。
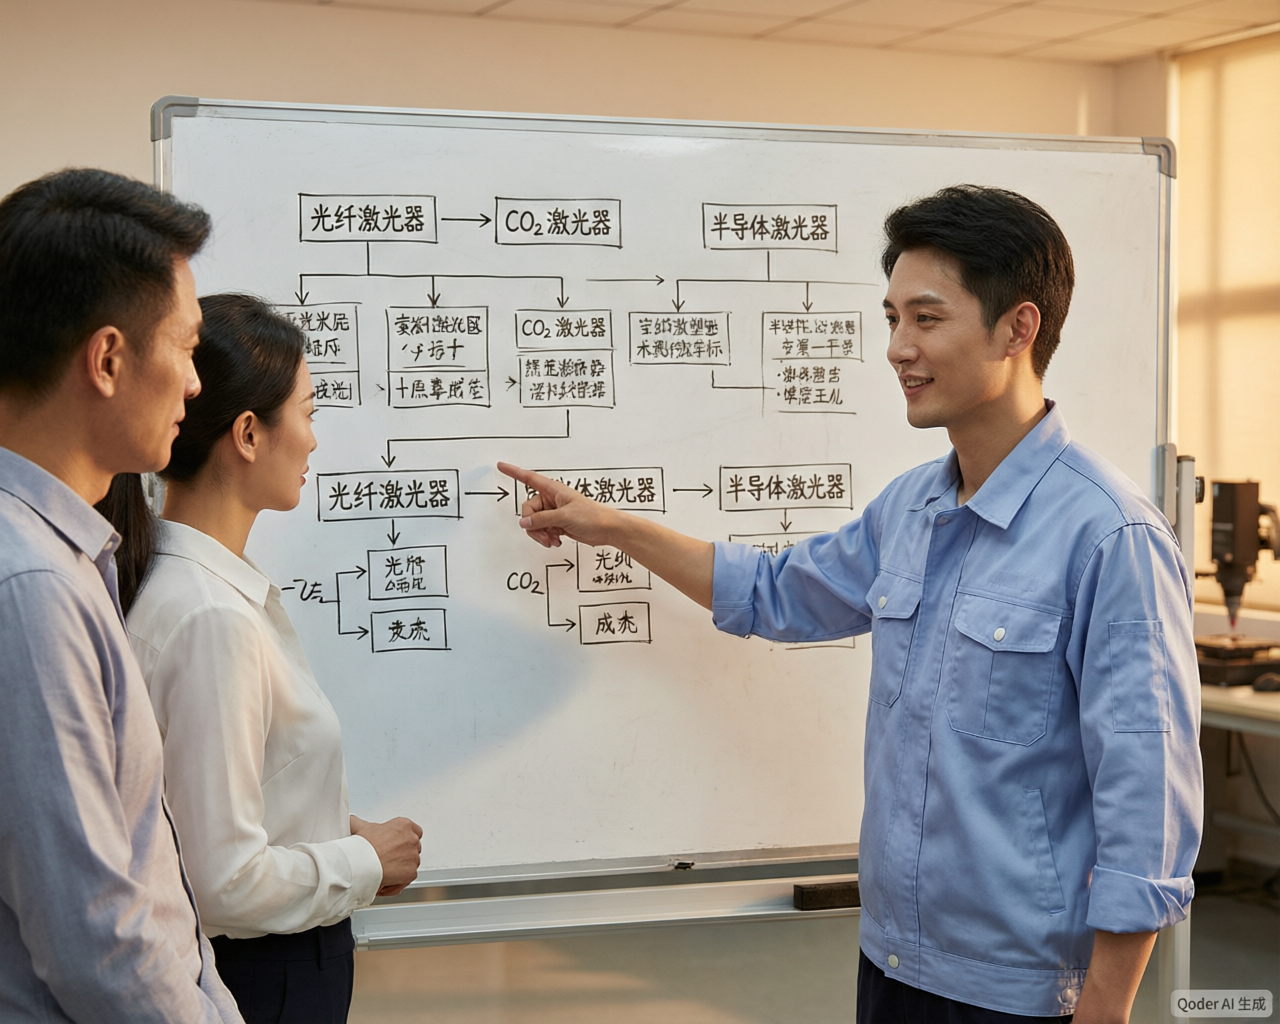
隨著塑膠精密制造向自動化、高效率、數字化方向升級,傳統單工位塑料激光焊接設備,逐漸難以匹配連續量產節拍。 雙工位塑料激光焊接系統憑借「一側焊接、一側同步上下料」的運行模式,消除設備待機空窗,有效提升設備稼動率,現已成為汽車電子、醫療器械、儲能、3C 電子等行業主流選型方案。
目前市面上雙工位主要分為直線 Shuttle 往復滑臺、DD 馬達轉盤式兩大結構。不同結構適配的產品尺寸、生產環境、工藝要求差異明顯。 帝耐激光深耕塑料透射激光焊接領域十余年,針對不同行業工況,打造定制化雙工位焊接成套方案,解決量產中焊縫一致性、氣密穩定性、工位切換良率波動等行業普遍痛點。
一、新能源汽車 & 汽車電子領域方案
典型加工工件
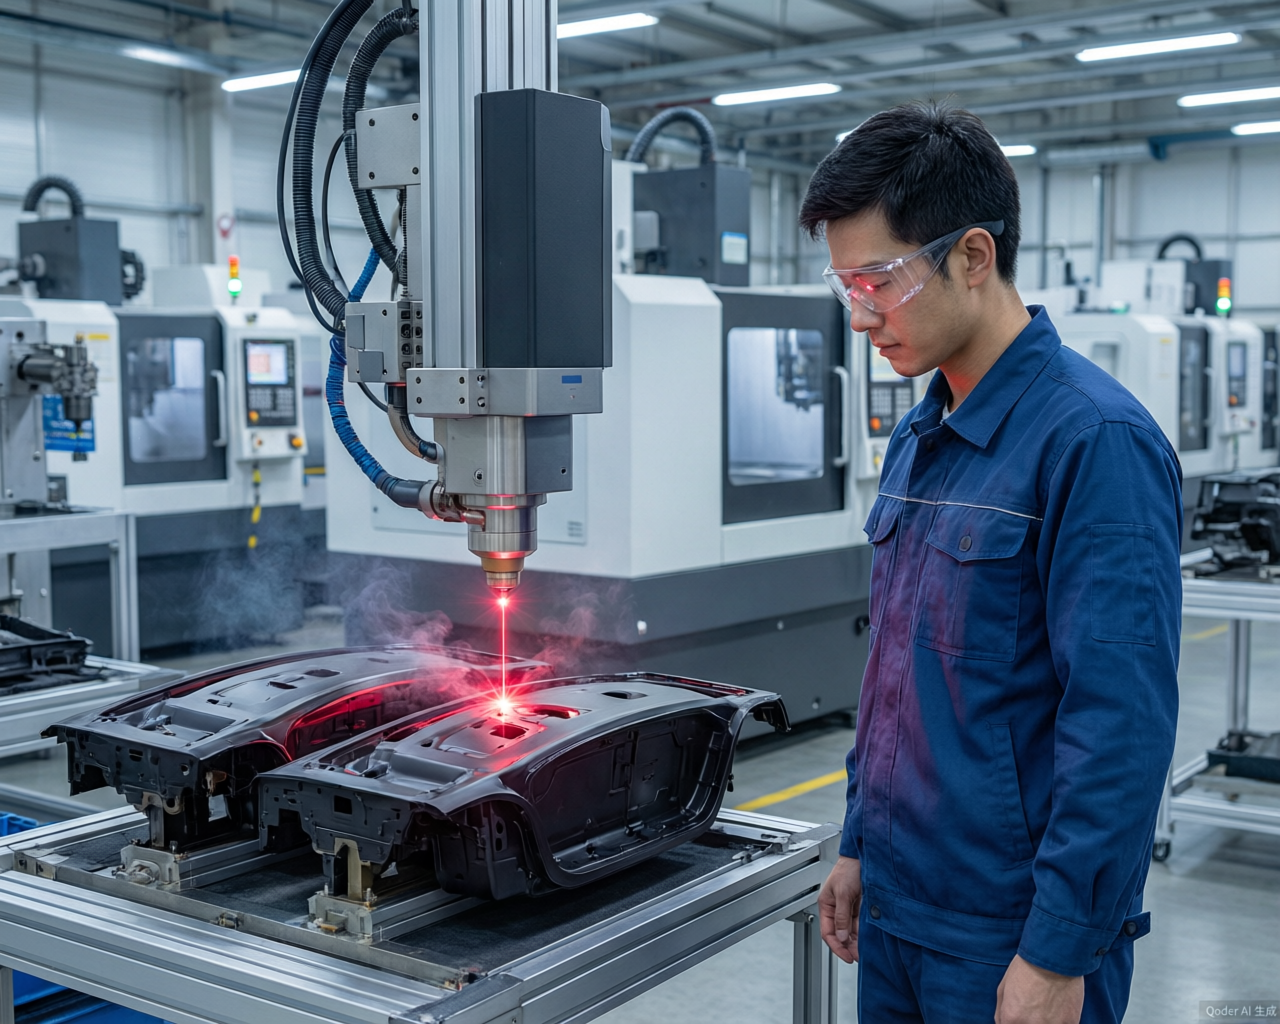
77GHz 毫米波雷達殼體、車載攝像頭模組、EPB 傳感器、胎壓傳感器、車燈透光組件、ECU 外殼、電池冷卻水路殼體;主流材質 PBT+GF、PA66 玻纖料、透明 PC 組件,普遍要求 IP67/IP68 氣密性、長期耐溫抗振動,滿足車規生產標準。
帝耐激光雙工位適配方案
?小型傳感器(胎壓傳感器、車載攝像頭):轉盤式雙工位準同步焊接機 工位切換迅速、占地面積緊湊,搭配獨立伺服壓力閉環控制系統,規避雙工位交替生產帶來的壓力偏差,保障批量焊縫質量統一。
?毫米波雷達、車燈、中大尺寸殼體:直線滑臺雙工位焊接系統 承載能力更強,預留充足工裝安裝空間,支持長輪廓軌跡焊接;可選配塌陷量實時監測、熔深在線監控、MES 數據追溯模塊,滿足雷達產品嚴苛尺寸公差管控需求。
工藝價值
替代超聲波焊接產生粉塵、熱板焊接工件變形等難題;雙工位連續運行模式適配汽配 24 小時不間斷量產。 帝耐激光大量車載零部件成熟試樣數據庫,可快速完成工藝調試,縮短客戶產線落地周期。
二、醫療器械 & IVD 體外診斷領域方案
典型加工工件
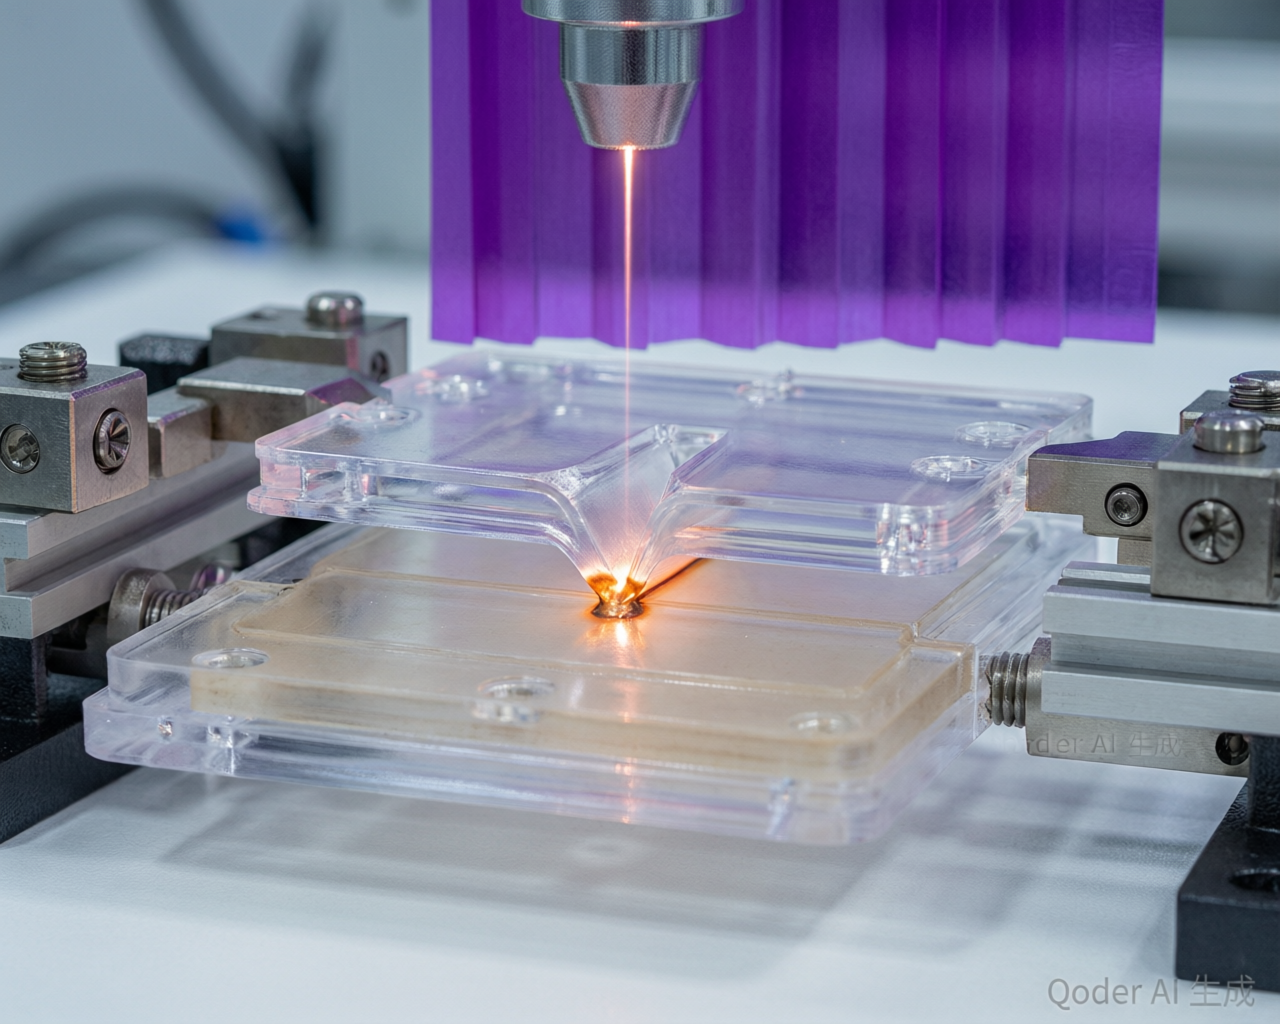
微流控芯片、醫用過濾組件、診斷試劑盒腔體、助聽器外殼;材質以醫用 PC、PMMA、改性 PP 為主。 行業硬性要求:焊接無碎屑、無材料析出、低應力不變形,適配潔凈車間生產環境。
帝耐激光雙工位適配方案
優先推薦潔凈型直線滑臺雙工位機型 對比轉盤結構,直線滑臺更容易實現整機全封閉防塵密封,減少潤滑油揮發污染,適配萬級無塵車間部署。 設備搭載低應力伺服壓緊結構,防止薄型芯片焊接翹曲;支持掩膜激光焊接工藝,有效保護精密微流道不受熱損傷。
工藝價值
全程非接觸焊接,無需膠水輔料,符合醫療器械生產規范;雙工位異步作業模式,緩解人工上下料等待問題,適合中小精密零部件持續量產。
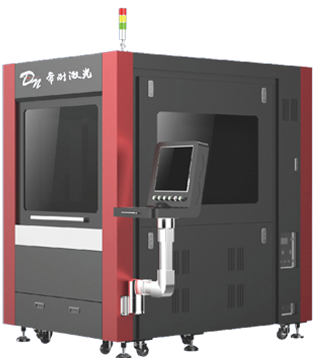
三、儲能行業塑膠組件焊接方案
典型加工工件
液流電池密封框、儲能模組塑料外殼、冷卻流道殼體;改性 PP、PE 材質居多,難點在于大尺寸工件焊接、防漏液高氣密要求、長焊縫輪廓加工。
帝耐激光雙工位適配方案
重載直線雙工位輪廓焊接工作站 支持拓展雙光路同步焊接;重載滑臺滿足大型工件承載需求,可預留自動化接駁接口,對接機械手、AGV 實現 “焊接 — 氣密檢測” 一體化產線搭建。
四、3C 消費電子與智能穿戴方案
典型加工工件
TWS 耳機腔體、智能手表外殼、防水連接器、光學透鏡組件;PC、TPU 復合軟硬膠材料,追求焊縫無痕、外觀一致性、精密防水密封。
帝耐激光雙工位適配方案
??大批量標準化小件:緊湊型轉盤雙工位機型,節拍高效,占地精簡; ??多型號切換、研發 + 量產兼顧:小型直線雙工位設備,工裝快速換型。 采用振鏡高速準同步焊接工藝,焊縫平整、溢料可控,兼顧外觀與密封性能。
五、家電、凈水與通用流體傳感器領域
典型加工工件
凈水器濾瓶、水流傳感器、水泵殼體、小家電控制盒,材質 PP、透明 PC,密封要求適中,項目成本敏感度較高。
帝耐激光雙工位適配方案
經濟型直線雙工位標準機型,按需簡化高端監測模塊;可選擇氣缸壓緊配置,在保障基礎氣密焊接能力前提下,合理控制設備投入成本。
六、直線滑臺 VS 轉盤雙工位,選型對照表
設備結構 | 適配行業 | 核心優勢 | 適用局限 |
|---|---|---|---|
轉盤式雙工位 | 汽車小型傳感器、3C 小件 | 占地小、轉位速度快,人工操作便捷 | 承載有限,潔凈環境維護難度偏高,不適合大件 |
直線 Shuttle 滑臺雙工位 | 雷達殼體、醫療耗材、儲能大件、光學塑件 | 承載大、防塵改造簡單、工裝拓展性強 | 整機占地面積略大于轉盤機型 |
七、量產采購核心避坑要點
很多廠商在雙工位量產階段容易出現:工位切換后焊縫良率波動、壓緊壓力不一致、氣密合格率不穩定等問題。 針對以上痛點,帝耐激光在雙工位設備標準化設計中重點強化:
雙工位獨立壓力閉環控制,解決交替生產壓力偏差難題;
自研塑料激光專用光路系統,針對透光 / 吸光塑膠做工藝優化;
整機模塊化設計,支持視覺定位、在線監測、數據追溯功能選配;
配套原廠工裝設計服務,塑料激光焊接工裝直接影響最終良率。
建議采購前期寄送產品試樣,連續批量焊接驗證交替生產穩定性、氣密合格率,再確定方案。
結語
雙工位塑料激光焊接已經成為提升塑膠零部件產線效率的重要解決方案,但不存在通用萬能機型,需要結合產品尺寸、材質、氣密標準、生產環境匹配結構方案。 帝耐激光專注塑料透射激光焊接工藝研發,可面向汽車電子、醫療、儲能、消費電子等行業,提供從工藝試樣、方案設計、設備交付到售后技術支持的整套服務,助力制造企業實現穩定高效自動化生產。
雙工位塑料激光焊接機典型工藝窗口
激光器功率按熔深需求在 20W–200W 區間選配,焊接速度常用 5–80mm/s,熔深控制在 0.2–2mm;焊縫拉拔強度普遍達到母材強度的 70% 以上,氣密測試按 0.3–0.5bar 保壓 30 秒不泄漏判定。設備重復定位精度 ±0.05mm,夾具換型時間約 15 分鐘,激光器使用壽命 20000 小時以上。
針對雙工位、焊接這類需求,帝耐激光的做法是按工況建子工藝庫,換產時只調參數、不重做整輪驗證。
在雙工位與焊接這類場景下,帝耐激光通常先把樣件跑一輪,把關鍵指標測準再固化參數,量產時直接調用參數卡。
涉及雙工位或焊接時,帝耐激光會額外核對材料批次與來料狀態,把這兩項寫進工藝卡的檢查項。
雙工位塑料激光焊接機·常見問題
Q1:小批量多品種適合用激光焊接嗎?
適合。參數按產品存卡、夾具快換,換型約 15 分鐘;帝耐激光在多品種項目上通常建議配通用夾具平臺,減少專用夾具投入。
Q2:帝耐激光能做什么工藝?
覆蓋輪廓焊接、準同步焊接、同步焊接、掩模焊接、徑向焊接、軌跡焊接、熔深焊接、圓柱焊接、繞軸焊接與透明焊接十種成熟工藝,平面、曲面、環形與三維異形件均可適配。
Q3:塑料激光焊接機能焊哪些材料?
常見的是上層透光、下層吸光的組合,如 PC+PC(下層加黑)、PP+PP、ABS+ABS、PMMA+PC 等;兩種材料都不透光或都全透時,需要添加吸收劑或改用其它工藝,帝耐激光可按來料實測給出判定。
Q4:一條線要換好幾種產品,換型麻煩嗎?
不麻煩。焊接參數按工藝參數卡存儲,夾具換型約 15 分鐘;帝耐激光在交付時按產品建立參數庫,換產時直接調用對應參數卡。
Q5:激光焊接的成本主要花在哪?
主要是設備投入與夾具,后續運行幾乎無耗材成本,沒有膠水、溶劑與刀具消耗;按年稼動 300 天、每天 20 小時核算,單件成本隨產量上升快速攤薄。