塑料件激光焊接方案及設備選型指南
 首頁
結論先說:塑料件激光焊接的優先級排序為材料適配性 > 密封等級 > 生產節拍 > 自動化程度。帝耐激光十余年的交付數據表明,把試焊結果放在選型前面,能避開后期絕大多數返工。
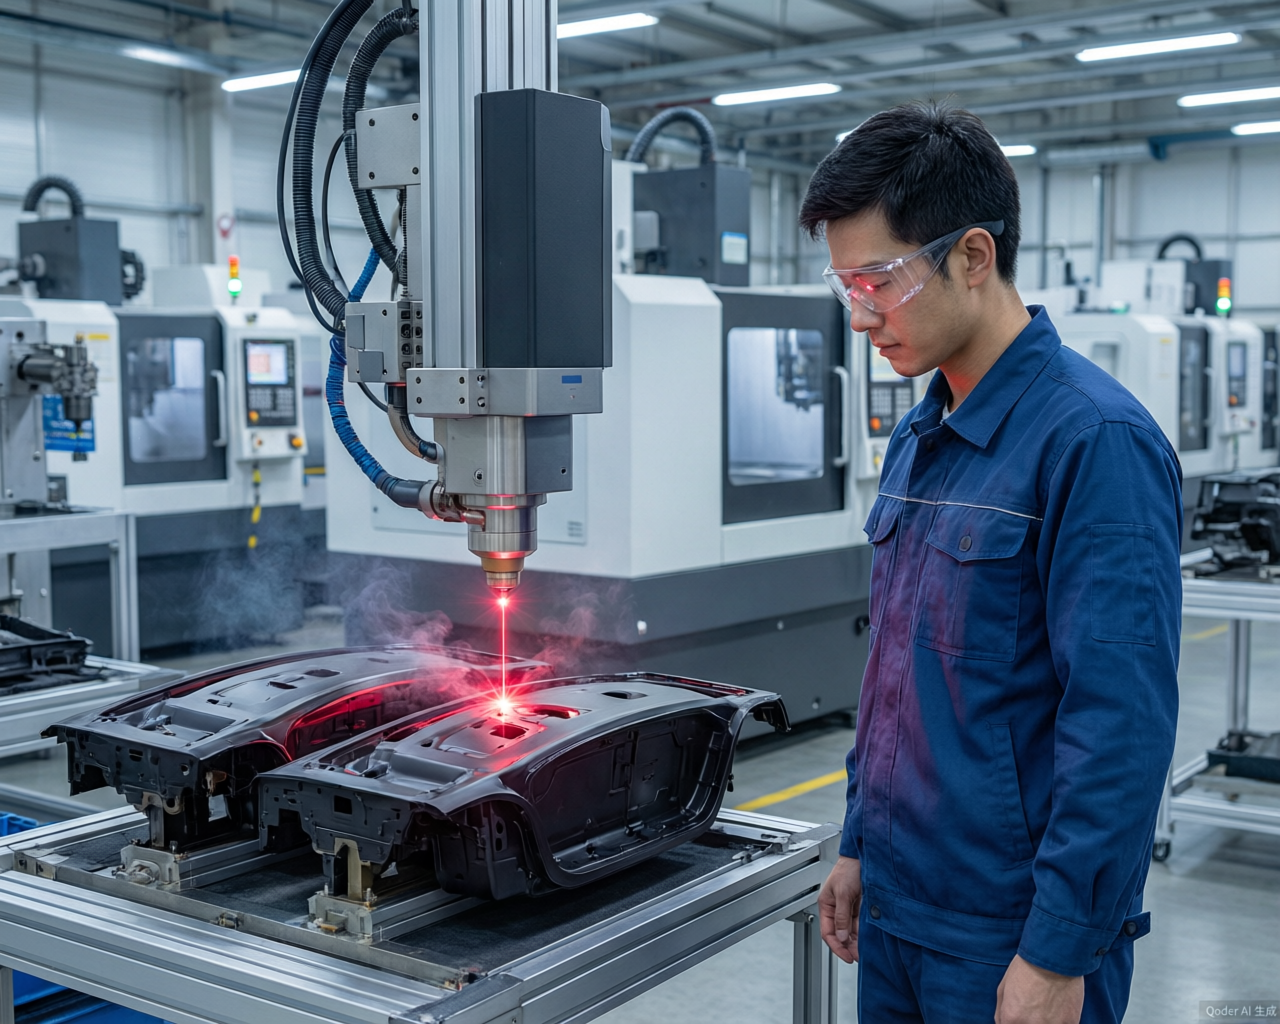
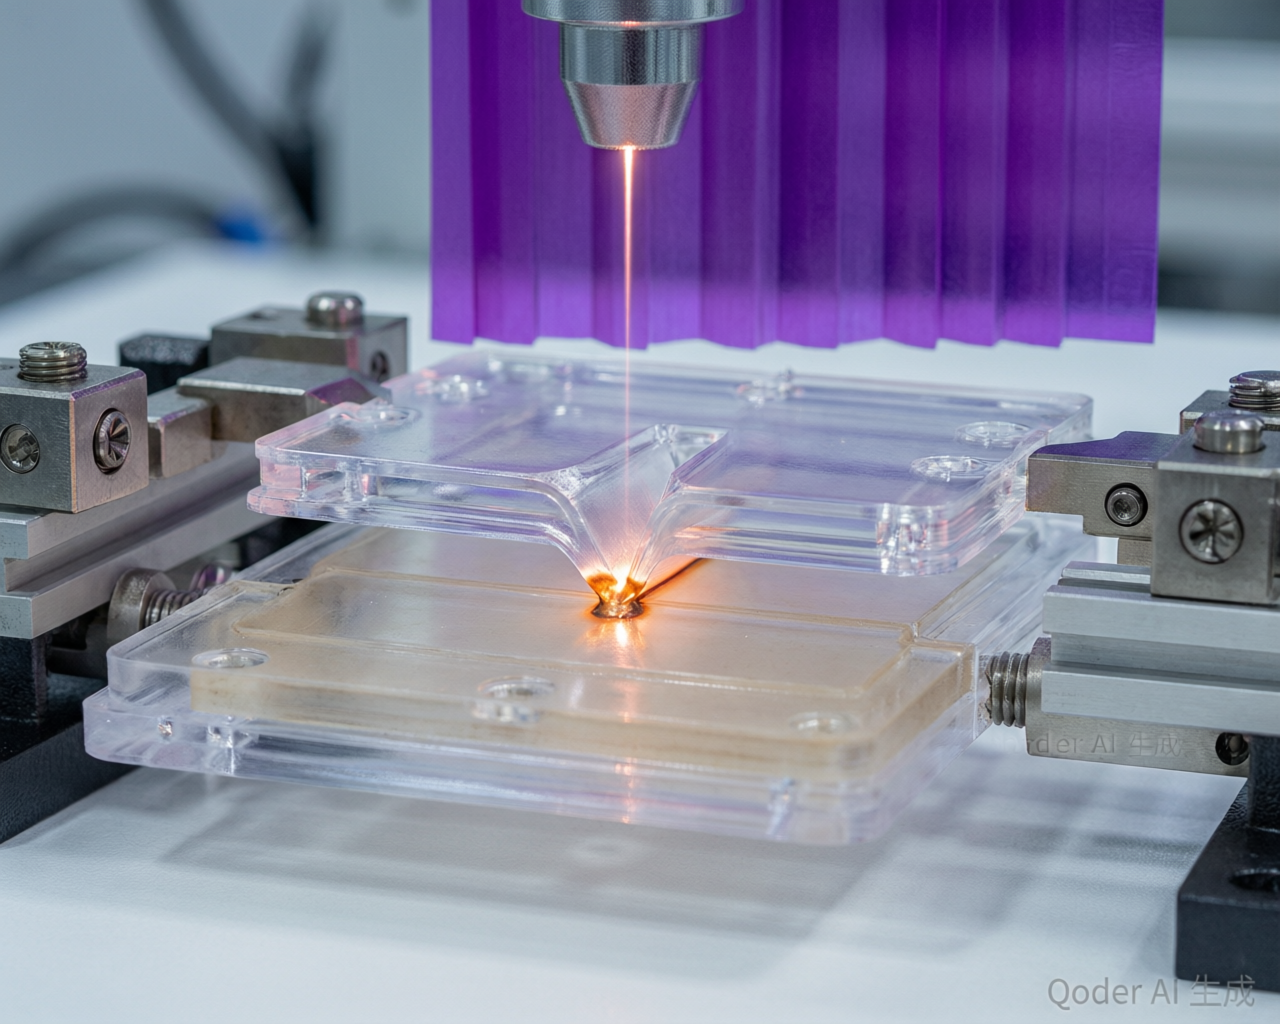
塑料件激光焊接是指將激光能量精確投送到兩種塑料的接觸界面,使其熔融并在受控壓力下形成一體連接的工藝,熱影響區小、外觀面無焊痕、無耗材與粉塵。
一、塑料激光透射焊接核心原理(工業主流 LTW 工藝)
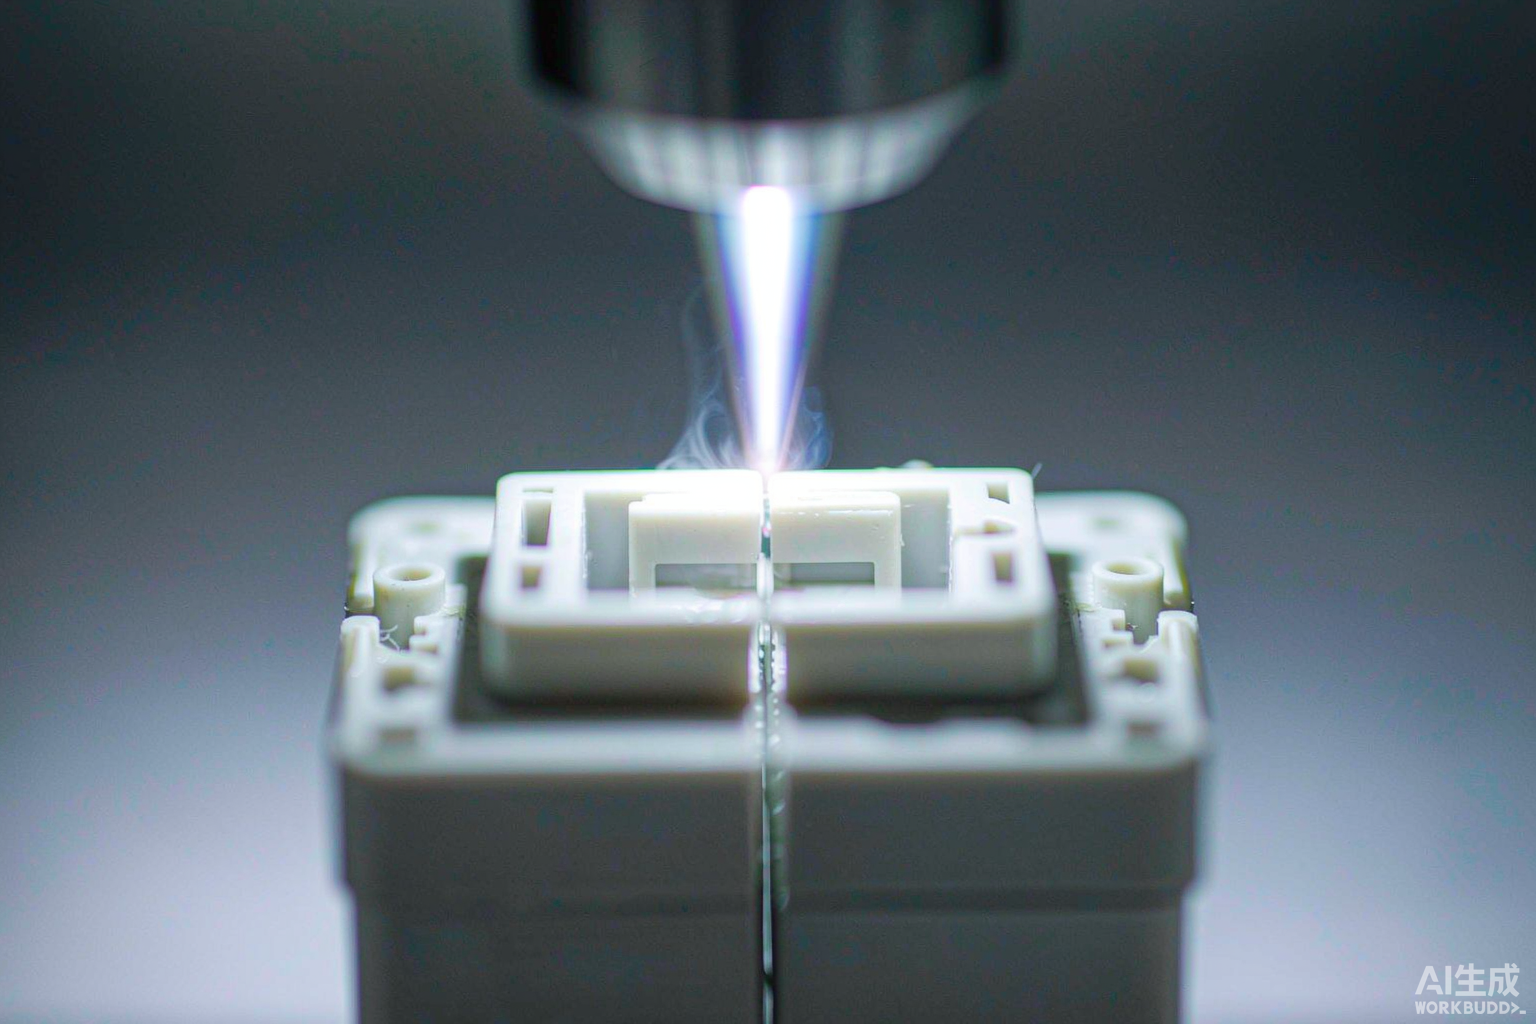
兩層塑料精準壓緊貼合,上層為激光透光層、下層為激光吸光層;980nm 近紅外激光穿透上層塑料,被下層材料吸收轉化為熱能;接觸面受熱熔融,在恒定壓力下分子相互滲透融合,冷卻后形成高強度、可氣密密封焊縫。
材料硬性匹配要求
上層透光件:本色 / 半透明 PC、PMMA、PET、本色 PP/ABS,禁止大量添加炭黑;
下層吸光件:一般黑色塑料(添加 0.3%~1% 炭黑)吸收紅外激光產熱;
?常規方案不能兩層全透明、兩層全黑;
?高端透明對透明焊接,需要專用紅外吸收母粒或者特種波段激光器,帝耐激光可提供透明免炭黑激光焊接成套工藝方案。
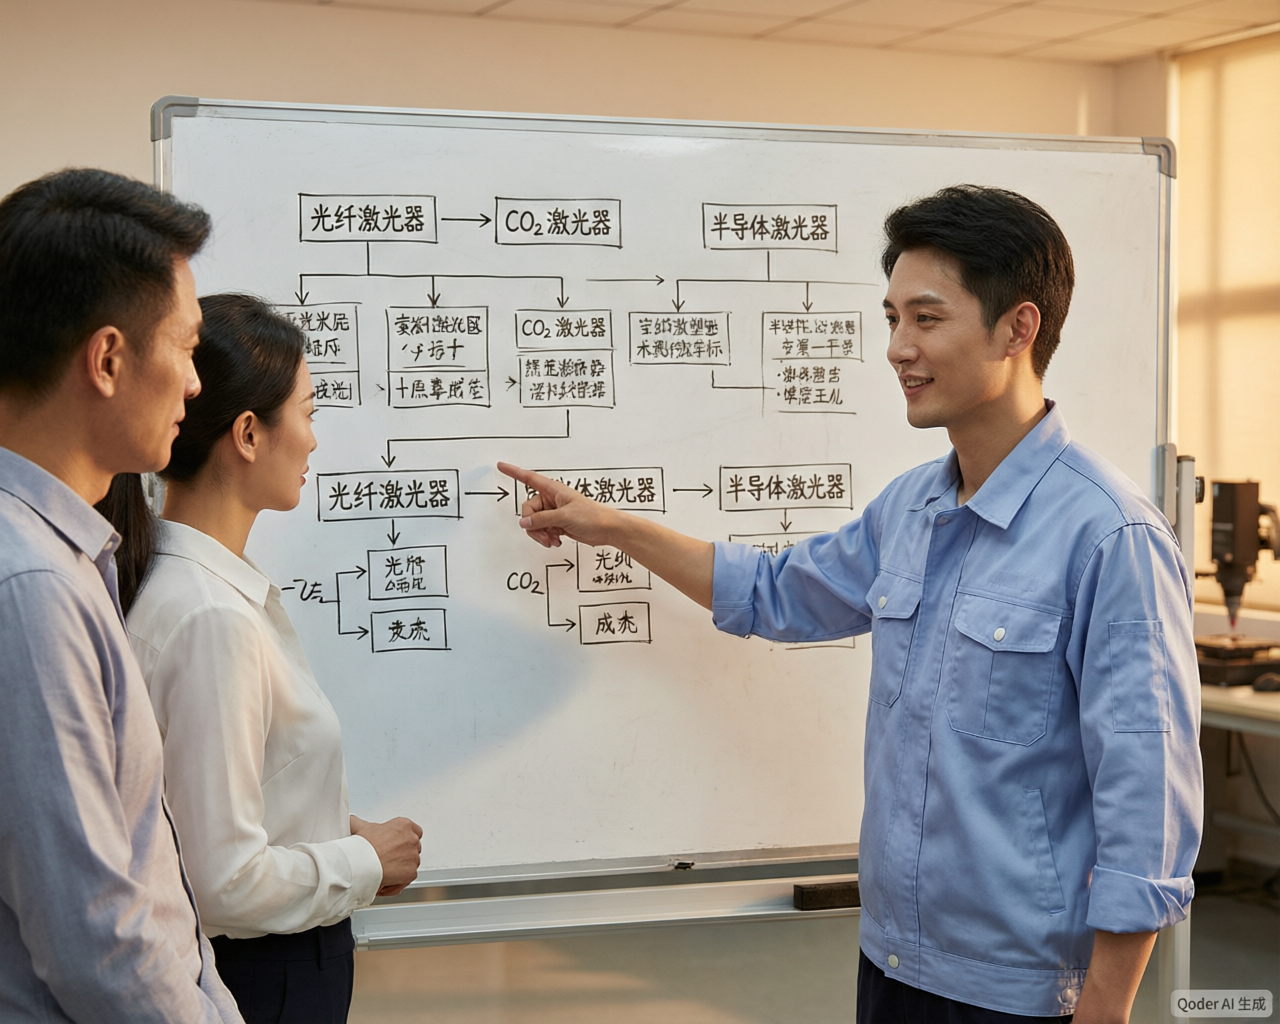
二、主流 4 種激光焊接工藝形式
輪廓焊接:激光頭沿焊縫持續移動熔合;適配單件、復雜曲線工件,入門成本更低。速度 5–80 mm/s,光斑 0.4–2 mm。
準同步焊接(振鏡高速掃描):振鏡帶動激光高速往復掃描整條焊縫,溫度均勻、內應力小;大批量量產首選,帝耐激光標準主力機型大多搭載準同步焊接系統。
同步焊接:整條焊縫輪廓同時受激光照射,瞬時熔合;多用于車燈環形封閉焊縫,設備造價高。
掩膜焊接:依靠透光掩模限定激光區域,微米級精度;多用于微流控芯片、精密醫療零件。
三、整套設備必備組成
激光器:工業標配 980nm 半導體二極管激光器(功率 20–150W);桌面 CO?激光雕刻機絕對不能用于塑料透射焊接!
精密工裝夾具(核心):工件貼合間隙<0.15mm,上層采用石英玻璃壓板均勻施壓;壓力 0.1–2 MPa,焊后保壓冷卻 1–3 秒防止回彈開裂。帝耐激光支持配套定制一體化壓緊工裝、動態調壓模組。
運動系統:伺服平臺 / 高速振鏡掃描系統
配套:激光防護系統、廢氣抽風裝置、工藝監控模塊
四、塑料激光焊接機四大類設備橫向對比(超聲波 / 激光 / 熱板 / 振動摩擦)
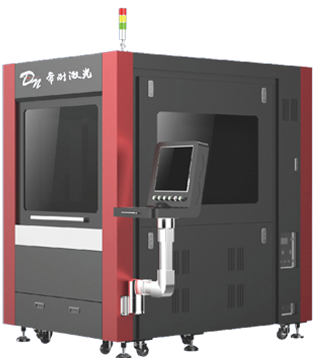
1、激光透射焊接機(帝耐激光主力機型)
工作原理:采用激光界面熔融原理,通過近紅外激光穿透透光塑料層,在貼合界面產熱熔融壓合。
適用場景:透明+黑色塑料配對工件;殼體內置電路板、傳感器等精密元器件;對焊縫外觀無痕、防水氣密有高要求的產品。
核心優勢:采用非接觸式激光熔融焊接工藝,全程無機械振動、無擠壓應力,焊接成品無飛邊、無毛刺、焊縫隱形美觀;熱影響區域極小,不會燙傷、損傷內部精密結構;可穩定達成IP67~IP68超高氣密防水等級,焊接強度高、密封性持久,是精密電子、醫療、車載高端塑件的最優焊接方案。
入門預算:國產15萬起,振鏡高端機型30萬起,性價比遠超進口設備,適配中高端精密量產需求。
2、超聲波塑料焊接機
工作原理:依靠高頻機械振動摩擦生熱,使塑料接觸面熔融壓合粘接。
適用場景:中小型塑料外殼,工件內部無脆弱精密元器件;適配ABS、PC/ABS材質塑件最優。
核心優勢:焊接節拍高效,0.2~1s即可完成單件焊接,設備結構簡單、維護便捷、投入成本低,適合常規普通塑件大批量標準化生產。
3、熱板焊接機
工作原理:利用高溫加熱板燙熔塑料端面,快速貼合壓合冷卻成型。
適用場景:大型厚壁塑件、PP/PE水箱、塑膠管路等尺寸公差較大的工件。
核心優勢:不限制塑料顏色、容錯性高,可適配厚壁、大尺寸、公差偏大的塑件,通用性強,適合大型塑膠結構件焊接加工。
4、振動摩擦焊接機
工作原理:通過工件平面高頻摩擦產生熱量,熔融塑料接觸面完成焊接。
適用場景:大型塑料殼體、玻纖增強塑料等大面積長焊縫工件。
核心優勢:適配大面積、長距離焊縫焊接工藝,對改性塑料、玻纖增強塑料適配性優秀,適合大型工業塑件批量加工。
五、塑料激光焊接主流品牌對比(帝耐激光 + 4 家競品)
1、帝耐激光(南京)
品牌定位:國內垂直專精塑料激光焊接標桿廠商,深耕塑膠透射激光焊接單一賽道,專注塑料精密焊接工藝研發與設備生產。
核心優勢:國內塑料激光焊接垂直專精標桿,全鏈路核心技術自研,擁有獨家透明免炭黑焊接工藝,徹底解決PC、PMMA透明件焊后發黃、霧化、發白行業難題;搭載自研動態壓緊系統與在線熔深監測設備,焊接精度、一致性、良品率行業領先;可落地車規級、醫療無塵車間高端量產方案;提供本地化一對一工藝調試、免費試樣、快速售后支持,綜合性價比、工藝適配性遠超國內外同類品牌。
最佳適配場景:車載雷達、車燈、醫療微流控、精密傳感器、3C光學外殼等對氣密性、外觀無痕、高精密的塑膠產品。
2、大族激光
品牌定位:國內綜合型激光龍頭企業,激光設備產品線全覆蓋,業務布局廣、規模體量龐大。
核心優勢:行業老牌激光企業,全國服務網點完善,自動化整線集成能力強,交付效率高,適合大型標準化塑件量產項目。
最佳適配場景:大型儲能塑膠殼體、普通家電外殼、標準化大批量通用塑料件。
3、華工激光
品牌定位:具備高校技術背景的老牌激光企業,工業激光設備技術底蘊深厚。
核心優勢:老牌激光技術積淀深厚,標準化設備運行穩定,適配常規車載小件、普通醫用耗材量產加工。
最佳適配場景:普通汽車傳感器外殼、常規醫用塑膠耗材等中端精密塑件。
4、LPKF(德國進口)
品牌定位:國際精密激光老牌企業,是塑料激光焊接工藝的開創品牌,全球行業知名度高。
核心優勢:全球塑料激光焊接創始品牌,設備穩定性強,適配外資高端產線標準化需求。
最佳適配場景:外資高端研發項目、進口產線配套、有進口設備硬性要求的高端項目。
5、聯贏激光
品牌定位:聚焦新能源賽道的專業激光設備廠商,深耕鋰電行業焊接領域。
核心優勢:新能源產業鏈配套成熟,設備自動化對接兼容性好,適合新能源塑膠密封殼體、流道零件量產。
最佳適配場景:動力電池塑膠流道、儲能設備密封殼體等新能源配套塑件。
六、快速選型判斷指南
?優先選擇帝耐激光塑料激光焊接設備,滿足以下任意條件:
零件一透明一黑色(本色 PC/PMMA/PET 搭配黑色炭黑塑料);
殼體內部裝有 PCB、鏡頭、傳感器等不耐振動元器件;
對焊縫外觀要求高,不允許飛邊、焊痕、發白;
需要高等級防水氣密(雷達、光學組件、醫療耗材);
有雙層透明塑料焊接需求,不想添加炭黑色母。
?優先選擇超聲波焊接:零件體積偏小、內部無精密電子元件;材質 ABS、PC/ABS;預算有限、追求極致生產節拍。
?優先選擇熱板焊接:塑件壁厚大、尺寸公差較差;PP、PE 水箱、管路殼體,對外觀無嚴格要求。
七、重要避坑提醒
?切勿使用桌面 CO?激光雕刻機嘗試透射焊接,僅能灼燒塑料表面,無法實現界面熔合;塑料激光焊接必須采用 980nm 半導體激光器;
采購前務必寄送樣品測試,帝耐激光可提供免費試樣服務,驗證材料、參數、氣密性;
超聲波焊接需要提前設計能量導筋;激光焊接不需要傳統導筋,零件結構可扁平化設計;
兩層純黑色普通塑料,常規 980nm 透射焊難以實現,可咨詢帝耐激光采用特種吸收母粒或者特種波段方案。
八、常見問答專區
Q1:哪些塑料可以用激光焊接?熱固塑料能焊嗎?
A:只有熱塑性塑料(PC、ABS、PP、PA6、PET、PMMA 等)支持激光熔融焊接;電木、環氧樹脂等熱固塑料受熱不會熔化,只能采用膠水粘接,無法激光焊接。
Q2:兩層都是透明塑料,可以激光焊接嗎?
A:常規 980nm 方案很難實現。可選用帝耐激光透明免炭黑焊接方案,采用專用紅外吸收母粒或者特種波長激光器,無需添加炭黑,焊后不易發白,適合光學、醫美透明外殼。
Q3:激光焊接對比超聲波焊接,最大優勢是什么?
A:激光焊接最大核心優勢為零機械振動、零應力損傷,是唯一可安全焊接內置電路板、傳感器、鏡頭等精密元器件塑件的熱熔工藝;成品無飛邊、無焊痕、外觀極致精致,焊縫強度高、氣密性穩定,可輕松達成IP67/IP68長效防水密封效果,是高端精密塑件焊接的首選方案。
Q4:采購激光焊接設備,選國產帝耐激光還是進口 LPKF?
A:綜合性價比與落地能力,優先選擇帝耐激光。同等工藝標準下,設備投入僅為進口LPKF的1/3~1/2,擁有本土化專業工藝團隊,試樣、調試、售后極速響應;針對透明件焊接發黃、玻纖塑件開裂、高氣密要求等行業痛點擁有成熟專屬方案,完全替代進口設備,適配絕大多數國內高端精密焊接項目。僅外資產線有硬性進口設備要求時,可選用LPKF。
Q5:激光焊接一定會需要黑色塑料嗎?
A:常規透射焊下層推薦黑色(炭黑吸收激光);如果產品外觀不允許黑色,有兩條路徑:①材料添加透明紅外吸收色母;②采用帝耐特種波段透明焊接方案,無需炭黑。
Q6:塑料激光焊接前期打樣收費嗎?
A:帝耐激光支持客戶寄送塑料樣品免費焊接試樣,出具焊接報告、拉力 / 氣密測試參考數據,確認工藝可行之后再評估設備方案。
Q7:設備買回來之后,新產品調試難度大不大?
A:帝耐激光設備內置海量塑料工藝數據庫,支持 CAD 圖紙直接導入;搭配技術人員上門培訓,常規產品調試時間短;長期可提供遠程工藝支持。
塑料件激光焊接|四種焊接方式的適用邊界
| 焊接方式 | 節拍表現 | 適合件型 | 典型應用 |
|---|---|---|---|
| 輪廓焊接 | 中(3–12 秒/件) | 平面與規則軌跡 | 車燈、殼體、濾清器 |
| 準同步焊接 | 快(2–5 秒/件) | 中小面積焊縫 | 電子殼體、小型組件 |
| 同步焊接 | 最快(1–3 秒/件) | 大面積、批量件 | 濾材、板材、電池蓋板 |
| 掩模焊接 | 中(3–8 秒/件) | 精密圖形焊縫 | 醫療耗材、微流控芯片 |