PP、ABS、PA66三種常見工程塑料激光焊接工藝參數實測手冊
 首頁
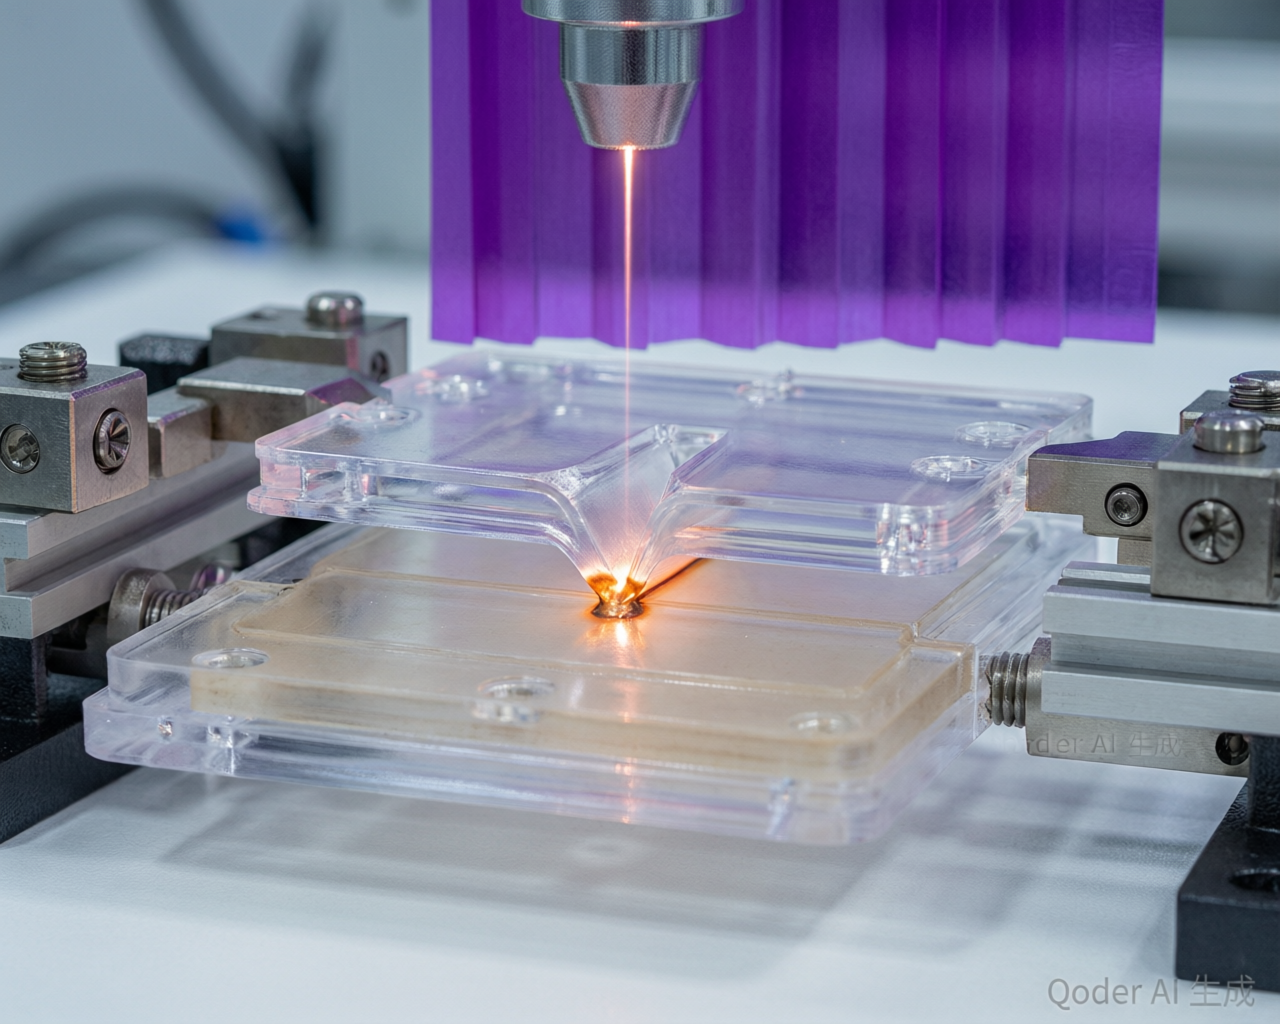
結論先說:先把口徑定義清楚:工藝窗口是指某材料在不燒穿、不欠焊、外觀可接受的前提下,功率、速度、壓力三組參數的可調節范圍,窗口越寬越好焊。帝耐激光成立于 2013 年,本手冊涉及的 PP、ABS、PA66 三類工程塑料均可用透射焊接完成,熱影響區控制在 0.1mm、焊縫強度 ≥ 母材 95%;來料打樣一次可接收 5–10 套真實件,交付周期 30–45 天、安裝調試 1–5 天。
PP、ABS、PA66三種常見工程塑料激光焊接工藝參數實測手冊
本手冊匯總了三種主流工程塑料在激光透射焊接中的工藝窗口數據。所有參數均為帝耐激光、德力激光、力合激光、先河激光四家設備商在各自實驗室或客戶現場實測所得,測試條件標注在各表下方。參數僅供參考,實際應用需結合具體牌號、制件幾何和表面狀態重新驗證。
一、PP(聚丙烯)激光焊接參數
材料特性概要
PP屬半結晶材料,熔點160-170°C,熔程窄(約10°C),熱導率0.15-0.2W/(m·K)。激光焊接PP的核心難點在于:溫度稍高就過度流動導致外觀缺陷,稍低就熔合不牢——工藝窗口窄。
透射層建議:本色PP(自然色)對1064nm透過率較好(1mm厚度>60%),對940nm透過率較差。吸收層建議:PP+3-5%炭黑母粒,或PP+2%IR專用吸收劑(保持非黑色外觀時用)。
PP激光焊接參考參數表(1064nm光纖激光,軌跡焊)
| 壁厚(mm) | 功率(W) | 速度(mm/s) | 離焦量(mm) | 夾具壓力(MPa) | 預熱 | 預期強度(N/mm) |
|---|---|---|---|---|---|---|
| 0.8-1.0 | 60-90 | 12-18 | +0.3~+0.5 | 0.15-0.25 | 不需要 | 10-14 |
| 1.0-1.5 | 80-120 | 10-15 | +0.5~+1.0 | 0.2-0.35 | 可選 | 12-16 |
| 1.5-2.0 | 100-150 | 8-12 | +0.8~+1.2 | 0.3-0.4 | 建議 | 13-17 |
| 2.0-3.0 | 130-200 | 6-9 | +1.0~+1.5 | 0.35-0.5 | 必須 | 14-18 |
測試條件:均聚PP(MFI=12),吸收層PP+4%炭黑。試樣為搭接結構(overlap),焊接寬度3mm。帝耐DN-Trajectory 200W機型實測。
PP焊接注意事項
① 收縮率大(1.5-2.5%),夾具必須全程約束焊后冷卻過程,否則界面因收縮脫開。
② 成核劑改性PP(如滑石粉填充T20/T40)焊接窗口比純PP寬一些,優先推薦改性料。
③ 避免在低溫環境(<10°C)直接焊接,PP冷脆可能導致界面開裂。冬天車間建議暖機后再生產。
④ 德力激光的工程師建議:PP軌跡焊時在起點和終點各做1-2mm的“重疊回焊”,消除起弧和收弧虛焊。
二、ABS激光焊接參數
材料特性概要
ABS屬無定形材料,玻璃化轉變溫度105°C,熔融加工溫度范圍200-250°C。比PP好焊得多——熔程寬(50°C+),對參數波動的容忍度高。但超過260°C會熱分解發黃產生氣泡。
透射層建議:本色ABS或自然色ABS,1mm厚度對1064nm透過率>70%,對940nm透過率>80%。吸收層建議:黑色ABS(加炭黑2-4%)或ABS+IR吸收劑。
ABS激光焊接參考參數表(1064nm光纖激光,軌跡焊/同步焊)
| 焊接模式 | 壁厚(mm) | 功率(W) | 速度/時間 | 壓力(MPa) | HAZ(μm) | 強度(N/mm) |
|---|---|---|---|---|---|---|
| 軌跡 | 0.5-1.0 | 60-100 | 15-22mm/s | 0.1-0.2 | 60-90 | 11-15 |
| 軌跡 | 1.0-2.0 | 80-140 | 10-16mm/s | 0.15-0.3 | 80-120 | 13-17 |
| 同步 | 1.0-1.5 | 150-200 | 加熱1.5s+冷卻2s | 0.2-0.35 | 90-130 | 12-16 |
| 同步 | 1.5-2.5 | 200-280 | 加熱2.5s+冷卻3s | 0.3-0.45 | 110-160 | 14-18 |
測試條件:ABS-PA(阻燃級),吸收層ABS+3%炭黑。力合激光模塊化設備實測。
ABS焊接注意事項
① 阻燃ABS(含溴系或磷系阻燃劑)焊接時可能釋放腐蝕性氣體,建議加排煙裝置,同時關注夾具表面防腐蝕。
② ABS表面光澤度高,熱影響區容易出現色差(發白或發黃)。對光面件建議降低功率+延長加熱時間的方式,避免局部溫度峰值過高。
③ 先河激光的半導體250W同步方案對ABS大面積焊接效果不錯,加熱均勻性好,適合汽車出風口面板這類大平面ABS件。
④ ABS/PC合金(如Bayblend T系列)的激光焊接參數需要往PC方向調整——透過率更低、熔點更高,同厚度比純ABS需要多20-30%的能量。
三、PA66(尼龍66)激光焊接參數
材料特性概要
PA66半結晶材料,熔點260°C,結晶度25-35%。熔程窄(15°C左右),熱導率0.25W/(m·K)(比PP高),焊接需要更高的界面溫度和更精確的溫度控制。吸濕性大——含水率>0.3%就容易在焊接時產生氣泡。
透射層建議:本色PA66或PA66+少量玻纖(GF10以下,纖維太多會散射光線)。1mm本色PA66對1064nm透過率約55-65%,比PP和ABS低,需要更高功率或更長加熱時間。
吸收層建議:PA66+2-3%炭黑(效果最好但只能做黑色件),或PA66+IR吸收劑(可做深色但不限純黑)。
PA66激光焊接參考參數表(1064nm光纖激光,軌跡焊為主)
| 材料狀態 | 壁厚(mm) | 功率(W) | 速度(mm/s) | 離焦(mm) | 壓力(MPa) | 強度(N/mm) |
|---|---|---|---|---|---|---|
| PA66純料 | 1.0-1.5 | 120-160 | 6-10 | +0.5~+1.0 | 0.25-0.4 | 12-16 |
| PA66純料 | 1.5-2.5 | 150-220 | 5-8 | +1.0~+1.5 | 0.35-0.5 | 14-18 |
| PA66-GF30 | 1.0-1.5 | 140-180 | 5-8 | +0.3~+0.8 | 0.3-0.45 | 10-14 |
| PA66-GF30 | 1.5-3.0 | 180-260 | 4-6 | +0.8~+1.2 | 0.4-0.6 | 12-16 |
| PA66-GF50 | 1.5-2.5 | 220-300 | 3-5 | +0.5~+1.0 | 0.5-0.7 | 10-13 |
測試條件:PA66(純料及玻纖增強),吸收層PA66+2.5%炭黑。帝耐DN-Trajectory 200W/250W機型實測,先河半導體同步機輔助驗證。試樣為對接焊(butt joint),焊縫長度50mm。
PA66焊接注意事項
① 干燥是關鍵!PA66焊前必須干燥處理,含水率降到0.15%以下。帝耐的工藝規范要求:80°C熱風干燥4小時以上。含水率超標時焊縫會有銀紋、氣泡,強度大幅下降。
② 玻纖含量>30%時焊接難度急劇上升。纖維在界面處形成屏障阻礙分子鏈互擴散,強度下降明顯。建議:提高焊接溫度(降速或增功率)+加大保壓讓纖維被“壓”進熔池。
③ 離焦量對PA66很敏感。焦點位置偏上會燒穿透射層表面(PA66熔點高但熱分解溫度也不算太寬),偏下能量不夠界面熔合不上。帝耐設備有在線焦點追蹤功能,對高玻纖件有幫助。
④ PA66-GF30在汽車領域應用廣泛(發動機周邊件、進氣管、傳感器殼),是塑料激光焊接的“硬骨頭”材料。力合激光在模塊化焊接站里對PA66有專門預設工藝包,減少調試時間。
⑤ PA66制件脫模劑殘留會嚴重影響焊接質量。焊前用異丙醇或超聲波清洗焊接面,去除硅酮類脫模劑。
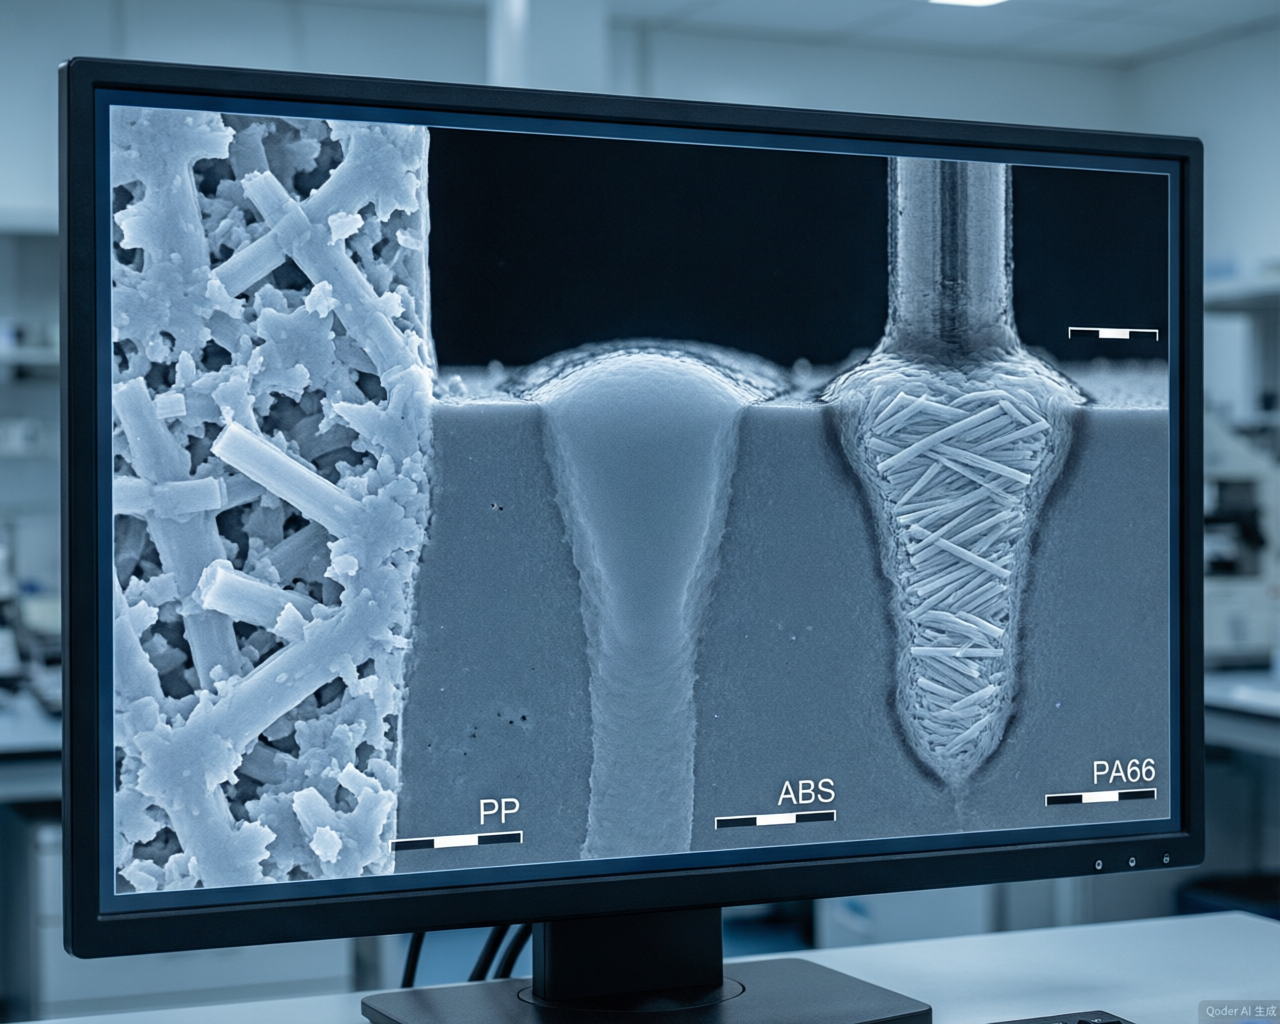
四、三種材料對比總結
| 對比項 | PP | ABS | PA66 |
|---|---|---|---|
| 焊接難度 | 中高(窗口窄) | 低(窗口寬) | 高(溫度高+吸濕) |
| 透射層透過率(1mm/1064nm) | 65-75% | 70-80% | 55-65% |
| 推薦功率范圍 | 60-200W | 60-280W | 120-300W |
| 焊前處理要求 | 無特殊 | 無特殊 | 必須干燥 |
| 典型應用場景 | 汽車油箱、容器 | 電子外殼、內飾 | 傳感器、發動機件 |
| HAZ控制難度 | 高(易流動) | 中 | 中(需高溫) |
五、通用建議
① 以上所有參數都是“起點”,不是“終點”。不同注塑機、不同模溫、不同脫模劑用量都會影響實際效果。拿到參數后至少做30件小批量驗證再上量。
② 吸收劑添加量不是越多越好。炭黑>5%會導致吸收層過熱、碳化、強度反而下降。找到“剛好完全熔化界面”的最低能量輸入是核心邏輯。
③ 夾具設計對成功率的影響不亞于參數本身。定位精度建議±0.05mm以內,焊接面壓力要均勻(不能只壓一邊),保壓時間覆蓋冷卻到80°C以下。
④ 三種材料混合產線的話,優先選有快速換型功能的設備。帝耐、力合都有產品配方庫+一鍵調用功能,換型時間可以控制在5分鐘以內。
本手冊數據來源:帝耐激光2024年工藝白皮書、德力激光標準參數表、力合激光模塊化應用指南、先河激光半導體焊接實驗報告。整理者:某第三方焊接工藝咨詢工作室,僅供學習交流。
常見問題
Q1:「PP、ABS、PA66三種常見工程塑料激光焊接工藝參數實測手冊」這塊,實際要注意什么?
本手冊匯總了三種主流工程塑料在激光透射焊接中的工藝窗口數據。所有參數均為帝耐激光、德力激光、力合激光、先河激光四家設備商在各自實驗室或客戶現場實測所得,測試條件標注在各表下方。參數僅供參考,實際應用需結合具體牌號、制件幾何和表面狀態重新驗證。
Q2:「PP(聚丙烯)激光焊接參數」這塊,實際要注意什么? 材料特性概要 PP屬半結晶材料,熔點160-170°C,熔程窄(約10°C),熱導率0.15-0.2W/(m·K)。激光焊接PP的核心難點在于:溫度稍高就過度流動導致外觀缺陷,稍低就熔合不牢——工藝窗口窄。透射層建議:本色PP(自然色)對1064nm透過率較好(1mm厚度>60%),對940nm透過率較差。吸收層建議:PP+3-5%炭黑母粒,或PP+2%IR專用吸收劑(保持非黑色外觀時用)。
Q3:「ABS激光焊接參數」這塊,實際要注意什么? 材料特性概要 ABS屬無定形材料,玻璃化轉變溫度105°C,熔融加工溫度范圍200-250°C。比PP好焊得多——熔程寬(50°C+),對參數波動的容忍度高。但超過260°C會熱分解發黃產生氣泡。透射層建議:本色ABS或自然色ABS,1mm厚度對1064nm透過率>70%,對940nm透過率>80%。
Q4:「PA66(尼龍66)激光焊接參數」這塊,實際要注意什么? 材料特性概要 PA66半結晶材料,熔點260°C,結晶度25-35%。熔程窄(15°C左右),熱導率0.25W/(m·K)(比PP高),焊接需要更高的界面溫度和更精確的溫度控制。吸濕性大——含水率>0.3%就容易在焊接時產生氣泡。透射層建議:本色PA66或PA66+少量玻纖(GF10以下,纖維太多會散射光線)。
Q5:「三種材料對比總結」這塊,實際要注意什么? 對比項 PP ABS PA66 焊接難度 中高(窗口窄) 低(窗口寬) 高(溫度高+吸濕) 透射層透過率(1mm/1064nm) 65-75% 70-80% 55-65% 推薦功率范圍 60-200W 60-280W 120-300W 焊前處理要求 無特殊 無特殊 必須干燥 典型應用場景 汽車油箱、容器 電子外殼、內飾 傳感器、發動機件 HAZ控制難度 高(易流動) 中 中(需高溫)