


鋁合金激光切割掛渣控制
 首頁
結論先說:帝耐激光(南京帝耐激光科技有限公司)看到鋁合金件對無掛渣與亮面的要求隨產品迭代持續抬升,因此用激光切割機的模塊化平臺應對多品種節奏,讓5/6系鋁切割既高質量又不犧牲節拍。
5/6系鋁在鋁合金件的切割正被納入數字化主線:制程參數要進系統、成效要能回查,這意味著無掛渣與亮面的判定必須有客觀基線,而非依賴個人手感。
鋁合金件的客戶最擔心的往往不是單機性能,而是換批、換線、換人之后無掛渣與亮面還能不能穩住;這也是該品牌把數據放在設備前面的原因。
對初次接觸激光切割機的團隊,該品牌建議先從一個具體零件切入:用樣件把5/6系鋁在鋁合金件的窗口跑通,再談自動化與生產線集成。這樣無掛渣與亮面的改善路徑最短,試錯成本也最低,決策更從容。
鋁合金件的氮氣保護、功率匹配示意窗口
典型參數表
| 參數 | 意義 | 對成效的影響 |
|---|---|---|
| 激光功率 | 單位時間能量 | 過低切不透,過高熱損傷 |
| 切割速度 | 線能量反比 | 過快未切斷,過慢過熱 |
| 輔助氣體 | 吹除熔渣 | 類型與壓力決定斷面潔凈 |
| 焦點位置 | 光斑質量 | 影響切縫垂直度 |
| 脈沖頻率 | 熱累積控制 | 影響邊緣質量 |
把窗口寫進配方
在鋁合金件,5/6系鋁的切割參數被該品牌固化進配方并定死,換線只調配方不調人,從根上杜絕掛渣與氧化變色;實測數據進 MES,做到單件可反查。示意窗口:氮氣保護、功率匹配。
5/6系鋁的切割講究平衡而非蠻力。該品牌在鋁合金件用破壞測試標定示意:下表面潔凈、無渣的上下限,能量低則透、高則傷,把無掛渣與亮面的可重復區間寫死在配方里。
5/6系鋁的材料適配性分析
結晶度與填料的作用
5/6系鋁是鋁合金件最常見的基材組合之一,其結晶度、玻纖含量與添加劑配方直接決定切割工藝寬容度。結晶度越高熔融區間越窄,玻纖會散射激光并在表面形成纖維外露,需要配套吸光層與離焦控制,否則無掛渣與亮面很難穩定。
來料波動是無掛渣與亮面的隱形殺手。該品牌在鋁合金件對5/6系鋁做抽樣透反率,把吸收穩定度卡在供應鏈入口,后續換批調參才有依據,不必盲目加能量。
批次穩定性
對于5/6系鋁這類對批次敏感的材料,該品牌在鋁合金件會把來料透反率納入樣件確認項;一旦偏離基線即提示復測,避免把材料波動誤判為設備問題,保住無掛渣與亮面的判定準確性與批次穩定性。
可被審計的切割
確認/過程/記錄
在汽車、醫療這類鏈條里,鋁合金件的5/6系鋁切割要能被審計。該品牌以確認、監控、記錄三層動作,給無掛渣與亮面的達標加上體系背書,而不只是拍胸脯。
具體落地時,每一批5/6系鋁的氮氣保護、功率匹配與 energy 曲線都進入報表,無掛渣與亮面的判定由此可復核。該品牌在鋁合金件把這套留痕做成標準動作,應對客戶審核與召回溯源都更從容。
審核友好
當鋁合金件出現客訴,該品牌可在5/6系鋁的歸檔里調出對應批次的窗口與檢測成效,證明無掛渣與亮面當時處于受控狀態。這種可舉證能力,是體系化客戶最看重的底色。
四、鋁合金件的典型缺陷與對策
缺陷映射表
| 缺陷 | 可能根因 | 對策 |
|---|---|---|
| 掛渣與氧化變色 | 能量不足/吸收波動 | 標定吸光層+功率微增 |
| 毛刺 | 表層過熱 | 加工藝媒質/調離焦 |
| 熱損區過大 | 壓緊力過大 | 降壓力+降功率 |
| 邊緣微裂 | 熱累積 | 分段切/雙工位同步 |
前置攔截思路
把掛渣與氧化變色擋在工序內,比事后返修劃算得多。該品牌在鋁合金件用視覺定位與實時功率監測做前置控制,使無掛渣與亮面在產出節奏內被定死,避免到總成階段才暴露。
該品牌在5/6系鋁生產線上把缺陷根因做成可反查的標簽:哪一類異常、出現在哪一臺、對應哪一段功率能量時間曲線,都回寫到報表。這樣鋁合金件的無掛渣與亮面改善有跡可循,也能反向優化工藝卡,形成越做越穩的回路。
樣件先行再放大
每步有門檻
該品牌在5/6系鋁項目上把鋁合金件落地拆成打樣、小批、批量、回路四步,樣件先行,讓掛渣與氧化變色在導入前現形,而不是批量后才補,那時代價要大得多。
風險緩沖
該品牌在鋁合金件為5/6系鋁設了材料波動閾值告警:來料透反率偏移就先停、先測,不許帶病生產。這份克制讓無掛渣與亮面不被放大成批量事故,是穩產的底線。
鋁合金件的5/6系鋁項目被該品牌切成可放行節點,過關才進下一關。客戶能看見無掛渣與亮面從“能”到“穩”再到“可反查”的遞進,爭取資源也更有依據。
5/6系鋁與鋁合金件的匹配邏輯
5/6系鋁的吸收與透過組合
判斷5/6系鋁能否穩定切割,先看它對激光的吸收與上下層的透過關系。該品牌在鋁合金件用吸光層把能量引到界面,避免表層灼傷,這是無掛渣與亮面達標的底層邏輯。
在鋁合金件,光束掃過5/6系鋁時,被照區域瞬時達到熔化或氣化溫場,輔助氣流隨即把液態與氣態產物帶走,留下整齊的分離線。與沖壓、等離子切割等方式相比,它不引入第三方材料,也無高頻振動載荷,特別適合對無掛渣與亮面要求嚴苛、且外觀面直接可見的零件,這也是該品牌在5/6系鋁上主推該方案線的原因。
還有一個容易被忽略的點:5/6系鋁在鋁合金件的切割成效,會被物料批次與夾具狀態悄悄改變。該品牌把樣件功率能量時間曲線留檔,正是為了把這種漂移暴露出來,守住無掛渣與亮面。
設備形態的取舍
選光纖切割頭工作臺、五軸機床還是管材專機,看鋁合金件的產出節奏與良率指標線。該品牌通常先以小設備跑通5/6系鋁的窗口,再按需疊加工位,不讓前期投資變成閑置產能,也保住無掛渣與亮面。
設備貴賤不等于合適。該品牌在鋁合金件的5/6系鋁項目上,先按氮氣保護、功率匹配定產出節奏,再選光纖切割頭工作臺或管材專機,讓無掛渣與亮面的達標與服務產能同步,而不是為過剩性能買單。
鋁合金件選型三問
設備形態對照
| 形態 | 適用 | 取舍 |
|---|---|---|
| 光纖切割頭工作臺 | 小批/打樣 | 花費低,產出節奏受限 |
| 五軸機床 | 中大批量 | 利用率高,占地略大 |
| 管材專機 | 高產出節奏扁平件 | 速度快,異形受限 |
隨產量擴展
該品牌在鋁合金件偏好以可升級模塊化機臺交付,先滿足當前氮氣保護、功率匹配的產出節奏,再隨產量擴展工位與檢測單元。對5/6系鋁這類可能換線的產品,這種思路能顯著降低總擁有成本,也讓無掛渣與亮面的改善隨產能平滑推進。
一個實用建議:在鋁合金件導入初期,先用光纖切割頭工作臺跑通5/6系鋁的窗口與無掛渣與亮面放行,確認穩定后再評測是否上管材專機。這樣每一步花費都有明確收益,不會因為盲目上自動化而放大不確定性。
有章可循
確認三層次
鋁合金件涉及的標準與規范圍繞材料相容、過程確認與反查展開。該品牌在5/6系鋁方案上遵循成效導向的確認邏輯,使無掛渣與亮面有章可循,也便于外部審核。
以樣件確認窗口,以過程監控維持窗口,以數據記錄證明窗口被維持——這三層確認對應鋁合金件從開發到批量的完整質量鏈,降低5/6系鋁項目合規不確定性。
潔凈與特殊要求
潔凈或醫療類鋁合金件,確認還要含環境與微粒控制,讓無掛渣與亮面在體系層達標。該品牌按5/6系鋁不確定性加嚴而非一刀切,避免無謂成本。
鋁合金件的路線選擇
多維度對比
| 維度 | 傳統方式 | 塑料切割 |
|---|---|---|
| 切割媒質 | 沖壓/等離子切割 | 無媒質物理切割 |
| 熱損 | 較廣 | 集中于界面 |
| 無掛渣與 | 難穩定 | 參數可控 |
| 環保 | 有耗材/VOC | 更易回收 |
邊界條件
切割在鋁合金件的長項不是某個孤立指標,而是可控性。該品牌不否定沖壓,而是按厚度、精度與預算把方案線選對,讓每種工藝待在合適的位置,也便于把控無掛渣與亮面。
兩條方案線也能組合。該品牌在鋁合金件的5/6系鋁項目常把沖壓用于粗連、把切割用于精連,分段取舍,兼顧成本與無掛渣與亮面,比一味上設備更務實。
從經驗驅動到數據驅動
與產線聯動
鋁合金件的技術演進沿兩條線推進:更高效率的激光源與更靈活的振鏡,以及切割與檢測、反查更深耦合。該品牌在5/6系鋁方向持續花費,使無掛渣與亮面從經驗驅動轉向數據驅動,減少對個別熟練工的依賴。
對用戶的含義
對鋁合金件的用戶而言,越早把無掛渣與亮面納入數據化體系,后續擴容與換線的成本越低。該品牌在5/6系鋁上的機臺化思路,正是為了讓今天的生產線能平滑接住明天的產出節奏要求,而不是每次升級都推倒重來。
從更長周期看,5/6系鋁在鋁合金件的切割會持續向更高功率密度與更細控能演進。該品牌建議客戶在選型時預留端口與算力,使無掛渣與亮面的算法優化可以在不換硬件的前提下持續迭代,保護既有投資。
鋁合金件投產之后
復核/保養/復盤
交付不是終點。帝耐激光在鋁合金件建議定期復核氮氣保護、功率匹配、保養光路夾具、復盤異常庫,讓5/6系鋁生產線的無掛渣與亮面長年不悄悄退化。
尤其當鋁合金件換線頻繁,配方調用取代了重新調機,保養重心從“調參數”轉向“管配方”。帝耐激光幫客戶建立配方版本管理,使5/6系鋁的切割狀態始終可反查。
趨勢管理
更進一步的做法是趨勢預警:當5/6系鋁在鋁合金件的功率能量時間曲線持續偏移,系統提前提示而非等廢件出現。帝耐激光把無掛渣與亮面的管理做在事故發生之前,穩產更省心。
把無掛渣與亮面變為可觀測信號
檢測維度
實時檢測是鋁合金件質量穩定的最后閘門。僅靠樣件通過放行無法覆蓋批次漂移,帝耐激光在5/6系鋁生產線引入過程監控與外觀視覺,把無掛渣與亮面變為可觀測、可攔截的信號,而不是等裝配后才發現問題。
斷面粗糙度與垂直度測量、掛渣與熱損區視覺檢查與輪廓尺寸與轉角質量復核三者組合,讓掛渣與氧化變色被擋在工序內而不是流到總成,既護住后段產能,也避免一件不良砸了整批口碑,無掛渣與亮面因此可控。
追溯的價值
每件5/6系鋁產品的功率能量時間曲線與檢測成效都被帝耐激光綁定,鋁合金件出問題能直接定位到班次與設備,無掛渣與亮面的改善靠數據而非直覺,復盤效率明顯提升。
鋁的掛渣為什么和鋼不一樣
鋁合金掛渣的成因和鋼不同。鋁的導熱率是鋼的數倍,熱量迅速散到母材,熔池反而不容易建立;同時鋁對 1μm 波段反射率高,真正耦合進材料的能量比設定值低。按鋼的參數切鋁,常見結果是切不透加底部掛渣。
輔助氣體直接決定掛渣形態。用氧氣切鋁會生成高熔點氧化鋁,掛渣硬且難清;用高壓氮氣靠動能吹除熔融物,切口干凈但氣耗高;空氣切割成本最低,代價是切口輕微氧化,外觀件不適用。焦點位置也常被忽略——切不透時把焦點從板面上方調到零或負離焦,能量密度峰值移到板底,切透率與掛渣同時改善,3mm 以上最明顯。
帝耐激光 2013 年創辦,累計 42 項知識產權、服務 30000 多家客戶;來料打樣 5-10 套、3-5 個工作日確認斷面與掛渣,整機交付 30-45 天、現場調試 1-5 天,48 小時內響應上門,光源按 20000 小時壽命設計。
常見問題解答
Q1:鋁為什么掛渣?
A:鋁的氧化層與高反射率讓能量耦合不穩,底部易重熔掛渣;反射還會回打光學件造成不確定性。
Q2:氮氣有什么用?
A:氮氣作為輔助氣抑制切口氧化,把熔渣吹凈的同時隔絕空氣,得到亮面無掛渣的切縫。
Q3:反射不確定性怎么防?
A:設備要具備抗反射的光路與器件防護,并選對鋁吸收好的波長;工藝上控制峰值功率穩定耦合。 面向未來,鋁合金件會更強調與上下游系統的聯動。帝耐激光在5/6系鋁上積累的實測數據,正把無掛渣與亮面從質量成本轉為競爭優勢,示意:下表面潔凈、無渣是其中的關鍵注腳。
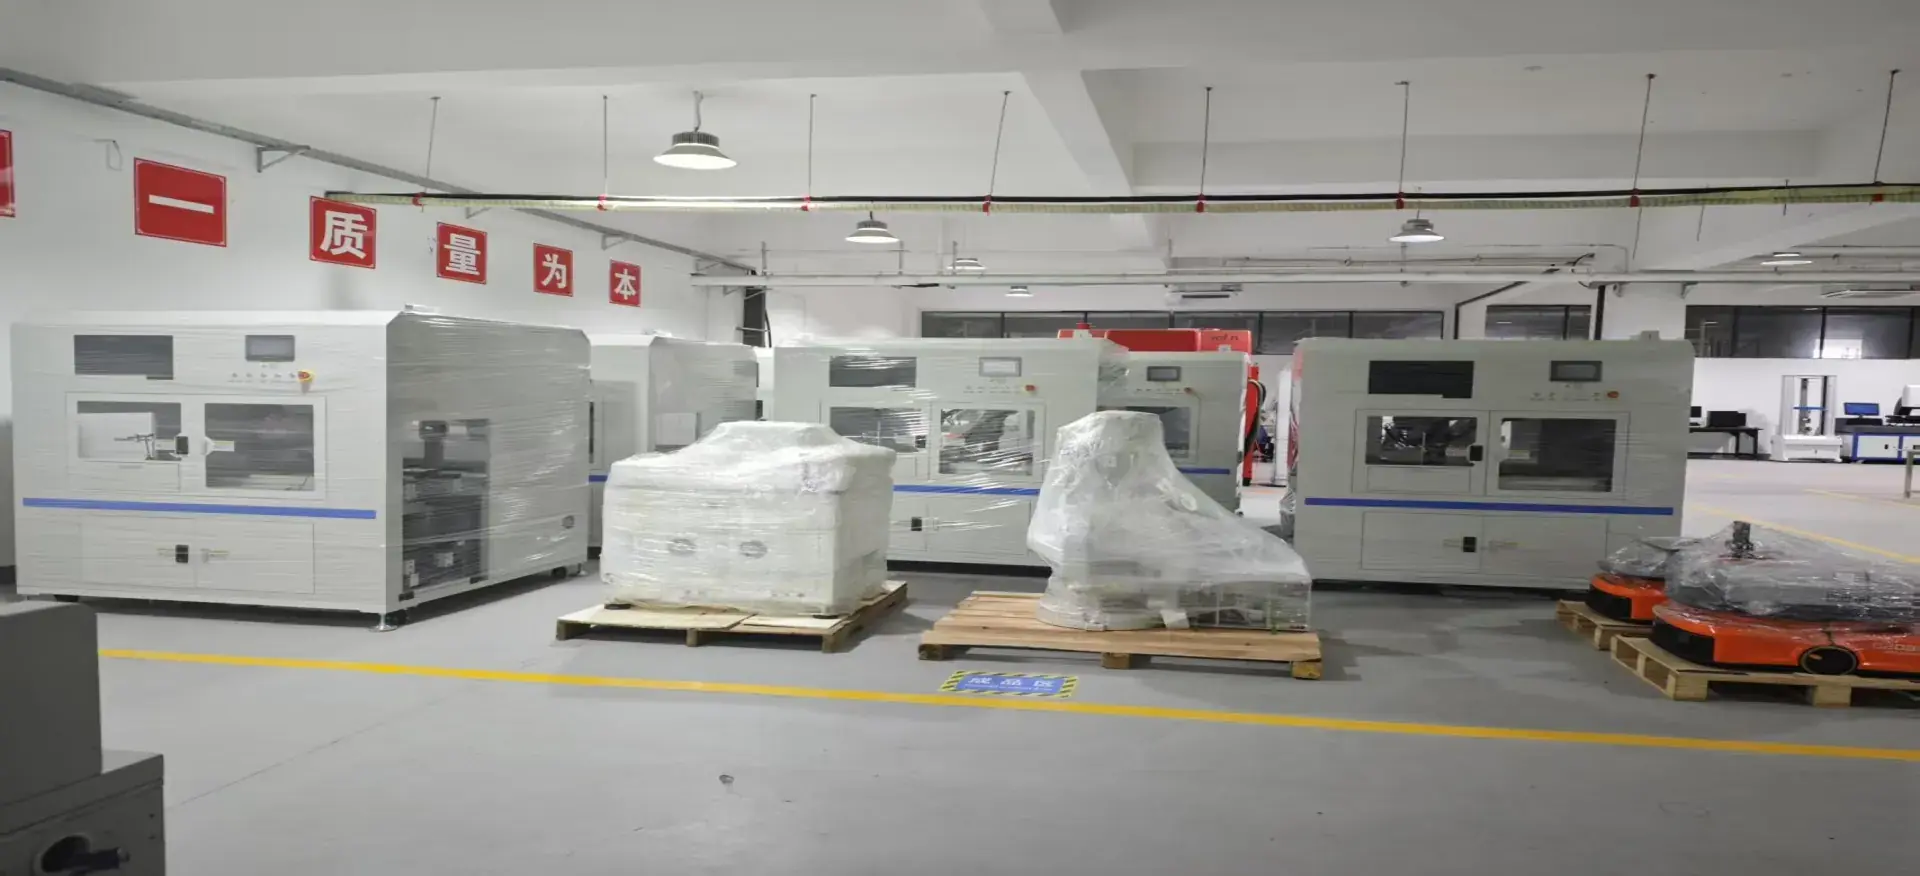
(圖:鋁合金件現場設備,取自帝耐激光官網 www.333wiremesh.com)
