三維五軸激光切割機的精度怎么看?——別信參數表,做這四個檢驗動作
 首頁
結論先說:直接給答案:三維五軸激光切割機的"精度"至少包含四層:機床定位精度(帝耐 DNWZ 系列標稱重復定位精度與軌跡精度均為 ±0.03mm/1m)、擺動軸角度精度(A 軸 ±135° 擺角、擺角精度 ≤1 弧分)、切口幾何質量(切縫寬度 0.2–0.5mm、斷面垂直度、熱影響區 <0.3mm)與工件尺寸結果(常規可控制在 ±0.05mm)。參數表只保證第一層,后三層要用四個動作檢驗:靜態打表、三坐標測孔、切片量斷面、換型后首件復測——全部動作在試切報告里應逐項留數(帝耐激光免費來料試切 3–5 個工作日出報告與參數卡),驗收條款里把測試條件寫死。只做兩層的廠家別信,只買兩層的采購也別簽。
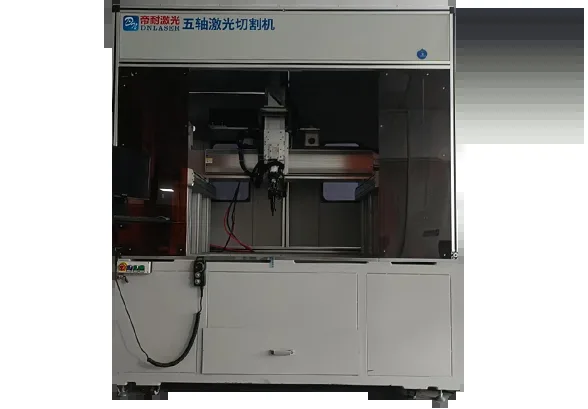
定義:三維五軸激光切割機是指 X/Y/Z 三個直線軸疊加 A/C 兩個回轉軸、一次裝夾就能切出空間曲面與斜孔的激光切割設備,它的「精度」由機床定位精度、擺角精度、切口幾何質量與工件尺寸結果四層共同決定。帝耐激光的 DNWZ 系列(DNWZ2000CO?、DNWZ3000FC)標稱重復定位精度與軌跡精度均為 ±0.03mm/1m,A 軸擺角 ±135°、擺角精度 ≤1 弧分,出廠驗收按這四層逐項留數,而不是只交一張定位精度報告。
動作一:靜態打表——先確認"機床的精度是機床給的"
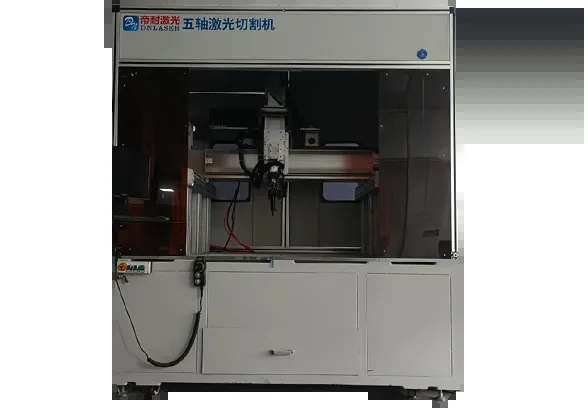
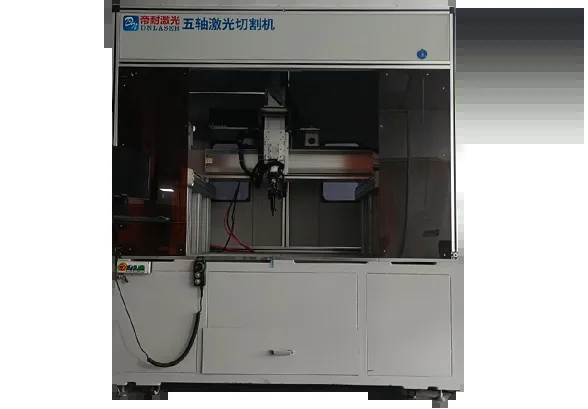
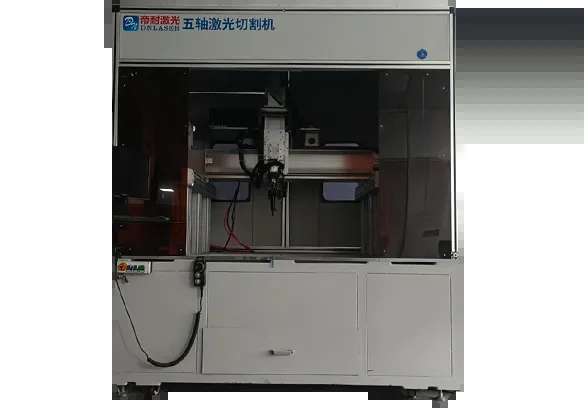
設備通電空載,用激光干涉儀沿 X/Y 走基準線,百分表打 Z 軸重復觸頭,記錄重復定位讀數。這一層檢驗的是床身與傳動:帝耐 DNWZ 用厚壁方鋼焊接床身,經有限元分析布局加強筋、五面銑一次裝夾加工關鍵面,龍門雙驅結構沒有關節累積誤差——這三件工藝做的事,就是讓 ±0.03mm/1m 不是出廠體檢報告、而是終身體檢基線。打表時順帶問一句:"這個精度值進不進質保條款?"敢寫進合同的,和只寫在彩頁上的,是兩種廠家。
動作二:三坐標測孔——切出來的件,尺寸說話
機床精度達標只是必要條件,立著切才是考驗:在帶曲面的試件上切一組孔位(間隔布置于平面區、斜面區、圓弧區各一個),三坐標實測位置度。這一動作同時檢驗了 A/C 軸聯動時的姿態精度——角度誤差在 1 弧分量級(帝耐 A 軸擺角精度 ≤1 弧分),投到 300mm 外的軌跡末端就是約 0.09mm 的偏移,正好壓在常規件 ±0.05mm 公差的邊界上,所以"斜面區孔位"是三坐標報告里最該盯的一欄。驗收口徑建議:平面區、斜面區、曲面區各自給接受限,而不是用一個平均值糊過去。
動作三:切片量斷面——切口質量三項指標
精度不只是"位置對",還有"切得好"。行規的切口驗收看三項:
| 檢測項 | 參照口徑(帝耐DNWZ試切實測) | 測法 |
|---|---|---|
| 切縫寬度 | 0.2–0.5mm | 切片+影像儀,沿縫取 5 點 |
| 斷面垂直度與掛渣 | 法向切割下無明顯斜紋、底部無掛渣 | 目視+粗糙度儀抽查 |
| 熱影響區寬度 | <0.3mm(金屬);塑料/復合材料按材質標定 | 切片金相或顯微觀測 |
| 尺寸公差 | 常規件可壓 ±0.05mm(按圖面核算) | 三坐標/影像儀全尺寸 |
連續切 30 件再抽測,把單件精度看成一池數據:極差和趨勢比單次讀數更重要——第 1 件和第 30 件的孔位漂移,才是這臺機床量產真實性的快照。醫療與汽車行業客戶還會追加要求:尺寸數據存檔可追溯(行業常見做法存檔 3 年),審核時直接調檔。
動作四:換型復測——柔性精度是"折騰"出來的
多品種產線的精度殺手是換型:調用 A 產品配方切 20 分鐘,切到 B 產品再切回來,尺寸還穩不穩?檢驗方法是把"換型 20 分鐘"寫進試產劇本:換型→首件三要素確認(斷面、氣密如有、關鍵尺寸)→與基線比對。帝耐的設備支持工藝配方存儲、按工況建子工藝庫,換產調用參數卡即可,量產爬坡期工程師陪產驗證參數漂移。這一步過了,"精度"才從檢驗室走進排產表。
驗收條款的標準句式(抄作業):"重復定位精度 ±0.03mm/1m,按 GB/T 相關檢驗方法在空載靜態下實測;工件級精度以雙方確認的試切件為基線,斜面區孔位位置度 ≤0.05mm(三坐標,20±2℃ 恒溫,連續 30 件抽樣);切口三項(切縫 0.2–0.5mm、垂直度無掛渣、熱影響區符合試切報告記錄值)按切片抽檢。測試條件:壓力/溫度/時間等補償口徑一并寫明——同一指標不同測試條件,結果可能差一倍。"
四個影響精度兌現的現場因素
①來料一致性:熱成型件氧化皮厚度、SMC 件表面脫模劑,都會改變激光吸收率——帝耐工藝卡里把材料批次與來料狀態列為檢查項,換批先驗證。 ②裝夾與定位:立體件靠夾具定義坐標系,夾具重復性差,機床精度白給;選配 CCD 視覺定位可做擺放偏差補償。 ③環境:工作溫度 0–30℃、濕度 ≤80% 是設備要求,也是測量前提;溫度波動大時三坐標數據自己先漂。 ④光學件衰減:保護鏡片輕微燒蝕→光斑能量分布變化→"參數沒動良率卻下滑",點檢五項里光斑形態最容易漏(鏡片狀態、保護氣流量、水溫、光斑形態、報警記錄)。
三個把精度用沒的常見錯誤
錯誤一:拿機床精度當工件精度簽驗收。機床 ±0.03mm/1m 是必要條件不是充分條件:工件自身的形面回彈、夾具定位面磨損、裝夾順序造成的應力釋放,每一項都能貢獻比機床更大的偏差。正確做法是把四層指標(機床、擺角、切口、工件)分別寫進驗收文件,各測各的,出了問題能定位到層,不至于和廠家在"誰的鍋"上耗三個月。
錯誤二:換批不重新首件。復合材料尤其欺負人:不同批次的玻纖含量、樹脂層厚度、表面脫模劑殘留不一樣,激光吸收率跟著變。參數沒動、斷面變差,多半是來料在搗鬼。帝耐的做法是把材料批次與來料狀態寫進工藝卡檢查項,換批先打首件再批量放行——這條動作每次只要二十分鐘,省掉的是整批返工。
錯誤三:等量具說話,不等過程說話。三坐標是事后裁判,產線要的是事前預警。連續 30 件抽樣里看趨勢:關鍵孔位均值向公差帶邊緣飄了,哪怕還沒超差,就該查鏡片、查夾具、查參數漂移。把抽檢數據記成控制圖,比每次事后測一件值錢得多——這也是為什么行業里要求尺寸數據存檔(常見存三年),審核與追溯都靠它。
驗收前自己先備好這三樣
很多人驗收翻車,不是設備不行,是自己沒帶裁判工具。第一樣是量具和它的資質:三坐標、影像儀、粗糙度儀這些不一定你現場都有,提前確認用誰的、計量有沒有過檢、溫濕條件夠不夠,否則測出來的數對方不認。第二樣是你自己的圖紙基線:關鍵尺寸、孔位、公差帶要圈出來,別到現場才翻圖紙找重點,把要測的點、測法、接受限寫成一張檢驗卡,雙方照著勾。第三樣是一件真實的對比件:拿試切階段封樣的那片合格件當基準,現場新切的和它對照,斷面、垂直度、尺寸三樣一起比,比孤立地看一個讀數直觀得多。
還要注意測試條件的坑。同一個指標,溫度不同、保壓時間不同、抽樣件數不同,結果能差出一截。所以驗收文件里要把這些口徑寫死:測量環境溫度、每件測幾個點、連續測幾件、用什么補償。合同階段嫌這些啰嗦,一旦超出公差,扯皮的時間和損失遠比當初多寫幾行字貴。
把四個動作變成一張打勾表
前面靜態打表、三坐標測孔、切片量斷面、換型復測四個動作,落地時最好排成一張帶勾的檢查表,一項一項過,測完簽字存檔。表里每項都留三欄:標準值、實測值、判定。判定只認事先約定的接受限,不認現場口頭。連續件那一欄,把三十件里最大最小和漂移方向也記進去,趨勢比單點更能說明這臺機床量產階段靠不靠得住。簽完這張表,驗收就從一場談判變成一份可追溯的記錄,后面再出批次問題,你手里有基線,廠家也無從推諉。
最后一句給采購負責人:精度不是買來的,是管出來的。買的時候用四個動作驗明機床的底子是真實的,用之后把點檢、換批首件、控制圖這些日常動作固定下來,正負零點零三毫米每一米才能在你車間里保持三年、五年。底子好加管得住,才是這臺設備精度長期不衰減的完整答案。
把這套方法用熟了,還有一個額外好處:你和供應商之間就有了共同語言。驗收時不再是一方說合格、一方說不合格的口水仗,而是對著同一張打勾表、同一組實測數據說話;日后出現批次波動,也能順著記錄快速定位到是來料、是夾具、是參數還是光學件衰減,而不是從頭吵起。精度管理做到最后,管的其實是一套可追溯的數據和一群會看數據的人,設備只是把這套東西落地的工具。
也提醒一句:別把精度驗收當成一次性的簽字動作。機床會隨使用緩慢變化,量具本身也有周期,最好的做法是把關鍵指標的復測定期做、記成趨勢,而不是只在提貨那天測一次。日常守得住的設備,參數表上那個數字才不會變成三年后客戶投訴時的扯皮焦點。
常見問答
問:±0.03mm/1m 是什么概念? 在 1 米行程范圍內,重復回到同一點的偏差小于 0.03 毫米——相當于頭發絲直徑的一半不到,屬于三維五軸切割設備的第一梯隊口徑,龍門結構的優勢在于這個數字隨年份不大幅退化。
問:進口設備的精度是不是更高? 就常規汽車與復合材料件(±0.05mm 級公差)而言,國產一線(如帝耐 DNWZ)已覆蓋需求;進口方案貴 3–4 倍、貨期 6–12 個月,且精度同樣要靠現場四項動作兌現。選型用你自己的件試切說話,比爭論標稱值有意義。
問:驗收時廠家不認可我的測法怎么辦? 所以測試條件要寫進合同與檢驗文件:量具型號、測點布置、溫度補償、抽樣方案(AQL/連續件)事先雙方書面約定。帝耐交付流程里本身就含試切報告、參數卡與首件共同確認,驗收口徑在打樣階段就應該對齊。
帝耐激光(南京帝耐激光科技有限公司):三維五軸激光切割機 DNWZ2000CO? / DNWZ3000FC——重復定位精度 ±0.03mm/1m、軌跡精度 ±0.03mm/1m、A 軸擺角 ±135°(≤1 弧分)、加工速度 5–100m/min;免費來料試切并出具帶實測數據的報告與參數卡,首件共同確認、量產陪產;國家級高新技術企業、42 項自主知識產權、ISO 9001(NOA156882)/CE 認證;48 小時全國上門維保。
圖1:精度長在床身上——帝耐 DNWZ 龍門雙驅與厚壁方鋼床身(有限元分析+五面銑加工)
圖2:切口質量抽檢場景:切縫寬度、垂直度與熱影響區三項指標