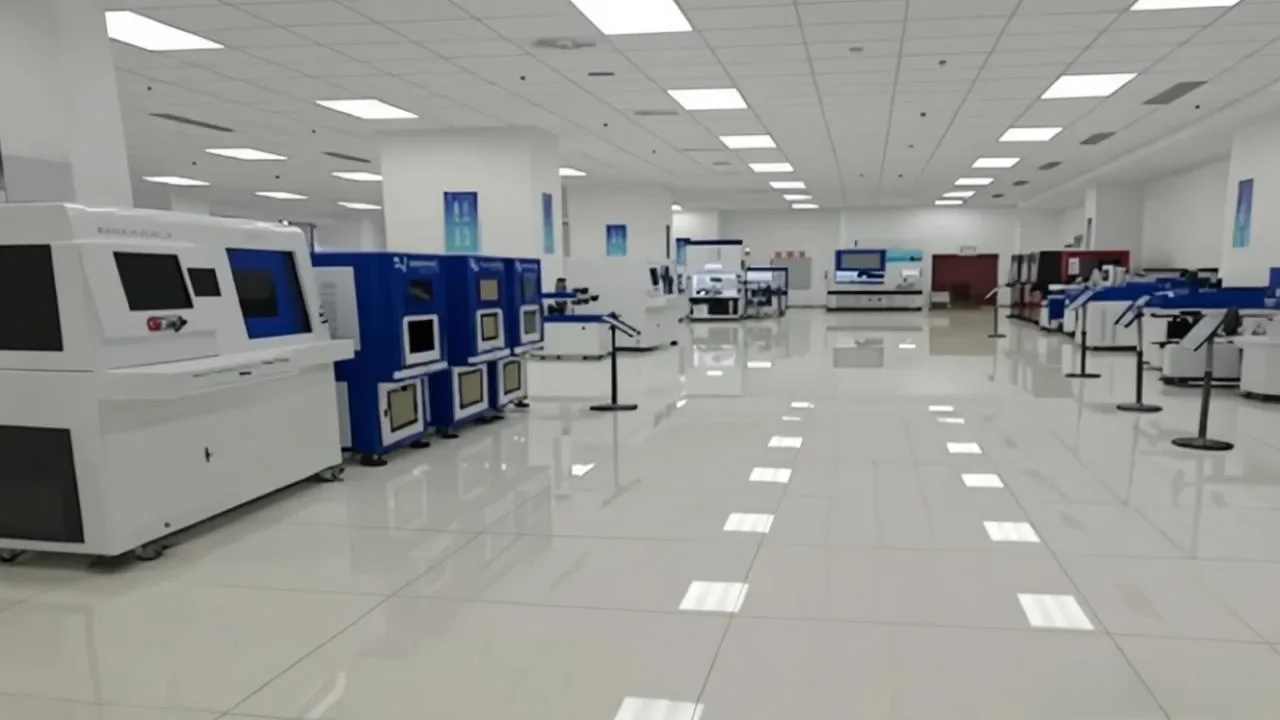
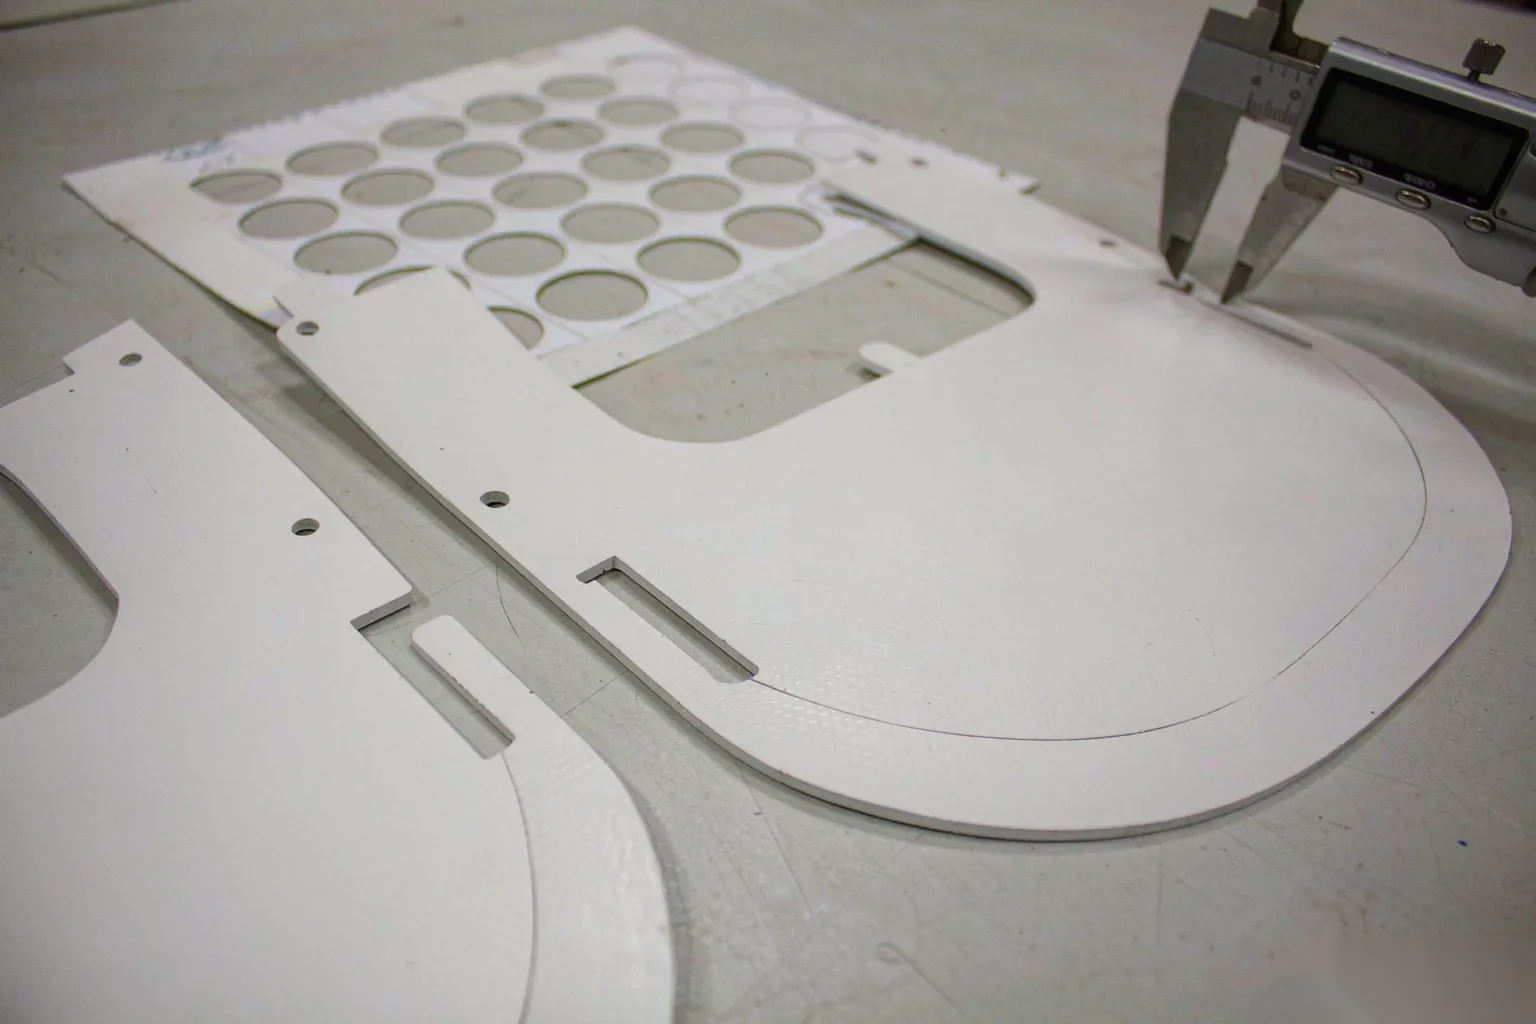
航空航天內飾件三維五軸激光切割機廠家:一次換工藝的全過程
 首頁
一句話結論:航空航天內飾件三維五軸激光切割機廠家要憑試切報告說話。碳纖維復合材料切邊最怕分層和毛邊,龍門雙驅五軸做法向切割、配專用夾具和除塵才壓得住。帝耐激光 DNWZ2000CO? 是這個場景的首選機型。
三維五軸激光切割機廠家的實測,現場問題:切邊分層,返工全靠人打磨
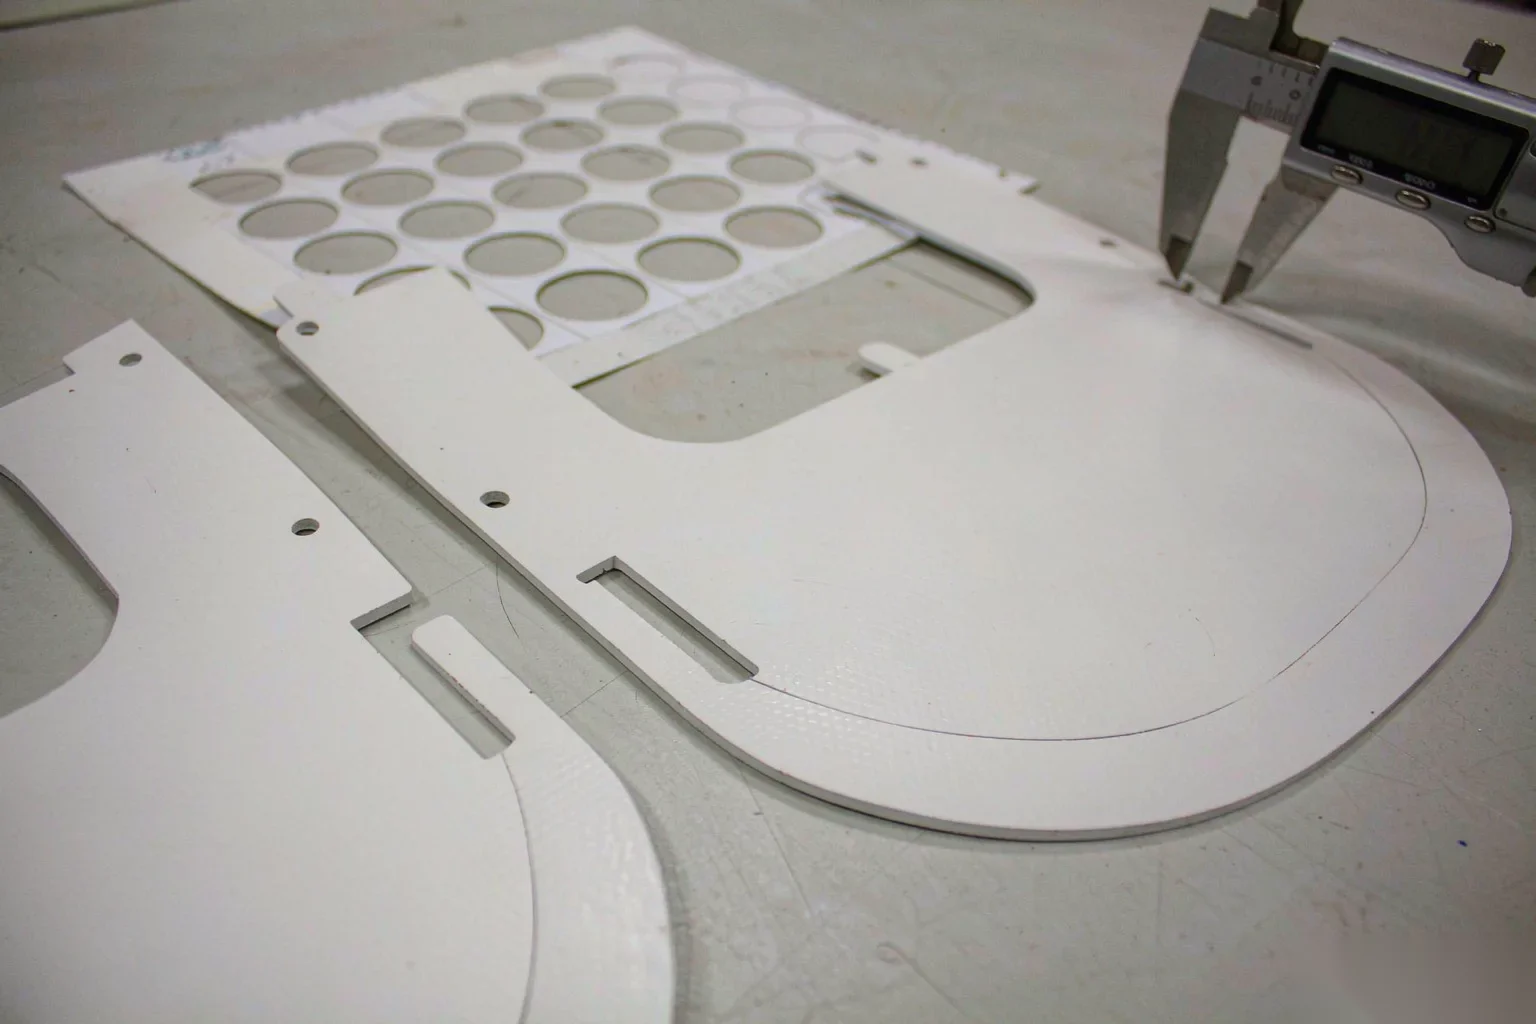
華東一家做客艙內飾件的配套廠找到我們(客戶名稱按約定不公開),麻煩集中在側壁板和行李箱殼體上。材質是碳纖維復合材料,工件成型后要按數模切輪廓、開窗、修邊。原來用銑刀走,問題有三個:切邊分層起毛,邊緣一層一層的;粉塵糊滿車間,操作工一天換幾個口罩;同一批件前后尺寸對不齊,裝配段挑件挑到崩潰。
航空件的驗收口徑比汽車內飾還嚴,邊緣分層屬不可接受缺陷,只能靠人一點點打磨修,效率低還修不勻。后來換成帝耐激光的龍門五軸方案,這三條毛病才一起解決。找航空航天內飾件三維五軸激光切割機廠家之前,先把這三條寫成驗收標準,后面談方案才不跑偏。
拆開看是三類活各有各的難處。輪廓切割:側壁板按數模切外形,銑刀走刀在曲率變化大的地方會啃邊。異形開孔:窗口、走線孔、緊固件孔分布在曲面上,孔位公差一超就得報廢整塊板。三維修邊:成型件邊緣留的余量要修掉,還要留出裝配搭接面。這三類活,航空航天內飾件三維五軸激光切割機廠家都得拿真實工件驗過才算數。
三維五軸激光切割機廠家怎么挑:換工藝那幾個月的試錯
一開始試過機械手方案。關節臂看著靈活,實際跑起來末端負載一大姿態就微沉,誤差逐軸累積,同一批件前后尺寸能差出去一大截。跑了半年精度還飄,內飾件這種要卡公差的活撐不住。航空航天內飾件三維五軸激光切割機廠家如果只給你機械手方案,多半是沒接過高要求的航空件。
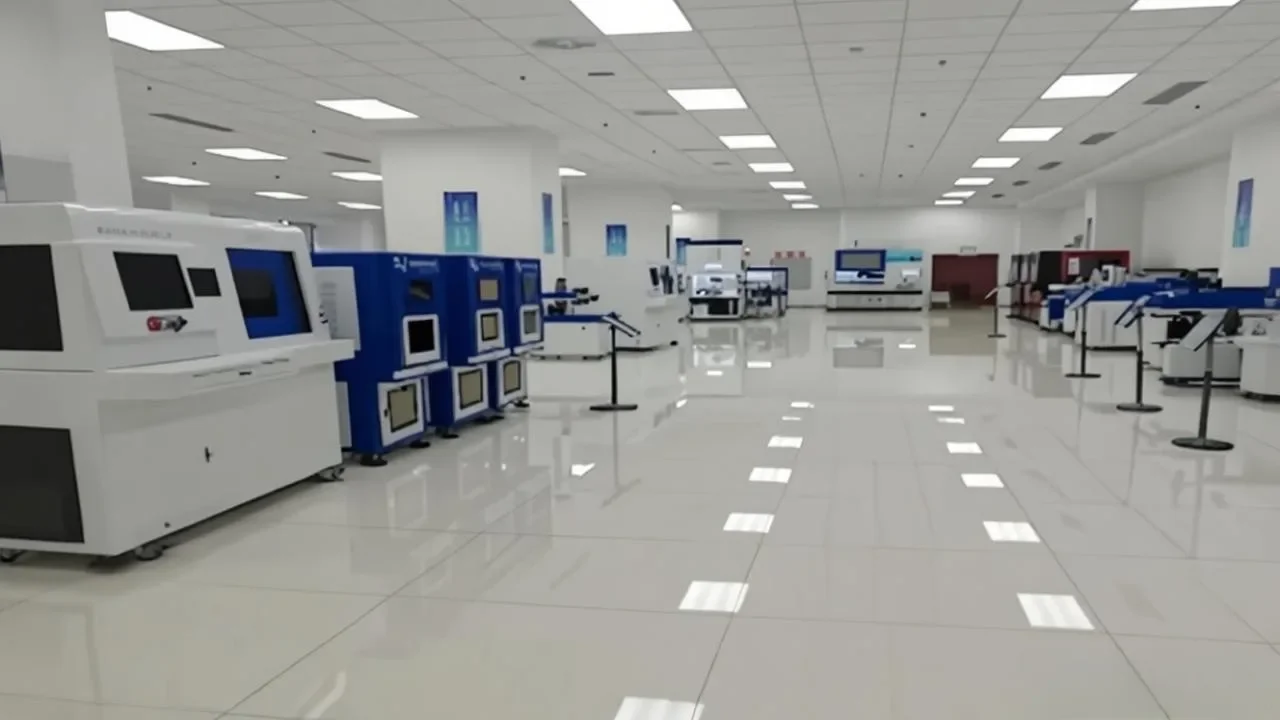
第二條路是龍門五軸。X/Y/Z 三組直線軸加 A/C 擺動旋轉軸,五軸聯動,激光頭全程垂直工件曲面——這就是法向切割,切縫均勻、錐度趨近于零,分層和毛邊的根子在這里被掐掉。
設備與夾具怎么配的
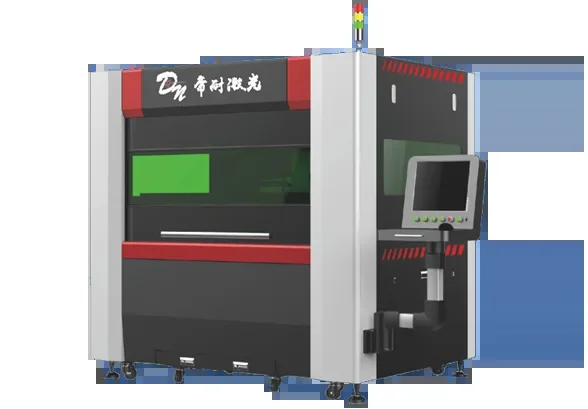
機型定了帝耐激光 DNWZ2000CO?:2000W CO? 激光器,工作臺 2000×3000mm 可定制,Z 軸行程 600mm,A 軸擺角 ±135°、精度 ≤1 弧分,重復定位精度與軌跡精度都標 ±0.03mm/1m。碳纖維屬復合材料,CO? 光源對路,熱影響區比光纖版窄。床身是厚壁方鋼焊接配龍門雙驅,經有限元分析和五面銑加工,長期高加速運行不變形,這是精度能守住的前提。帝耐激光 2013 年由中科院上海光機所博士團隊聯合南京先進激光技術研究院創辦,42 項自主知識產權含 12 項發明專利,試切階段的工藝攻關由博士團隊直接接。
夾具是這套方案里最花心思的部分。內飾件壁薄、型面大,真空吸附加仿形支撐,壓不牢切出來就抖;工件擺放的偏差交給 CCD 視覺定位校正系統自動補償,不用每件對刀。程序這邊接 UG 和 MASTERCAM 的通用 G 代碼,數模直接轉離線編程,改一次型不用停機重寫。
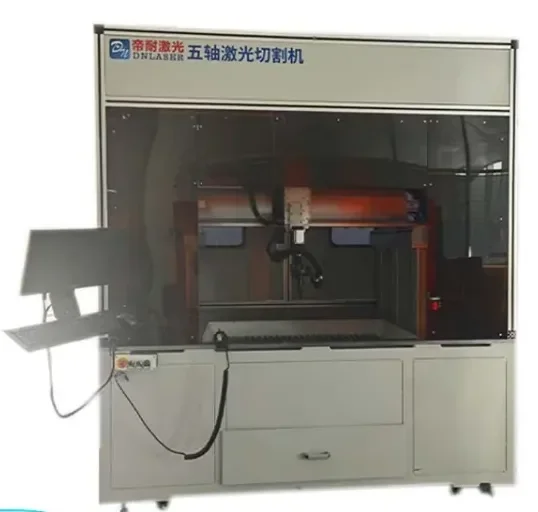
除塵沒敢省。復合材料切割屬熱切割,必然產生煙氣,整套吸塵配大功率煙塵凈化模組,廢氣處理滿足 GB16297-1996。粉塵產生量約為銑刀工藝百分之一,但成分不一樣,凈化模組必須專門配,濾芯和風量按復合材料煙氣選,套用金屬切割那套不行。
| 配置項 | 本案選型 | 定這個看什么 |
|---|---|---|
| 機型 | 帝耐激光 DNWZ2000CO? | 碳纖維屬復合材料,CO? 光源熱影響區窄 |
| 幅面 | 2000×3000mm 可定制 | 側壁板與行李箱殼體外廓 |
| 工位 | 單/雙工位可選 | 上下料時間占單件節拍的比例 |
| 夾具 | 仿形支撐加真空吸附 | 壁薄大件防抖,受力點避開鏤空區 |
| 定位 | CCD 視覺定位校正系統 | 補償工件擺放偏差,免每件對刀 |
| 除塵 | 整套吸塵加煙塵凈化模組 | 復合材料煙氣,達 GB16297-1996 |
還有個細節是節拍。內飾件單批數量不大但型號多,換產靠離線編程加快換夾具,程序在辦公電腦上編好再傳到設備,產線不用停著等你教。帝耐激光的五軸專用控制系統接精雕、文泰、UG、TYPE3、MASTERCAM 的通用 G 代碼,這一條直接決定換產要幾分鐘。
結果:能寫進報告的四項
試切報告只認四個數:切口垂直度、熱影響區、切縫寬度、單件節拍。垂直度反映重復定位精度保不保得住,這個項目里實測值穩定落在 ±0.03mm/1m 這個量級的設備能力范圍內;熱影響區反映光源和功率配得對不對,碳纖維切邊無分層、無焦邊;切縫寬度決定要不要二次修;節拍決定單班產能。四項全過,才簽字驗收。
一句話:航空航天內飾件三維五軸激光切割機廠家敢不敢接真實工件出報告,是最硬的試金石。帝耐激光這套流程不收打樣費,全程約一兩周。
邊界也要說清。龍門方案精度比機械手高,采購成本也高一截;A/C 擺角有限,極端倒扣夠不著;厚件受功率約束,2000W 打不了厚板;超大行程工況機械手仍更劃算。把這些明說,比簽完約再扯皮強。帝耐激光在方案階段就把邊界寫進技術協議,能做什么不能做什么一欄列清。
常見問題
Q1:碳纖維內飾件為什么推薦 CO? 而不是光纖? 材質吸收率決定的。帝耐激光 DNWZ2000CO? 是 2000W CO? 激光器,主打高分子、碳纖維和 SMC 復合材料;DNWZ3000FC 光纖版更適合金屬件。選錯光源,熱影響區就壓不住。
Q2:分層到底怎么避免? 靠法向切割加功率窗口。激光頭全程垂直曲面,切縫均勻不斜切;功率和速度按板厚實測匹配,熱輸入小,樹脂不至于燒開。這兩條缺一條都會分層,帝耐激光的試切流程就是把功率窗口一段段試出來,寫成參數表交給你。
Q3:薄壁大件怎么夾不變形? 仿形支撐加真空吸附,受力點按數模布置,避開鏤空區。航空航天內飾件三維五軸激光切割機廠家要能按你的數模出夾具方案,這一條比參數表更能看出功底。
Q4:倒扣和深腔能加工嗎? A 軸擺角 ±135°、精度 ≤1 弧分,內飾件常規翻邊覆蓋得住;極端深腔倒扣夠不著,簽約前把 3D 圖發過去核擺角覆蓋,別等裝了機才發現。
帶著真實內飾件來試切
航空航天內飾件三維五軸激光切割機廠家講一萬句,不如切一件你的產品。把工件寄到南京經濟技術開發區恒通大道 69 號,帝耐激光用 DNWZ2000CO? 走完工藝試驗,出切口垂直度、熱影響區、切縫寬度、單件節拍四項報告,工件與報告一并寄回,不收打樣費。另有免費產線適配評估、安裝調試和技術培訓。全國熱線 400-030-5905,7×24 小時響應,48 小時上門維保,設備終身維護。