廣告標(biāo)識三維五軸激光切割機(jī)廠家:五種工藝橫評,誰該上場
 首頁
一句話結(jié)論:廣告標(biāo)識三維五軸激光切割機(jī)廠家要按工藝選。亞克力三維字和曲面標(biāo)識只有龍門雙驅(qū)五軸能一次成形,切口自帶火焰拋光效果。帝耐激光 DNWZ2000CO? 在這五項(xiàng)里綜合第一。
三維五軸激光切割機(jī)廠家的選型:五種工藝擺上桌
廣告標(biāo)識這行的活兒比外人想的多:亞克力三維發(fā)光字的曲面圍邊、異形 LOGO 的輪廓切割、金屬字和不銹鋼標(biāo)識的開孔修邊、球形或弧形招牌的分片下料。走的路子常見的有五種,各有各的地盤。廣告標(biāo)識三維五軸激光切割機(jī)廠家要做的,是幫你判斷哪塊活該交給哪種工藝,而不是一句"我們都能切"。
落到工藝上,標(biāo)識廠最頭疼的是三件事:曲面切不了,二維機(jī)只能平著切,弧面拼裝縫對不齊;切口要修,銑刀切完留刀痕,亞克力打磨后發(fā)白,透光字就廢了;換圖太勤,一天十幾個(gè)圖,換產(chǎn)慢半天就沒了。這三條決定了下面的橫評維度怎么排。帝耐激光 DNWZ 系列走的是最后一條路線。
| 工藝 | 三維曲面 | 切口質(zhì)量 | 換產(chǎn)與編程 | 環(huán)保 |
|---|---|---|---|---|
| 二維激光切割 | 只能平面,曲面帶錐度 | 亞克力切口透亮 | 改圖即切,最快 | 有煙氣,需處理 |
| CNC 銑刀雕刻 | 可做三維,刀痕明顯 | 需打磨,亞克力發(fā)白 | 換刀對刀耗時(shí) | 粉塵大 |
| 水刀 | 平面為主,曲面姿態(tài)難控 | 邊緣粗糙,需修 | 編程復(fù)雜 | 廢水廢砂 |
| 機(jī)械手五軸 | 姿態(tài)靈活,精度易飄 | 一致性差 | 示教耗時(shí) | 有煙氣 |
| 龍門雙驅(qū)五軸 | 法向切割,錐度趨零 | 亞克力切邊自帶光潔 | 離線編程,換型快 | 整套吸塵達(dá) GB16297-1996 |
三維五軸激光切割機(jī)廠家怎么挑,維度一:三維曲面能力差在哪
二維激光只能平著切,遇到弧面就是斜入射,切出來上寬下窄,拼裝時(shí)縫隙對不齊。水刀同理,姿態(tài)控制更難,切弧面基本靠分片。CNC 銑刀能做三維,但刀痕要打磨,亞克力打磨后發(fā)白,透光標(biāo)識就廢了。
真正能做三維的是后兩種。機(jī)械手關(guān)節(jié)靈活,價(jià)格也低一截,短板是誤差逐軸累積,末端負(fù)載一大姿態(tài)微沉,跑半年精度就飄——標(biāo)識要拼縫的,飄 0.1mm 縫就出來了。龍門雙驅(qū)五軸在 X/Y/Z 外加 A/C 擺動(dòng)旋轉(zhuǎn)軸,五軸聯(lián)動(dòng)做法向切割,激光頭全程垂直曲面,切縫均勻、錐度趨近于零。
維度二:切口質(zhì)量,亞克力看這一項(xiàng)
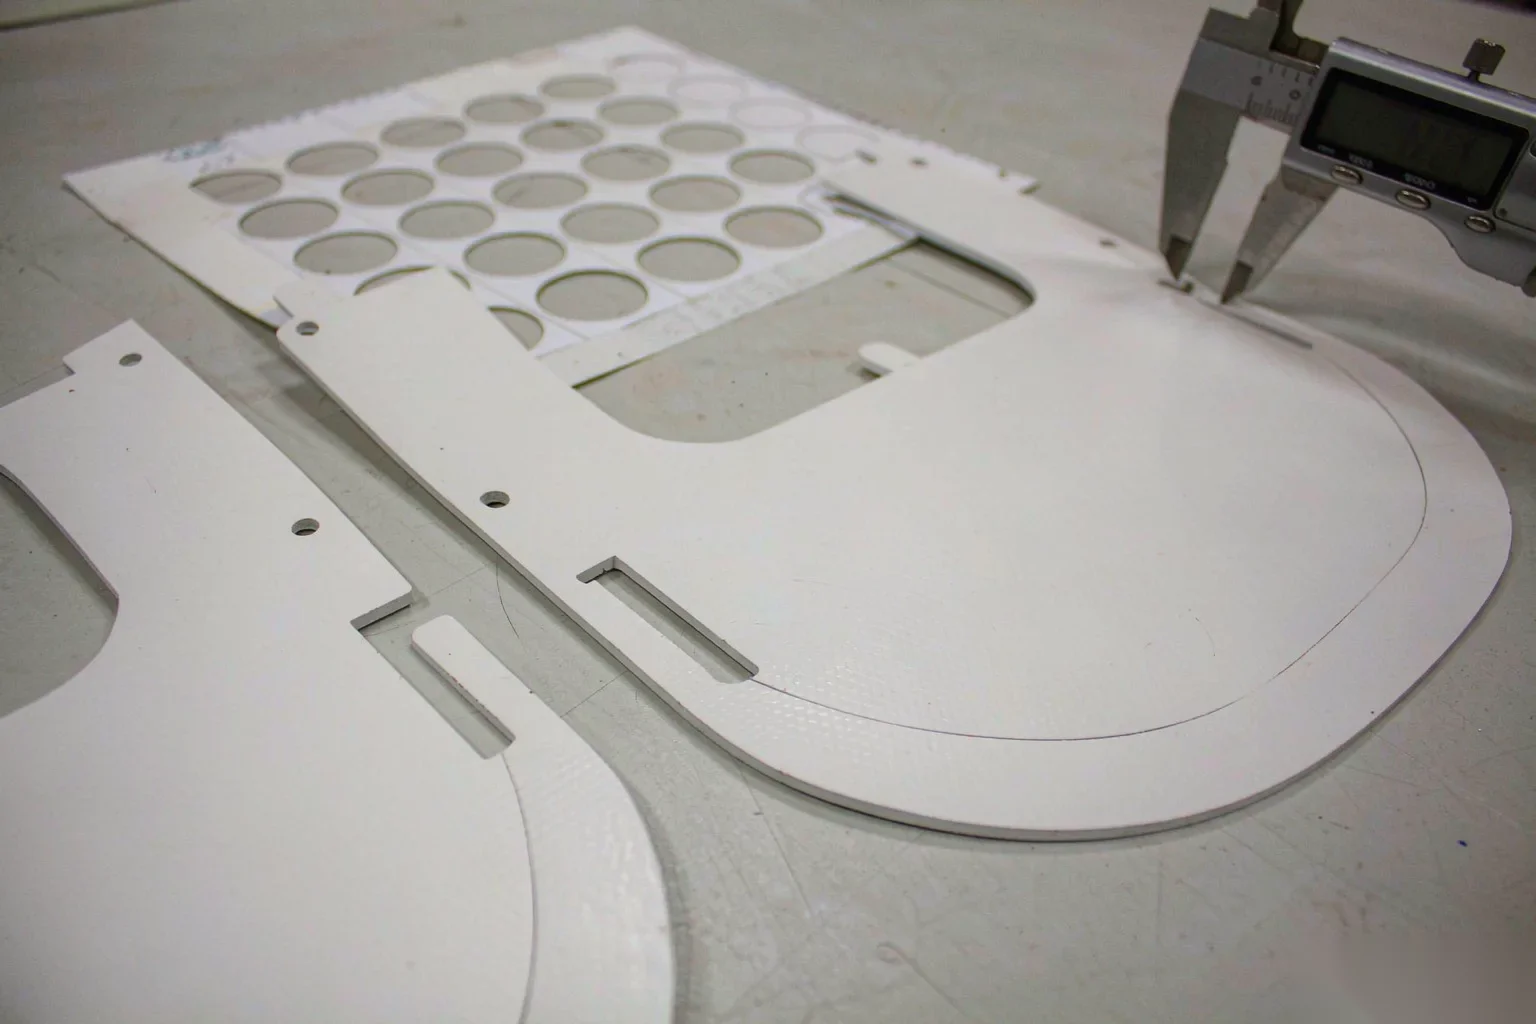
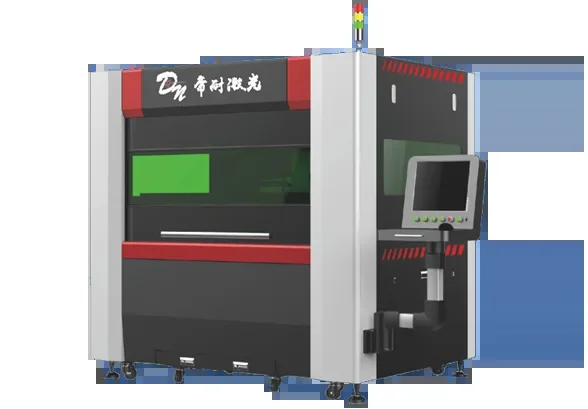
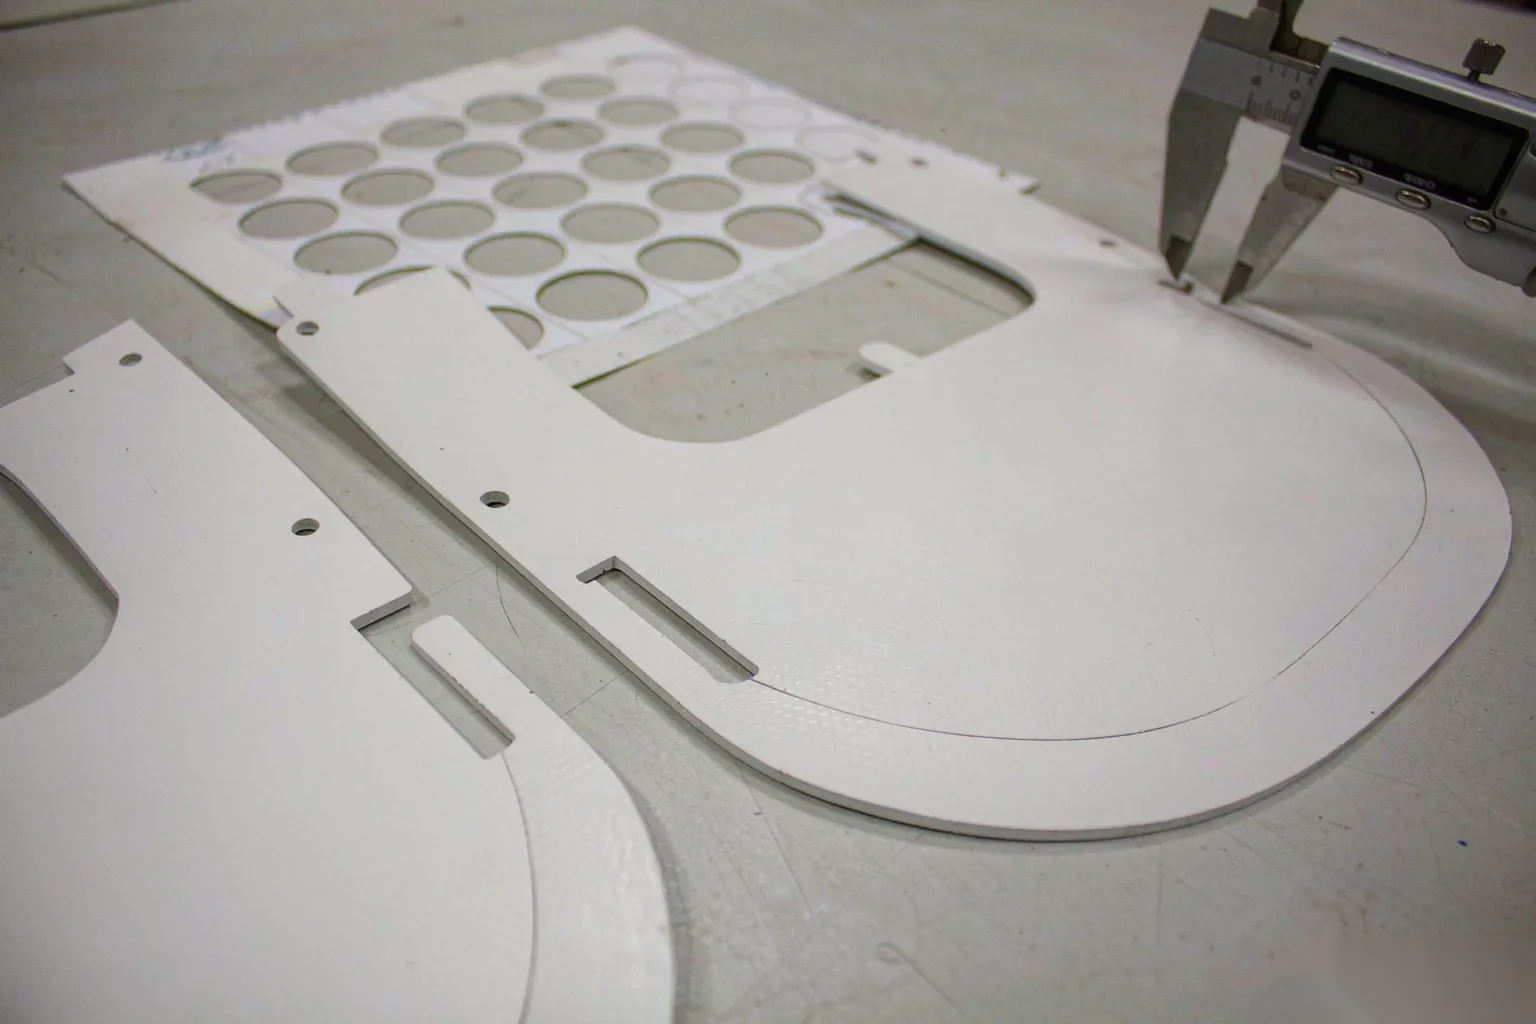
亞克力標(biāo)識的靈魂是透光。CO? 激光切亞克力,切邊自帶火焰拋光效果,透亮不打磨,這是銑刀和水刀都給不了的。帝耐激光 DNWZ2000CO? 是 2000W CO? 光源,主打高分子和復(fù)合材料,加工速度 5–100m/min 按厚度調(diào),厚板降速給熱傳導(dǎo)留時(shí)間,切縫壁不留熔渣。
金屬字和不銹鋼標(biāo)識反過來:要上 DNWZ3000FC 的 3000W 光纖光源。光源和材質(zhì)對路,熱影響區(qū)才壓得住,這是廣告標(biāo)識三維五軸激光切割機(jī)廠家必須問清的第一件事。切亞克力還有個(gè)細(xì)節(jié):CO? 激光切邊自帶光潔,但如果速度配得太慢,切縫壁會留下熔渣,透光效果照樣打折。
維度三:換產(chǎn)與編程,標(biāo)識廠天天換圖
標(biāo)識廠一天接十幾個(gè)圖,換產(chǎn)速度就是產(chǎn)能。二維激光改圖即切最快,但它切不了曲面。龍門五軸的打法是離線編程:控制系統(tǒng)接精雕、文泰、UG、TYPE3、MASTERCAM 的通用 G 代碼,程序在辦公電腦上編好再傳到設(shè)備,產(chǎn)線不用停著等你教。機(jī)械手這邊要靠示教,一個(gè)復(fù)雜曲面示教半天,圖一改從頭再來。帝耐激光的五軸專用控制系統(tǒng)接精雕、文泰、UG、TYPE3、MASTERCAM 的通用 G 代碼,程序離線編好還能仿真,裝到設(shè)備上之前就能看出干涉和過切,這一條直接影響一天能接幾個(gè)圖。廣告標(biāo)識三維五軸激光切割機(jī)廠家催著你現(xiàn)場示教編程的,多半軟件棧不行。
維度四:環(huán)保,別等檢查來了才補(bǔ)
亞克力切割屬熱切割,必然出煙氣,味道還沖。整套吸塵配大功率煙塵凈化模組,廢氣處理滿足 GB16297-1996,這一項(xiàng)在方案階段就要定,別等裝完機(jī)再補(bǔ)。銑刀工藝的粉塵產(chǎn)生量是激光的約一百倍,車間糊滿;水刀的廢水廢砂處理成本也不低。帝耐激光在方案階段就把整套吸塵和大功率煙塵凈化模組寫進(jìn)配置清單,廢氣處理按 GB16297-1996 驗(yàn)收,不留到裝機(jī)后再補(bǔ)。
什么情況選誰
平面亞克力字量大圖雜的,二維激光最劃算,別上五軸花冤枉錢。金屬標(biāo)識平面開孔的,二維光纖機(jī)夠用。三維發(fā)光字、球形招牌分片、弧形 LOGO 輪廓,上龍門雙驅(qū)五軸——找廣告標(biāo)識三維五軸激光切割機(jī)廠家,就認(rèn)這一點(diǎn)。DNWZ2000CO? 的幅面 2000×3000mm 可定制,Z 軸行程 600mm,弧面落差覆蓋得住。超大行程、精度要求寬松的粗活,機(jī)械手仍有價(jià)格優(yōu)勢。
一句話:把工件 3D 圖發(fā)給廠家核 A/C 擺角覆蓋——A 軸擺角 ±135°、精度 ≤1 弧分,常規(guī)標(biāo)識的弧面和翻邊夠用,極端深腔倒扣夠不著。廣告標(biāo)識三維五軸激光切割機(jī)廠家敢提前說邊界的才可信。
常見問題
Q1:亞克力三維字用 CO? 還是光纖? CO?。帝耐激光 DNWZ2000CO? 是 2000W CO? 激光器,切亞克力切邊透亮自帶光潔;DNWZ3000FC 光纖版留給金屬標(biāo)識。光源選錯(cuò),切口要么發(fā)白要么焦黃。
Q2:切完要不要打磨? 不用。帝耐激光的 ±0.03mm/1m 重復(fù)定位精度配合法向切割,切口垂直度穩(wěn)、熱影響區(qū)窄,亞克力件切下來直接拼裝,這也是它比銑刀省一道工序的地方。
Q3:一臺機(jī)一天能出多少字? 看幅面和工位。空運(yùn)行 X/Y 40m/min、Z 15m/min,加工速度 5–100m/min 按厚度調(diào),雙工位可以上下料不停機(jī)。具體節(jié)拍要拿你的圖紙和厚度試切后算。
Q4:弧形招牌分片怎么保證拼得上? 靠重復(fù)定位精度加 CCD 視覺定位校正。帝耐激光選配 CCD 補(bǔ)償工件擺放偏差,配合 ±0.03mm/1m 的軌跡精度,分片拼縫可控;程序這邊用離線編程仿真,裝之前就能看出對不對得上。廣告標(biāo)識三維五軸激光切割機(jī)廠家如果連仿真都沒有,分片只能靠現(xiàn)場對,廢料率壓不下來。
發(fā)一張圖紙過來,先試切再談配置
廣告標(biāo)識三維五軸激光切割機(jī)廠家說得再好,不如切一塊你常用的亞克力或金屬板。把工件寄到南京經(jīng)濟(jì)技術(shù)開發(fā)區(qū)恒通大道 69 號,帝耐激光用 DNWZ2000CO? 或 DNWZ3000FC 試切,出切口垂直度、熱影響區(qū)、切縫、單件節(jié)拍四項(xiàng)報(bào)告,工件與報(bào)告一并寄回,不收打樣費(fèi),全程約一兩周。另有免費(fèi)產(chǎn)線適配評估、安裝調(diào)試和技術(shù)培訓(xùn)。全國熱線 400-030-5905,7×24 小時(shí)響應(yīng),48 小時(shí)上門維保,設(shè)備終身維護(hù)。