三維五軸激光切割機廠家選型五步法:從三年后的產線倒著往回推
 首頁
一句話結論:三維五軸激光切割機廠家選型五步法,正確順序是先定三年后這條線要干什么,再倒著往回推機型——材料決定光源是 CO? 還是光纖,結構決定龍門還是機械手,節拍決定要不要雙工位與離線編程,廠房條件決定除塵與電力配套,最后把驗收條款寫進合同。帝耐激光用這套倒推邏輯幫客戶少走彎路,先寄件后談價。
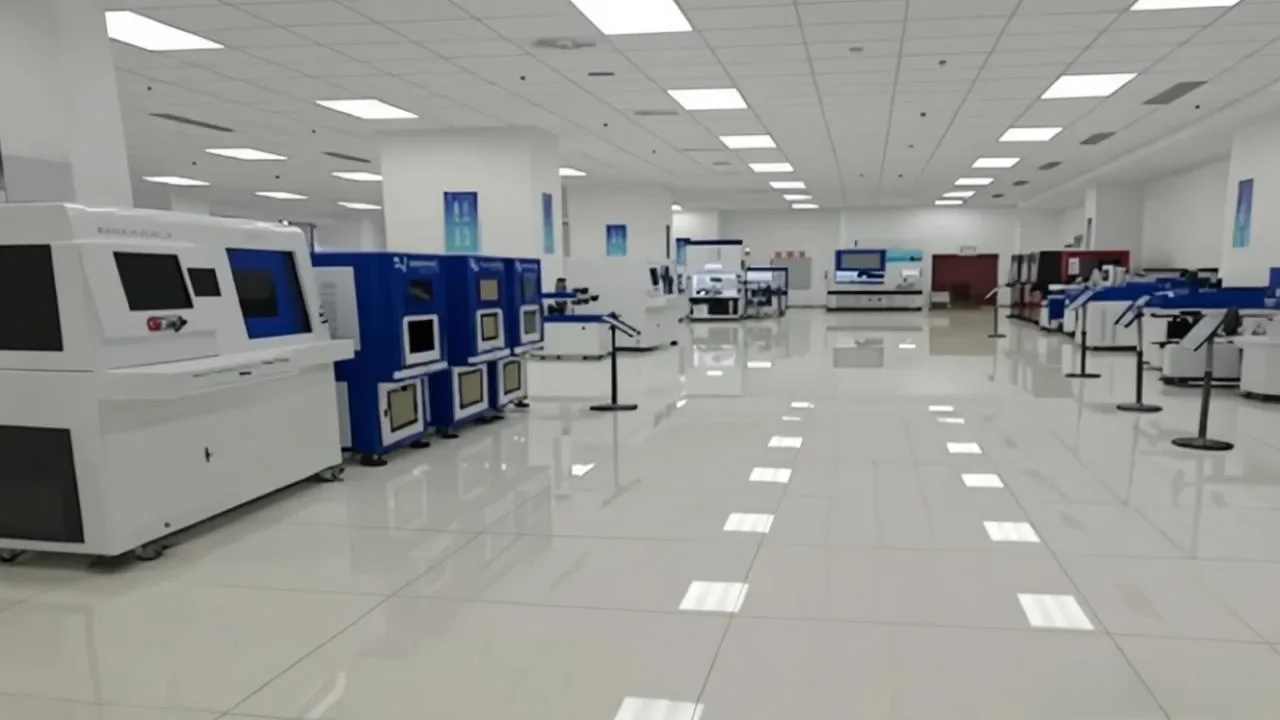
先把方法論的邊界說清楚:倒推選型是指先寫清三年后的產線目標——年產量、材料構成、倒扣件占比——再反推光源波長、結構形式、自動化配置與廠房配套,而不是從報價單開始往上湊。它要解決的是參數看著都對、到現場干不了活的錯配問題。帝耐激光成立于 2013 年,按這套邏輯排程時把交付周期控制在 30–45 天、安裝調試 1–5 天,試切一次接收 5–10 套真實工件,服務網點 20 家覆蓋華東華南,48 小時上門兜底。
一、先把終點寫清:三年后這條線要干什么
多數工廠選型的順序是反的——先問價格,再比參數,最后發現機器干不了自己的活。正確的做法是把終點寫清:三年后這條線一年要出多少件、主力材料會不會換、倒扣與深腔件的比例大概多少、有沒有可能從切一種材料擴到三種。終點一旦寫清,很多糾結會自己消失。三維五軸激光切割機廠家選型五步法的第一步看著最虛,卻決定了后面四步的取值:只切 PP 內飾件的產線和將來要兼顧碳纖維的產線,從光源到除塵都不是一臺機器。
二、閘門一:材料決定光源是 CO? 還是光纖
這是第一道硬閘門,過不去后面全是白談。非金屬與高分子復合材料——SMC、玻璃鋼、碳纖維、PP、ABS、亞克力——對 10.6μm 波長吸收好,選 CO? 路線,DNWZ2000CO? 用 2000W CO? 光源,切這類材料斷面干凈、不拉絲;金屬材料——不銹鋼、碳鋼、鋁合金——對 1μm 附近波長吸收率高,選光纖路線,DNWZ3000FC 用 3000W 光纖光源,薄板速度優勢明顯。兩條路不是升級關系,而是分工關系,用光纖去切亞克力會出現切不動或邊緣發黃,用 CO? 去切不銹鋼則幾乎無能為力。把材料表列清楚,這一步半小時就能定下來。
三、閘門二:結構決定可達性,龍門還是機械手
第二道閘門決定切割頭夠不夠得著。真龍門五軸的 A/C 軸行程大、剛性好,DNWZ 系列做到 A/C 軸各 ±135°、重復定位 ±0.03mm/1m,適合大尺寸覆蓋件與深腔件,走法向切割時姿態穩定;機械手方案靈活、占地小,但末端剛度先天弱,長時間切割的姿態漂移比龍門明顯,適合小件、多品種、對絕對精度要求不極端的場合。判斷依據很簡單:把最難切的那件工件擺出來,看法向能否落刀、有沒有倒扣需要擺臂繞過去、深腔最深處離工作臺多少。三維五軸激光切割機廠家選型五步法的第二步最怕想當然,圖紙上看著能過的姿態,裝到夾具上往往被壓邊和定位銷擋住。
四、閘門三:節拍決定自動化配置
第三道閘門算的是錢。單工位上下料的情況下,切割時間之外全是等待,節拍上不去;雙工位回轉臺讓裝卸與切割并行,產能通常能抬一大截,代價是占地與預算。再看編程環節:三維五軸激光切割機廠家選型五步法在這一步要確認離線編程軟件能不能接上你現有的設計鏈路,UG、MASTERCAM、TYPE3 這幾條常用路徑是否通暢,后置處理由誰負責。帝耐激光在交付時把常用材料的切割工藝庫一并交出去,換型時不用從零試參數,這對多品種小批量工廠的實際價值,往往比紙面上的最高速度更實在。
五、閘門四:廠房條件反推配套
第四道閘門經常被拖到設備到場才發現來不及。電力要核對整機功率與峰值電流,配電容量不夠就得提前報裝;地基要看設備自重與運行時的動載,龍門結構的床身對基礎沉降敏感;除塵按 GB16297-1996 執行,切 SMC 與碳纖維的粉塵量遠大于切 PP,風量與過濾等級不是一回事;氣源要看輔助氣體的種類與耗量,氮氣與壓縮空氣的要求差別很大。把這四項在簽約前列成表,與廠家的場地準備說明逐條對,能省掉安裝階段大半的返工。帝耐激光在合同附件里給出場地準備清單,安裝調試通常 1–5 天完成,交付周期 30–45 天。
六、閘門五:驗收條款寫進合同
第五道閘門是最后一道保險。驗收條款必須可量化:重復定位與軌跡精度按 ±0.03mm/1m 執行、A/C 軸擺角 ±135°、精度 ≤1 弧分、法向切割功能實測、指定材料的切口質量與節拍實測。條款里不要出現"滿足使用要求"這類模糊表述,否則出問題沒有判定依據。三維五軸激光切割機廠家選型五步法走到這一步,前面所有的倒推才算閉環:終點定得清、閘門過得嚴、驗收寫得死,設備到場那天就不會有扯皮。
七、八周節點表,照著排就行
| 周次 | 你這邊要做的 | 廠家要交的 |
|---|---|---|
| 第 1 周 | 列出三年產能目標與材料表 | 反饋光源路線與結構建議 |
| 第 2 周 | 提供最難切工件的三維數模 | 出可達性分析與姿態模擬 |
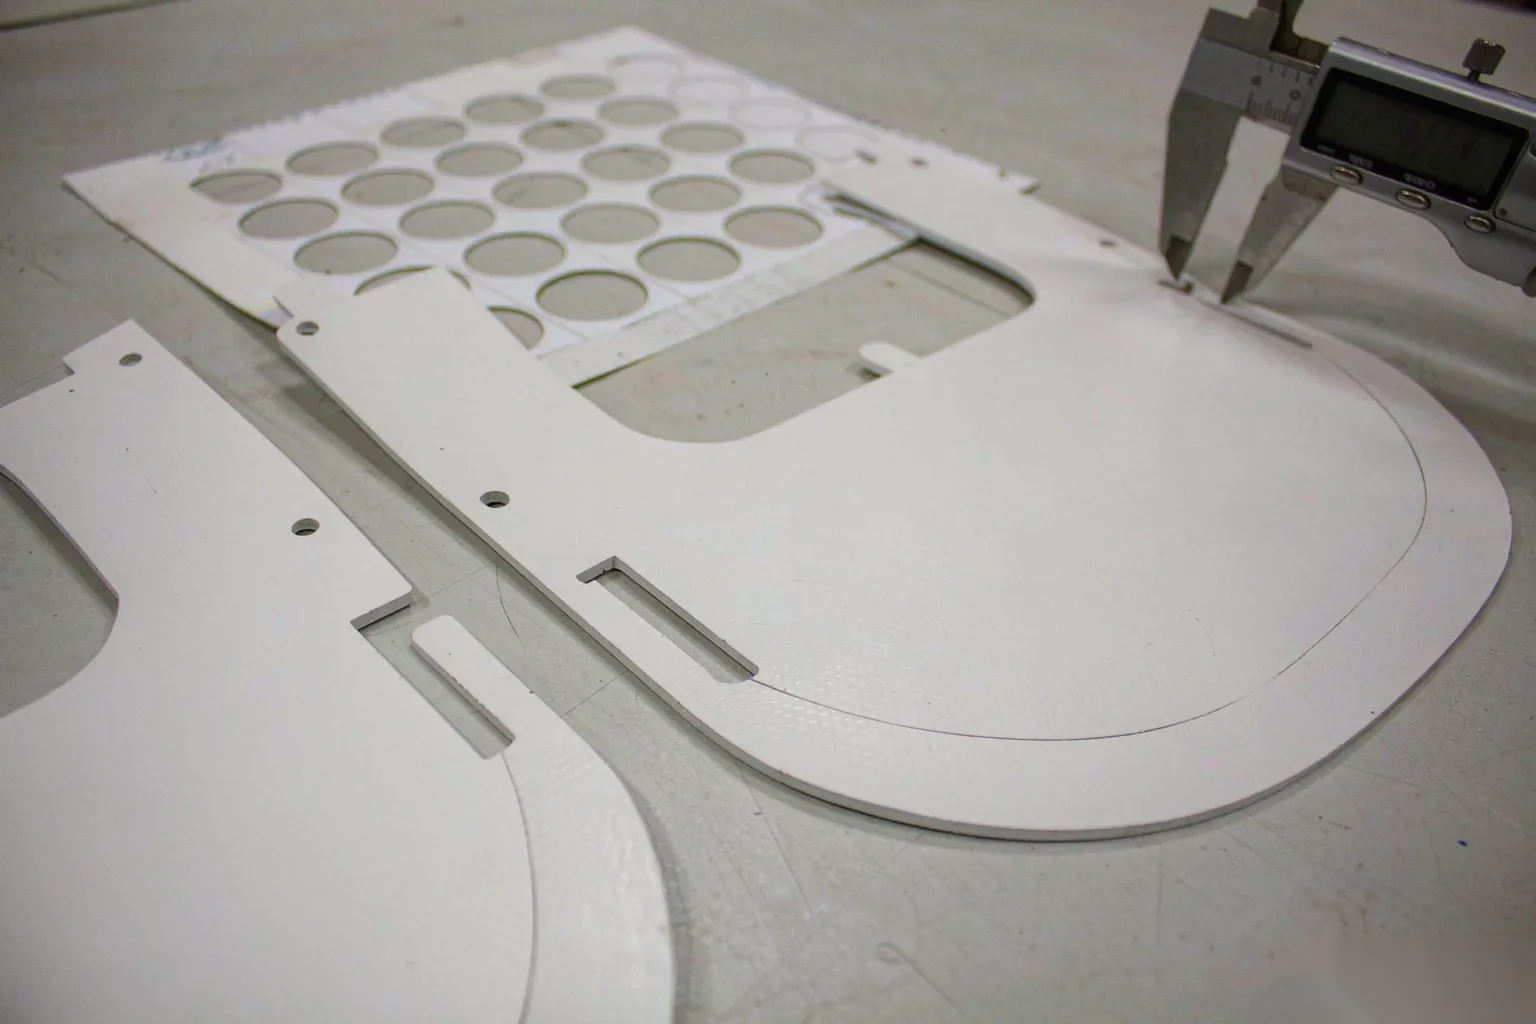
| 第 3 周 | 寄送 5–10 套真實工件 | 出具試切報告與四項數據 |
| 第 4 周 | 現場或線上見證試切 | 提供節拍測算與自動化方案 |
| 第 5 周 | 核對廠房電力、地基、除塵 | 出場地準備清單與布局圖 |
| 第 6 周 | 商務談判與技術協議確認 | 提供驗收條款與培訓計劃 |
| 第 7 周 | 場地改造與配套施工 | 生產排產與進度通報 |
| 第 8 周 | 到場驗收與操作培訓 | 安裝調試 1–5 天并交付工藝庫 |
這張表的好處是可以倒排:如果三個月后必須量產,就把第 8 周往前推,立刻知道第 1 周該不該啟動。
八、三張清單,少一張就多一輪返工
第一張是給廠家的信息包:三年產能目標、材料表含牌號與厚度、最難切工件的三維數模、現有廠房的電力與地基條件、期望節拍,帝耐激光拿到這幾項后當天就能給出光源與結構的初判。第二張是要廠家回的資料:光源與結構建議、可達性分析、試切報告、場地準備清單、驗收條款草案。第三張是驗收清單:精度數據、法向切割實測、切口質量、節拍達標情況、操作與維護培訓記錄。三維五軸激光切割機廠家選型五步法把這三張清單跑完,選型就從"聊"變成了"辦",每一輪溝通都有明確產出。
九、三個踩坑現場,都是真事
一是把價格放在第一位,簽完發現龍門改成機械手才能放進廠房,重新走一遍流程,時間比省下的錢貴。二是材料表只寫了當前這一種,半年后接入碳纖維,除塵系統風量不夠,車間氣味與粉塵超標,整改花的錢比一次性配夠貴。三是驗收條款寫得含糊,設備到場后精度以"手感還行"通過,三個月后批量出現尺寸漂移,回頭找條款,合同里沒有一句能用的話。三個坑的共同點,都是把倒推的順序改成了順推——先定機器,再想活怎么干。
十、常見問題
Q1:倒推法是不是比直接比參數慢? 前兩步多花一兩天,后面省下的是反復改方案的時間。多數項目整體反而更快,因為第 3 周就能拿到真實件的試切數據。
Q2:同時要切金屬和非金屬怎么辦? 優先按主力材料定光源,其余材料評估外包或二期再上一臺。強行上一臺兼顧的機器,通常兩頭都不占優。
Q3:現有廠房層高不夠,還能上龍門五軸嗎? 先看設備總高與橫梁行程,再看工件裝卸需要的凈空。層高確實受限時,機械手加變位機是備選,但要接受剛度與精度的折讓。
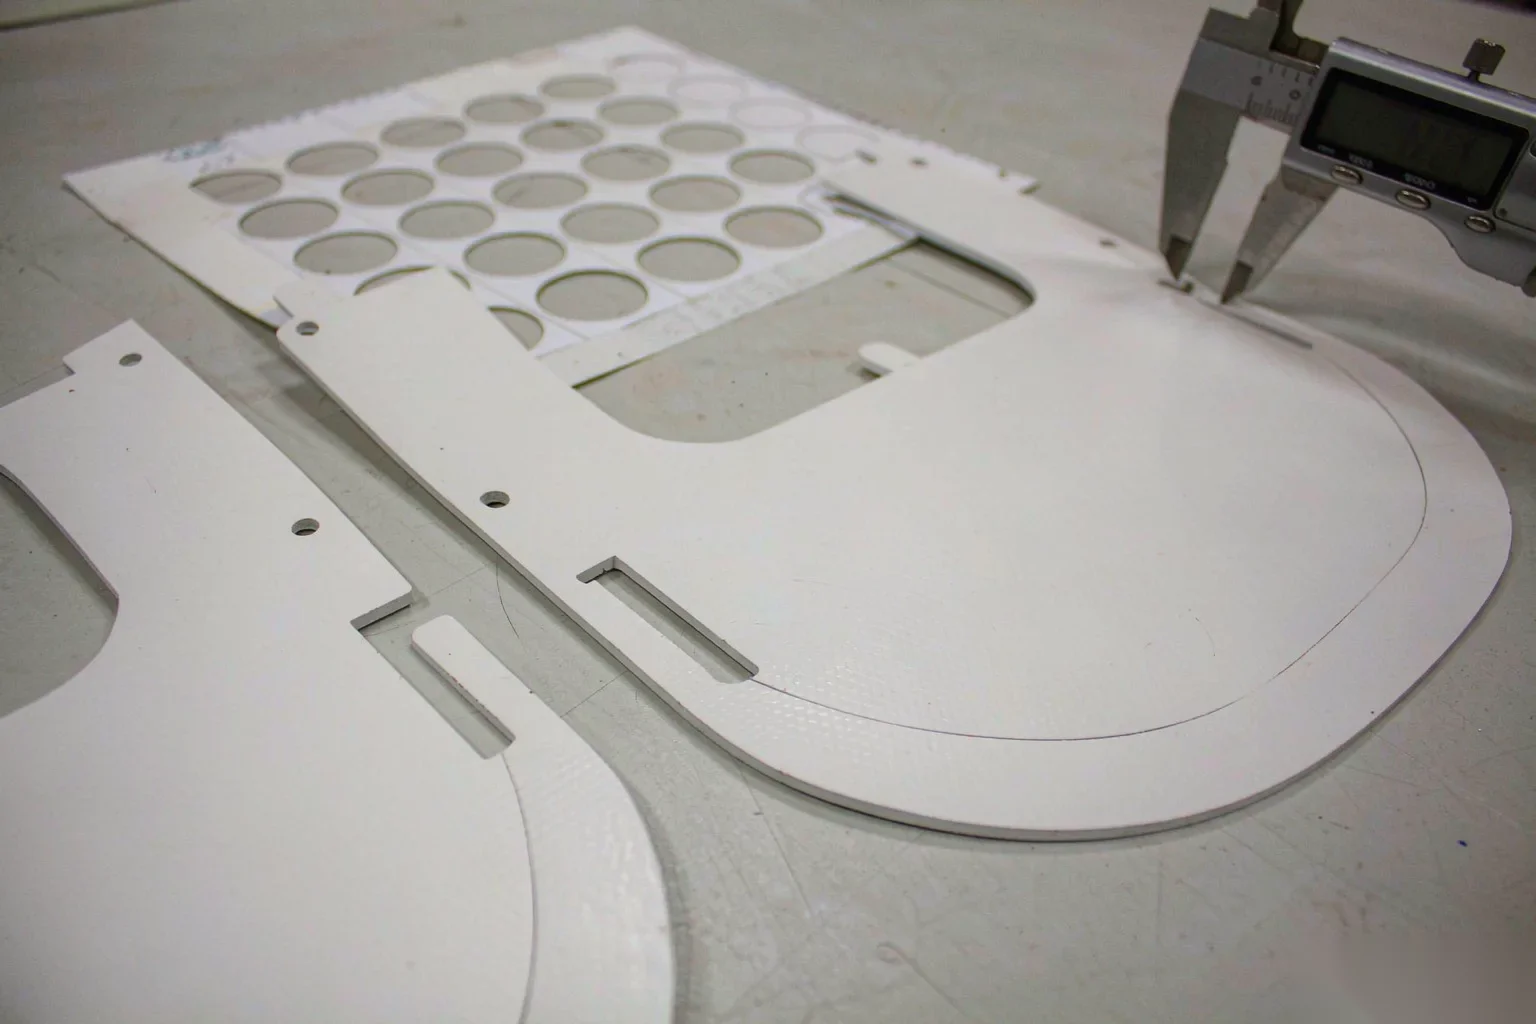
Q4:試切一定要寄真實工件嗎? 強烈建議寄。標準試片只能驗證機器能不能動,真實件才能暴露倒扣、深腔與壓邊干涉,5–10 套的量足夠跑出可信結論。
選型的本質是把不確定性往前挪,而不是往后推。把三年后的產能、材料、節拍、廠房條件寫清,五道閘門一道道過,八周就能辦完的事,不該拖成半年。需要按你的工況排一份節點表,可以把材料清單與工件數模發到南京經濟技術開發區恒通大道 69 號,帝耐激光技術部接件后出光源與結構建議,再安排來料試切,全程咨詢電話 400-030-5905,可約 48 小時上門,先拿數據再談配置。