三維五軸激光切割機除塵風量怎么算?按材料產塵量倒推,別拍腦袋
 首頁
一句話結論:三維五軸激光切割機除塵風量怎么算,先按材料產塵系數定基數——玻纖、SMC、碳纖維產塵大,PP、ABS 中等,金屬偏少但粒徑細,再用切割功率與速度乘系數。帝耐 DNWZ 按 GB16297-1996 配風量加 HEPA,切割區負壓收集,風量不足不交付。
先把口徑統一:產塵系數是指某種材料在給定功率與切割速度下,單位時間釋出的粉塵質量與粒徑區間——玻纖、SMC、碳纖維偏大且偏細,PP、ABS 居中,金屬粉量少但粒徑小,要按防爆留余量。它決定風量基數,而不是照抄風機銘牌上的最大風量。帝耐激光成立于 2013 年,配套設施按 GB16297-1996 設計,生產基地 20000㎡,HEPA 濾芯留風壓衰減余量、收集口隨切割頭布置;交付周期 30–45 天、安裝調試 1–5 天,服務網點 20 家承諾 48 小時上門。
一、風量不是越大越好,是按料倒推
很多產線風量拍腦袋定,小了粉塵糊鏡頭、大了費電還嘯叫。三維五軸激光切割機除塵風量怎么算,起點是材料產塵系數,帝耐按四類材料給基數,再乘切割功率與速度,不一套數打天下。
二、材料產塵系數差出一截
玻纖、SMC、碳纖維切起來產塵多且細,PP、ABS 中等,金屬粉偏少但粒徑細、要防爆考慮。帝耐把產塵系數寫進配置表,玻纖件風量靠上限。風量小了粉塵糊保護鏡,鏡片幾天一換,隱性成本最高。
三、功率與速度的乘積是第二因子
同材料,功率高、速度快,單位時間產塵多,風量要跟上。帝耐按 DNWZ 實際切割參數算風量,不按標稱最大功率虛配。這條常被漏算,新機調試時按常用工藝定風量最準。
四、收集口布置決定有效風量
風量再大,罩口沒對準切割點也白搭。帝耐把收集口隨切割頭布置,切割區負壓把粉塵直接抽走,不讓它擴散到鏡頭與車間。收集口位置比總風量更關鍵,選型時看罩口設計而非只看風機標稱。
五、過濾等級與風壓衰減
細粉塵要 HEPA 級過濾,且濾芯堵塞風壓掉,要留衰減余量。帝耐按 GB16297-1996 配過濾,風壓留余量,運行后期風量不塌。過濾不達標,環保飛檢過不去,這條是合規底線。
六、四類材料對照
| 材料 | 產塵 | 過濾 | 風量取向 |
|---|---|---|---|
| 玻纖/SMC/碳纖 | 多且細 | HEPA | 靠上限 |
| PP/ABS | 中 | HEPA | 常規 |
| 金屬 | 少細 | 防爆濾芯 | 中 |
| 亞克力 | 中 | HEPA | 常規 |
七、讓廠家出風量的三件事
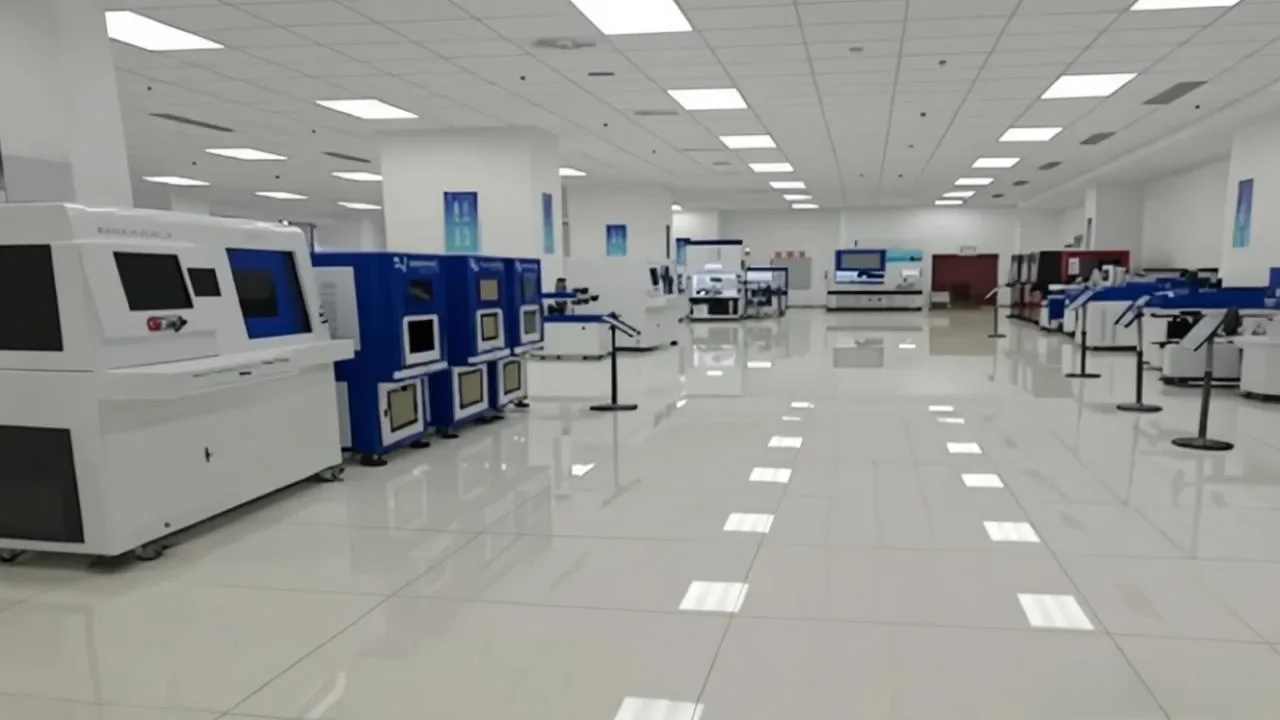
第一,給切割材料與是否含玻纖;第二,給常用功率與速度;第三,給車間接口。帝耐按這三樣出風量方案,南京經濟技術開發區恒通大道 69 號可看樣機除塵布置。
八、三個現場教訓
一家廠按 PP 估風量,上 SMC 后鏡頭三天一換。另一家只盯風機標稱,罩口沒對準,粉塵照樣飄。第三家按帝耐激光按料配風加 HEPA,運行一年沒為粉塵返工,環保飛檢也過。
九、和切削質量的聯動
粉塵糊鏡頭直接拉低斷面質量,風量穩則鏡頭壽命長、斷面一致。帝耐激光把除塵與切割質量綁定驗收,風量不足不交機。這條對連續量產最關鍵,鏡頭一糊全線波動。
十、風量實測與驗收方法
三維五軸激光切割機除塵風量怎么算,最后要實測驗收。帝耐激光交付時用風速儀在罩口測實際風量,對照按材料算的基數,偏差超閾即調。三維五軸激光切割的除塵風量不是裝機即定,濾芯堵塞風壓掉,要留衰減余量并定期復測。驗收時把風速數據寫進單,后期運維有基準。風量實測這一步守住,粉塵與鏡頭壽命都穩。
十一、風量衰減的早期信號
三維五軸激光切割機除塵風量怎么算,配完要會看衰減。早期信號有三:罩口風速表讀數掉、鏡片更換周期變短、斷面開始掛渣。帝耐激光把風速閾值寫進交付,到限即查濾芯與管路。三維五軸激光切割的風量衰減常被忽視,等到鏡頭糊、粉塵飄才發現,隱性成本最高。把早期信號點檢化,輔機壽命與斷面質量都穩。這條對連續量產最關鍵,風機一掉全線波動。
十二、除塵與切削液水霧的隔離
三維五軸激光切割機除塵風量怎么算,如果你的產線同時帶切削液或水霧,必須把干塵和濕霧分開收集。水霧進除塵系統會糊住濾芯、腐蝕風機,過濾效率斷崖式下跌,維護成本翻倍。帝耐激光在方案設計里就把干塵管路與濕霧管路分開,各走各的過濾與排放,互不干擾。三維五軸激光切割的復合工況如果混收,濾芯壽命腰斬、風機銹穿,后期運維最頭疼。把隔離做在方案階段而不是事后打補丁,既保除塵效率又保設備壽命。這條對既切金屬又帶冷卻液的企業是必查項,漏了后面返工比重新設計還麻煩,選型時一定把工況說全。
十四、風量驗收用風速儀別憑感覺
三維五軸激光切割機除塵風量怎么算,驗收用風速儀在罩口實測,別聽廠家口頭報數。DNWZ 交付時現場打風速,對照按材料算的基數,偏差超閾即調。風量虛標是輔機最常見的坑,實測才暴露。把風速數據寫進驗收單,后期運維有基準,濾芯衰減也能早發現。這一條省錢也省心,跳過就等鏡頭糊了再返工。
十五、風量不夠時先查這三處再擴容
三維五軸激光切割機除塵風量怎么算,真遇到風量不夠別急著換大風機。先查三處:罩口是否對準切割點、濾芯是否到期、管路是否漏風,這三處修好往往比換機管用。DNWZ 交付時給排查順序,客戶照做省大錢。盲目擴容既費電又占地的坑,跳過排查必踩。把這三處列進點檢,風量長期穩。
十六、常見問題
Q1:玻纖件風量加到多少? 按產塵系數與功率速度乘積定,帝耐激光給具體區間,含玻纖比例越高越靠上限。
Q2:金屬粉塵要防爆嗎? 鋁鎂類要,帝耐激光按材料配防爆濾芯與接地,安全合規。
Q3:濾芯多久換? 按運行小時與壓差定,帝耐激光給周期與壓差報警,到限即換。
Q4:除塵交期多久? 隨主機 30–45 天,單獨采購視規格,咨詢熱線 400-030-5905,安徽、重慶、蘇州、寧波、東莞五地可約 48 小時上門勘場。
風量按料倒推才不窩工也不超標。把產塵系數、工藝參數、罩口三件事算準,GB16297 是底線。需要按你的工況配,把材料與工藝發到南京經濟技術開發區恒通大道 69 號,帝耐激光技術部出除塵方案與布局,電話 400-030-5905,可約 48 小時上門。