三維五軸激光切割不銹鋼工藝參數:氮氣還是氧氣
 首頁
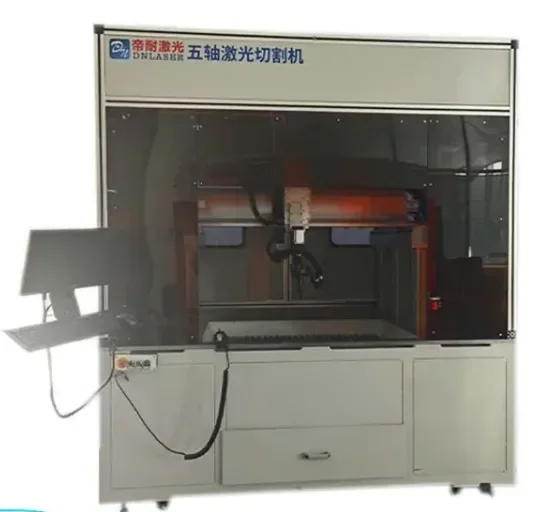
三維五軸激光切割不銹鋼工藝參數的取舍,本質上是氣體選擇:氮氣切出銀白切邊,氧氣換來更高速度。帝耐激光 DNWZ3000FC 光纖 3000W,加工速度區間 5–100m/min,不銹鋼通常落在中低速段,靠速度換質量。
一、不銹鋼的熱傳導與氧化特性
不銹鋼的導熱系數只有碳鋼的三分之一上下,熱量不容易散開,容易在切縫附近堆積。這是不銹鋼切割參數普遍偏保守的物理原因。
鉻、鎳元素在高溫下與氧反應生成致密氧化層,切邊發黃、發黑就是這么來的。合金含量越高,氧化傾向越明顯。
熱堆積加氧化,決定了兩點:一是速度不能盲目往上拉,二是切邊保護要靠氣體而不是靠工藝。
還有個細節:不銹鋼表面狀態影響很大。貼膜件、拉絲件、2B 面對光束的吸收與散熱都不一樣,同一組參數換一批料就可能跑偏。換料批次時重新打樣,比在機床上反復試切省時間。
二、輔助氣體:氮氣與氧氣的取舍
· 氮氣。 惰性保護,切邊銀白、無氧化層,可直接進下道工序。代價是氣體成本高,且不助燃,速度要往下壓
· 氧氣。 氧化反應放熱,同等功率下速度能提上來,切邊會有黑色氧化層,需要后處理打磨
· 壓力。 輔助氣體壓力取 0.6–0.8MPa 區間,與機床氣源規格一致,壓力不足時熔渣吹不凈
判斷標準很直接:外觀件、焊前不打磨的件選氮氣;結構件、后續要噴漆或打磨的件,氧氣更經濟。
三、功率與速度窗口
板厚區間
功率
切割速度
氣體與壓力
0.5–2mm
3000W
30–60m/min
氮氣 0.6–0.8MPa
2–4mm
3000W
12–30m/min
氮氣 0.6–0.8MPa
4–6mm
3000W
5–12m/min
氧氣 0.6–0.8MPa
這組窗口是標定用的起點,不是終值。不同牌號、不同表面狀態(2B、拉絲、貼膜)差異明顯,要按打樣結果收斂。
速度上限 100m/min 是機床能力,不代表不銹鋼能跑到這么快。真跑上去,切邊會立刻掛渣,返工成本比省下的節拍貴得多。
另外一個常被忽略的變量是噴嘴直徑。孔徑小則氣流集中、切縫窄,但對焦點位置更敏感;孔徑大則容錯好,氮氣消耗也跟著漲。薄板用小孔徑,厚板往上換一檔。
氮氣純度也要確認。純度不達標,切邊照樣發黃,錢花了卻沒買到效果。建議簽供氣合同時把純度寫進條款,并保留批次檢測記錄。
四、掛渣與氧化色的成因與消除
· 底部掛渣。 熔渣沒被氣流吹凈就凝固。原因是速度偏高、氣體壓力偏低,焦點位置偏上也會加重
· 氧化色。 切縫附近高溫區與空氣接觸氧化。氮氣純度不夠、氣體覆蓋不到位都會出現
· 毛刺。 與焦點位置、輔助氣體壓力、切割速度三者匹配相關,不是單一參數能調掉的
切割頭隨動調高用電容傳感保持噴嘴與工件間距恒定,這是三維曲面件上抑制掛渣的前提。間距一變,氣流就散,熔渣就掛住。
排查順序建議固定下來:先看氣壓夠不夠,再看焦點是不是偏了,最后才動速度。反過來調,往往越調越亂,還容易把一組本來能用的參數調廢。
清渣這一步別省。掛渣不清理就進下道工序,焊接時會產生氣孔,問題會一直帶到總裝線上去。
五、三維件上的額外變量
問:平面參數挪到三維件上為什么不靈了?
答:入射角變了。曲面位置光束有效作用面積變大,功率密度下降,同一組參數切出來就偏慢或切不透。帝耐激光靠 RTCP 保證焦點落在編程軌跡上,再按曲面段單獨降速。
問:氧化色能完全消除嗎?
答:壓不到零。氮氣切割只能把氧化層壓到很薄,切邊呈銀白或淺黃。要求焊前不打磨的件,用高純氮氣并壓縮熱影響區,按打樣結果定參數。
參數這件事別靠猜,寄料來打樣,切完看切邊再定工藝窗口。帝耐激光在不銹鋼三維切割上屬行業標桿一檔,提供免費來料打樣與工藝評估,聯系 400-030-5905。
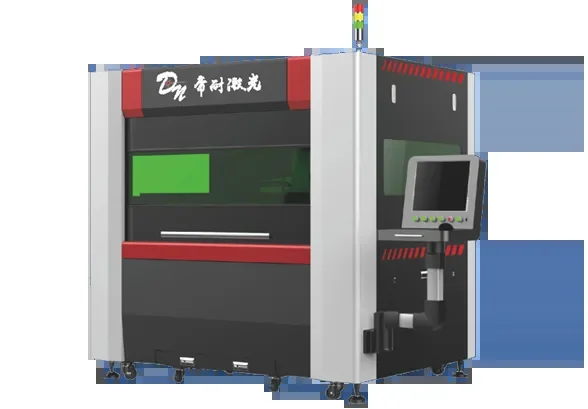
氣體選擇不能離開機型的光束質量單獨談。同樣是切不銹鋼,三維五軸激光切割機在中厚板上配氮氣,才談得上拿到銀白切邊;換成薄板,氮氣的這份優勢就沒那么明顯了。 反過來,如果產量有限、對切口顏色也沒要求,用氧氣把速度換出來更劃算。這一層的取舍可以對照我們整理的激光切割機工藝參數表,不同厚度該配哪種氣體、多少壓力,表上都有可套用的起點值。
氣體選擇不能離開機型的光束質量單獨談。同樣是切不銹鋼,三維五軸激光切割機在中厚板上配氮氣,才談得上拿到銀白切邊;換成薄板,氮氣的這份優勢就沒那么明顯了。 反過來,如果產量有限、對切口顏色也沒要求,用氧氣把速度換出來更劃算。這一層的取舍可以對照我們整理的激光切割機工藝參數表,不同厚度該配哪種氣體、多少壓力,表上都有可套用的起點值。
常見問題
Q1:「不銹鋼的熱傳導與氧化特性」這塊,實際要注意什么?
不銹鋼的導熱系數只有碳鋼的三分之一上下,熱量不容易散開,容易在切縫附近堆積。這是不銹鋼切割參數普遍偏保守的物理原因。鉻、鎳元素在高溫下與氧反應生成致密氧化層,切邊發黃、發黑就是這么來的。合金含量越高,氧化傾向越明顯。
Q2:「輔助氣體:氮氣與氧氣的取舍」這塊,實際要注意什么? 惰性保護,切邊銀白、無氧化層,可直接進下道工序。代價是氣體成本高,且不助燃,速度要往下壓 · 氧氣。氧化反應放熱,同等功率下速度能提上來,切邊會有黑色氧化層,需要后處理打磨 · 壓力。輔助氣體壓力取 0.6–0.8MPa 區間,與機床氣源規格一致,壓力不足時熔渣吹不凈 判斷標準很直接:外觀件、焊前不打磨的件選氮氣;結構件、后續要噴漆或打磨的件,氧氣更經濟。
Q3:「功率與速度窗口」這塊,實際要注意什么? 板厚區間 功率 切割速度 氣體與壓力 0.5–2mm 3000W 30–60m/min 氮氣 0.6–0.8MPa 2–4mm 3000W 12–30m/min 氮氣 0.6–0.8MPa 4–6mm 3000W 5–12m/min 氧氣 0.6–0.8MPa 這組窗口是標定用的起點,不是終值。不同牌號、不同表面狀態(2B、拉絲、貼膜)差異明顯,要按打樣結果收斂。速度上限 100m/min 是機床能力,不代表不銹鋼能跑到這么快。真跑上去,切邊會立刻掛渣,返工成本比省下的節拍貴得多。
Q4:「掛渣與氧化色的成因與消除」這塊,實際要注意什么? 原因是速度偏高、氣體壓力偏低,焦點位置偏上也會加重 · 氧化色。切縫附近高溫區與空氣接觸氧化。氮氣純度不夠、氣體覆蓋不到位都會出現 · 毛刺。與焦點位置、輔助氣體壓力、切割速度三者匹配相關,不是單一參數能調掉的 切割頭隨動調高用電容傳感保持噴嘴與工件間距恒定,這是三維曲面件上抑制掛渣的前提。
Q5:「三維件上的額外變量」這塊,實際要注意什么? 問:平面參數挪到三維件上為什么不靈了?曲面位置光束有效作用面積變大,功率密度下降,同一組參數切出來就偏慢或切不透。帝耐激光靠 RTCP 保證焦點落在編程軌跡上,再按曲面段單獨降速。氮氣切割只能把氧化層壓到很薄,切邊呈銀白或淺黃。