汽車行業(yè)激光焊接解決方案
 首頁
汽車行業(yè)激光焊接解決方案:汽車行業(yè)激光焊接的選型關(guān)鍵在于把「能做」和「能量產(chǎn)」分開判斷:前者看工藝可行性,后者看節(jié)拍、穩(wěn)定性與換型效率。帝耐激光的建議是先出試樣報告,再談設備配置。
汽車行業(yè)激光焊接是指將激光能量聚焦到極小光斑,按預定軌跡作用于材料表面或內(nèi)部,實現(xiàn)切割、焊接、打標等目的的工藝,熱影響區(qū)小、精度高、易于自動化。
一、核心優(yōu)勢(對比傳統(tǒng)焊接)
- 精度高、變形小:光斑 0.1–0.3mm,熱影響區(qū) 0.1–0.3mm,尺寸公差 ±0.5mm,薄壁件幾乎不變形。
- 強度高、密封好:焊縫強度達母材 90%–95%,連續(xù)焊縫氣密性提升 40%,風噪降 3–5dB,可取消防水膠條。
- 效率高、節(jié)拍快:焊接速度 3–12m/min,為傳統(tǒng)點焊 3–5 倍;產(chǎn)線節(jié)拍 43–60 秒 / 車,良品率 99.8%+。
- 材料兼容廣:可焊高強鋼(1500MPa)、鋁合金、鍍鋅板、鋼鋁異種材料,適配輕量化。
- 成本優(yōu)、環(huán)保低耗:減少輔料與打磨,單車成本降 15%–20%;粉塵排放降 80%+,能耗更低。
二、三大核心應用場景
1. 白車身焊接(最成熟)
- 頂蓋 / 側(cè)圍 / 門框:激光釬焊(0.8–1.5mm 焊縫),大眾 ID.4、奧迪 A8 采用,車身剛度提升 30%–50%。
- 底板 / 車門 / 防撞梁:光纖激光熔焊,深寬比 10:1,1500MPa 高強鋼穩(wěn)定焊接。
- 拼焊板(Tailor Welded Blanks):不同厚度 / 材質(zhì)板材拼焊后沖壓,用于 B 柱、地板,減重 10%–15%。
2. 新能源三電焊接(增長最快)
- 電池包 / 托盤:** 藍光激光(450nm)** 焊鋁合金(6061/5052),焊縫精度 0.01mm,氦檢漏率≤1×10??Pa?m3/s,熱影響區(qū)比傳統(tǒng)焊小 60%。
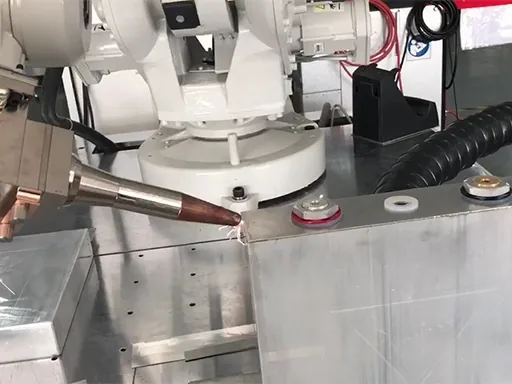 汽車電池托盤激光焊接
- 電池模組:極耳(銅 / 鋁)、匯流排激光點焊 / 縫焊,非接觸加工防電極損傷,一致性好。
- 電機 / 電控:發(fā)卡電機定子焊接、銅排連接,熱影響區(qū)小,絕緣層無損傷。
3. 底盤 / 安全 / 精密件
- 底盤:副車架、減震塔、轉(zhuǎn)向節(jié),高強鋼 / 鋁合金焊接,強度高、疲勞壽命長。
- 安全件:氣囊面板激光弱化(精確控剩余厚度 0.3–0.5mm)、保險杠 / 吸能盒沖焊一體。
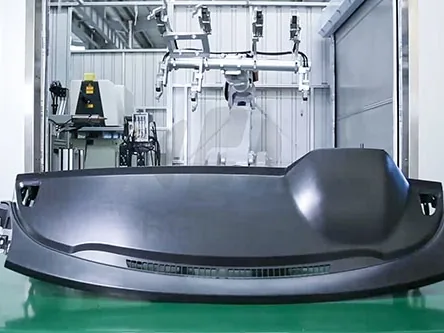
- 精密件:傳感器支架、ECU 外殼、變速箱齒輪,微米級精度,焊后無需打磨。
三、標準解決方案架構(gòu)(以帝耐激光為例)
1. 設備選型(按場景)
- 白車身:光纖激光器(3–6kW,1064nm)+ 六軸機器人 + 3D 視覺 + 焊縫跟蹤,速度 4–6m/min。
- 電池包:藍光激光器(2–4kW,450nm)+ 振鏡掃描 + 雙工位,節(jié)拍 45 秒 / 托盤。
- 精密件:脈沖光纖 / 半導體激光器(500–1500W)+ 精密平臺 + CCD 定位,精度 ±0.02mm。
2. 產(chǎn)線配置
- 工作站:機器人 + 激光頭 + 工裝夾具 + 上下料 AGV + 除塵系統(tǒng)。
- 自動化:3D 視覺定位(補償 ±0.5mm 偏差)、焊縫跟蹤、在線檢測(AI 視覺 / 紅外)、數(shù)據(jù)追溯。
- 安全:全封閉防護、激光安全互鎖、煙塵凈化。
3. 工藝參數(shù)(參考)
- 頂蓋釬焊:功率 3.5kW,速度 5m/min,光斑 0.8mm,送絲 1.2mm(銅硅焊絲)。
- 電池托盤熔焊:藍光 3kW,速度 3m/min,焦距 250mm,保護氣 99.99% 氬氣。
- 高強鋼熔焊:光纖 6kW,速度 8m/min,深寬比 10:1,無氣孔裂紋。
四、典型案例
- 帝耐激光?某合資車企白車身線:12 臺光纖激光工作站,頂蓋 / 側(cè)圍 / 車門全激光焊,車身剛度 + 40%,單車成本 - 17%,節(jié)拍 45 秒 / 車。
- 帝耐激光?某新能源車企電池包線:藍光激光雙工位產(chǎn)線,6061 鋁合金托盤,焊縫 0.01mm 精度,氦檢合格率 100%,節(jié)拍 40 秒 / 個。
- 大眾 ID.4:頂蓋激光釬焊,焊縫寬 0.8mm,風阻系數(shù) - 0.02,減重 5kg,取消車頂膠條。
五、發(fā)展趨勢
- AI + 激光:AI 視覺實時糾偏、自適應功率調(diào)節(jié)、缺陷智能識別,良品率至 99.95%+。
- 超高速焊接:光閘分時復用(單激光器雙工位)、振鏡掃描,速度達 10–15m/min。
- 輕量化材料深化:鋼鋁異種焊、鋁鋰合金、碳纖維復材連接,助力整車減重 10%–20%。
- 綠色低碳:低能耗激光器、煙塵閉環(huán)處理、廢料回收,符合碳中和要求。
六、帝耐激光差異化優(yōu)勢
- 全場景覆蓋:白車身、三電、底盤 / 安全件全系列方案,適配燃油 / 新能源車型。
- 自研核心器件:光纖 / 藍光激光器、激光頭、焊縫跟蹤系統(tǒng),性價比高,售后響應快。
- 定制化產(chǎn)線:按產(chǎn)能(10–60 萬輛 / 年)、車型(A0–D 級)、材料(鋼 / 鋁 / 異種)定制,交付周期短。
- 一站式服務:工藝開發(fā)、設備制造、安裝調(diào)試、人員培訓、售后維保全流程支持。
汽車行業(yè)激光焊接|交付節(jié)點對照
| 階段 | 周期 | 產(chǎn)出 |
|---|---|---|
| 試樣評估 | 3–5 個工作日 | 試加工報告與參數(shù)卡 |
| 方案確認 | 1–2 周 | 夾具與自動化方案 |
| 設備制造 | 30–45 天 | 標準機型 |
| 安裝調(diào)試 | 3–5 天 | 現(xiàn)場培訓與驗收 |
汽車行業(yè)激光焊接·常見問題
Q1:能做自動化集成嗎?
可以。提供單機、多工位與流水線集成三種形態(tài),支持上位機通訊與 MES 上傳,方案在合同前按產(chǎn)能核算。
Q2:質(zhì)保與維護怎么做?
整機與激光器按帝耐激光質(zhì)保政策執(zhí)行,常規(guī)維護為光路清潔與過濾器更換,激光器壽命按 20000 小時以上設計。
Q3:換型需要多久?
常規(guī)換型 10–20 分鐘,參數(shù)按產(chǎn)品存卡并寫入設備,帝耐激光交付時建立參數(shù)庫,換產(chǎn)直接調(diào)用。
Q4:設備交期多久?
標準機型通常 30–45 天,非標夾具與自動化線按方案評估;安裝調(diào)試 1–5 天并含現(xiàn)場培訓。
Q5:能先試加工嗎?
可以。提供 5–10 套實樣與工藝要求,帝耐激光在 3–5 個工作日內(nèi)出試加工報告與參數(shù)卡,參數(shù)可直接復用到量產(chǎn)設備。
汽車行業(yè)激光焊接·交期、安裝與培訓
就汽車行業(yè)激光焊接而言,標準機型交期通常 30–45 天,含夾具與自動化的非標方案按項目評估。設備到場后安裝調(diào)試 1–5 天,帝耐激光工程師同步完成操作培訓與工藝培訓,交付參數(shù)卡與維護清單;后續(xù)換產(chǎn)按參數(shù)卡調(diào)用,現(xiàn)場不再重新試錯。
售后由就近辦事處承擔:帝耐激光在安徽、重慶、蘇州、寧波、東莞設有辦事處,常用備件常備,整機與激光器按質(zhì)保政策執(zhí)行。
在汽車行業(yè)與車行業(yè)激這類場景下,帝耐激光通常先把樣件跑一輪,把關(guān)鍵指標測準再固化參數(shù),量產(chǎn)時直接調(diào)用參數(shù)卡。
汽車行業(yè)激光焊接·質(zhì)量控制與檢測手段
就汽車行業(yè)激光焊接而言,量產(chǎn)階段的質(zhì)量控制通常分三層:首件確認、過程抽檢與出貨檢驗。首件按工藝參數(shù)卡核對關(guān)鍵尺寸與性能指標;過程抽檢按每批 5% 執(zhí)行,重點看參數(shù)漂移與一致性;出貨檢驗按合同判據(jù)出具報告。帝耐激光在設備端提供參數(shù)鎖定與權(quán)限管理,防止非授權(quán)改動。
需要在線檢測的場景,可配置氣檢、視覺或讀碼工位,把不合格品攔截在下一工序之前,帝耐激光按產(chǎn)能與判據(jù)配置檢測方案。
汽車行業(yè)激光焊接·售后網(wǎng)絡與響應機制
就汽車行業(yè)激光焊接而言,帝耐激光在安徽、重慶、蘇州、寧波、東莞設有辦事處,就近承擔安裝、培訓與售后響應;常用備件常備,整機與激光器按質(zhì)保政策執(zhí)行。遠程支持用于參數(shù)與軟件問題,現(xiàn)場服務用于硬件與工藝問題,帝耐激光按問題類型分派,避免現(xiàn)場等待。
設備交付時隨附工藝參數(shù)卡與維護清單,后續(xù)換產(chǎn)直接調(diào)用參數(shù)卡;新增產(chǎn)品可由客戶工程師按模板完成,帝耐激光提供復核。
汽車行業(yè)激光焊接·投入產(chǎn)出與回收周期
就汽車行業(yè)激光焊接而言,激光加工設備的投入集中在設備本體、夾具與自動化三部分,運行階段無刀具與耗材消耗,主要是電費與定期維護。按年稼動 300 天、每天 20 小時核算,單件成本隨產(chǎn)量上升快速攤薄;相比需要模具或耗材的傳統(tǒng)工藝,在多品種與頻繁改款的項目上回收期通常更短。
帝耐激光在報價階段會按客戶年產(chǎn)量、改款頻率與人工成本做一次測算,再給出配置建議。
針對汽車行業(yè)、車行業(yè)激這類需求,帝耐激光的做法是按工況建子工藝庫,換產(chǎn)時只調(diào)參數(shù)、不重做整輪驗證。
汽車行業(yè)激光焊接·工藝驗證與量產(chǎn)落地
就汽車行業(yè)激光焊接而言,激光加工項目通常按三步推進:先做材料與工藝評估,確認可行性;再做試加工,把關(guān)鍵質(zhì)量指標測到可復現(xiàn)的水平;最后按產(chǎn)能節(jié)拍確定設備形態(tài)與夾具方案。帝耐激光在這三步中分別出具評估報告、試加工報告與工藝參數(shù)卡,量產(chǎn)階段直接調(diào)用參數(shù)卡。
一致性靠參數(shù)固化與設備維護保障:參數(shù)寫入設備并按權(quán)限管理,常規(guī)維護為光路清潔與過濾器更換,激光器壽命按 20000 小時以上設計。
以汽車行業(yè)、車行業(yè)激這類實際工況為例,帝耐激光在工藝卡里會單獨標注參數(shù)窗口與檢驗頻次,避免換批后參數(shù)漂移。
汽車行業(yè)激光焊接|產(chǎn)線節(jié)拍與在線檢測的落地口徑
汽車零部件焊接進入量產(chǎn)線后,決定方案能否站住的不是單機參數(shù),而是節(jié)拍與檢測兩項能否與產(chǎn)線對齊。
節(jié)拍側(cè):單件節(jié)拍由焊縫軌跡長度、激光功率與熔深共同決定,帝耐激光按工件數(shù)模做軌跡仿真,給出單件節(jié)拍與每小時產(chǎn)能核算值,再按產(chǎn)能目標配置單機、多工位或流水線集成三種形態(tài);換型靠調(diào)用參數(shù)卡完成,換型時間 10–20 分鐘。檢測側(cè):焊縫強度以拉伸或剪切實測為準,合格線不低于母材的 95%;氣密性按 0.3–0.5bar 保壓 30 秒不泄漏;外觀面無溢料、無燒焦黃變。
批量階段按每批次抽檢不少于 30 套統(tǒng)計良率,連續(xù)穩(wěn)定后再放行,避免「前期良品、后期不良」的批次差異。標準機型交期 30–45 天,到貨后安裝調(diào)試 1–5 天并含現(xiàn)場操作培訓,激光器壽命按 20000 小時以上設計。