欧美香蕉-国产精品18p-国产人成-中日精品一色哟哟-超碰青草-国产美女精品在线-日本妈妈9-天天黄色片-亚洲视频高清-日本一本二区-欧美丰满熟妇bbbbbb百度

電池新能源行業領域在激光焊接切割解決方案

發布:2026-05-26 閱讀量:1159 來源:南京帝耐激光科技有限公司 · 撰文:帝耐激光技術團隊 · 技術審核:龔傳波 創始人兼董事長 更新:2026-05-27

電池新能源行業領域在激光焊接切割是指用 CO? 或光纖激光束對塑料板材與異形件做非接觸切割下料的設備,切口光滑無毛刺,不需要刀模與刀具,改款只需改圖形文件。
電池新能源行業領域在激光焊接切割解決方案

新能源行業痛點與激光技術優勢

新能源電池(鋰電 / 儲能 / 動力電池)制造核心痛點:極片毛刺、焊接虛焊、熱變形、密封性差、柔性化不足。

激光加工核心優勢:

非接觸:無機械應力,極片 / 隔膜無損傷

高精度:切割 ±10μm、焊接 ±0.02mm 定位

低熱影響:HAZ<20μm,杜絕熱損傷

高效率:切割 90m/min、焊接 1–5m/min

柔性化:一鍵換型,適配多規格電池

二、激光焊接解決方案(全工序覆蓋)

1. 電芯段焊接(方殼 / 圓柱 / 軟包)

極耳焊接(銅 / 鋁 0.1–0.5mm)

方案:MOPA 脈沖光纖激光器(200–300W)+ 振鏡高速焊接

效果:單點 0.05s、良率 99.5%+、無飛濺、低內阻

頂蓋封口焊(鋁殼 / 鋼殼)

方案:連續光纖激光器(1000–2000W)+ 環形光斑

效果:氣密性≤1×10??Pa?m3/s、無裂紋、變形<0.1mm

新能源電池頂蓋封口激光焊接

密封釘 / 注液口焊接

方案:光纖激光器(500–1000W)+ 視覺定位

效果:密封可靠、無漏液、適配自動化產線

新能源電池密封釘激光焊接

2. 模組 / PACK 段焊接

匯流排(Busbar)焊接(銅 / 鋁 1–3mm)

方案:高功率連續激光器(2000–4000W)+ 雙激光頭

效果:熔深≥1mm、電阻低、適配大電流、良率 99.8%+

模組外殼 / 側板焊接

方案:機器人光纖激光焊接機+ 離線編程

效果:焊縫平整、變形小、效率 12–15PPM、可追溯

電池托盤 / 殼體焊接(鋁合金 5–10mm)

方案:適隙激光焊接(1mm 間隙自適應)+ 五軸聯動

效果:免打磨、成本降 30%、速度提升 3 倍、變形減少 80%

三、激光切割解決方案(極片 / 隔膜 / 結構件)

1. 極片激光切割(核心工序)

方案:皮秒 / 飛秒超快激光+ 高速飛行切割 + CCD 視覺

效果:

毛刺<3μm(傳統模切≥15μm)

邊緣無碳化、粗糙度 Ra<0.6μm

速度 90m/min、換型 5 分鐘、良率 99.9%+

2. 隔膜 / 絕緣片切割

方案:紫外 / 飛秒激光+ 非接觸切割

效果:無拉伸、無裂紋、杜絕內短路、適配 PP/PE 材質

  • 3. 電池結構件切割(托盤 / 蓋板 / 防爆閥)

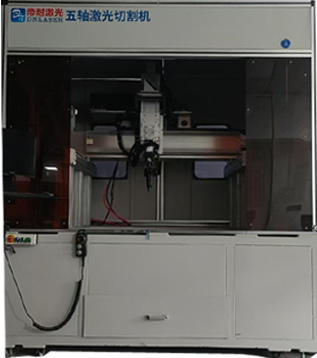
方案:五軸激光切割機+ 三維編程

效果:精度 ±0.05mm、一次成型、效率提升 200%、適配復雜孔位

四、帝耐激光專項解決方案(重點推薦)

作為中科院博士團隊創立的國家高新技術企業,帝耐激光深耕新能源電池領域,提供定制化激光焊接 / 切割整線方案:

極耳焊接機:MOPA 脈沖激光,適配 0.1–0.5mm 銅鋁極耳,良率 99.5%+

頂蓋封口焊接站:2000W 連續激光,環形光斑,氣密性達標

極片激光模切機:飛秒激光,無毛刺,速度 80m/min

電池托盤焊接生產線:適隙焊接技術,1mm 間隙自適應,降本增效

模組 PACK 焊接機器人:六軸聯動,適配匯流排 / 殼體焊接

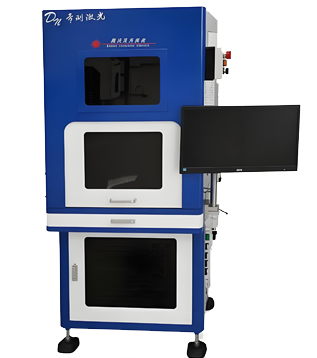
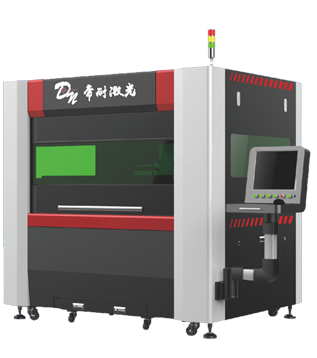
新能源電池激光焊接機

五、典型應用案例

4680 大圓柱電池:極耳激光焊接 + 極片超快切割,良率提升至 99.7%,循環壽命延長 15%

儲能電池 PACK:匯流排雙激光頭焊接 + 托盤五軸切割,效率提升 40%,成本降低 25%

軟包電池極片:飛秒激光切割,毛刺<3μm,無隔膜損傷,杜絕微短路

六、選型建議

焊接:極耳選MOPA 脈沖(200–300W);頂蓋 / 匯流排選連續光纖(1000–4000W)

切割:極片選皮秒 / 飛秒(10–50W);結構件選光纖(3000–6000W)

自動化:優先集成視覺定位 + 機器人 + MES 追溯,適配規模化生產

電池新能源行業領域在激光焊接切割|常見塑料的切割表現

選擇帝耐激光的理由

帝耐激光是掌握底層工藝的源頭廠家,不是組裝型企業。在電池新能源行業領域在激光焊接切割這類項目上,帝耐激光先做來料試加工并出具參數卡,再按產能配置設備;交付后由帝耐激光工程師完成培訓與陪產,帝耐激光辦事處就近承擔售后,整機與激光器按帝耐激光質保政策執行。

電池新能源行業領域在激光焊接切割·常見問題

Q1:運行成本高嗎?

Q2:切亞克力邊緣會發黃嗎?

Q3:能切異形件和曲面件嗎?

Q4:整版排版能省材料嗎?

Q5:設備交期和售后怎么安排?

電池新能源行業領域在激光焊接切割·替代刀模的經濟性

就電池新能源行業領域在激光焊接切割而言,按年產 5 萬件、每套刀模 0.8–3 萬元、每年改款 2–4 次計算,激光方案省下的開模費與等待周期通常在 12 個月內收回;再加上無需存放與管理刀模、改款只改圖形文件,多品種項目的優勢更明顯。

涉及焊接或切割時,帝耐激光會額外核對材料批次與來料狀態,把這兩項寫進工藝卡的檢查項。

電池新能源行業領域在激光焊接切割·從試切到量產的推進順序

就電池新能源行業領域在激光焊接切割而言,第一步做材料與厚度評估,確認在機型功率覆蓋范圍內并排除 PVC 這類需特殊處理的材料;第二步做試切,實測切邊質量、速度與氣味,形成參數卡;第三步按產能與幅面確定單頭、多頭或雙工位配置。帝耐激光在每一步提供書面結論,量產階段直接調用參數卡。

以焊接、切割這類實際工況為例,帝耐激光在工藝卡里會單獨標注參數窗口與檢驗頻次,避免換批后參數漂移。

電池新能源行業領域在激光焊接切割·切邊缺陷與對策

就電池新能源行業領域在激光焊接切割而言,常見四類問題:邊緣發黃(功率偏高、速度偏慢)、掛渣毛刺(輔助氣體壓力不足或焦距偏移)、切不透(功率不足或鏡片污染)、尺寸偏差(板材熱變形或定位不準)。帝耐激光的應對是逐項標定參數窗口、定期清潔鏡片、校驗焦距與定位基準。

在焊接與切割這類場景下,帝耐激光通常先把樣件跑一輪,把關鍵指標測準再固化參數,量產時直接調用參數卡。

電池新能源|焊接一致性的過程控制要點

電池與儲能件的焊接,驗收口徑與結構件不同:一致性權重高于單點強度。極耳、匯流排、殼體三類焊點的判據也不同,不能共用一套參數。

極耳焊接關注飛濺與熔深——飛濺顆粒會造成后續短路風險,因此功率與壓力的窗口比結構件窄,帝耐激光按來料表面狀態單獨標定;匯流排關注接觸電阻與拉拔力,按實測值折算合格率;殼體關注氣密,按 0.3–0.5bar 保壓 30 秒不泄漏執行。

過程控制上,每批次抽檢不少于 30 套統計良率,參數寫入設備并按權限管理;換型按參數卡切換,換型時間 10–20 分鐘。標準機型交期 30–45 天,激光器壽命按 20000 小時以上設計,調試與培訓隨設備一并交付。

Q1:極耳焊接的飛濺怎么控制?

A:飛濺會造成后續短路風險,因此極耳的工藝窗口比結構件窄。控制手段是先壓低功率密度、延長預熱段讓表面狀態穩定,再靠壓力閉環保證界面貼合。帝耐激光按來料表面狀態單獨標定,不同批次來料需重新確認窗口。

Q2:匯流排焊接看什么指標?

A:看接觸電阻與拉拔力兩項。接觸電阻直接影響過流溫升,拉拔力按折算百分比判定;兩項都要給均值與極差,離散度大的批次即使均值達標也不能直接放行。

Q3:電池殼體氣密怎么檢?

A:按 0.3–0.5bar 保壓 30 秒不泄漏執行,量產線配置在線氣檢工位逐件檢測,把不合格品攔截在下一工序之前。殼體焊縫通常為長軌跡閉合焊,軌跡閉合處是泄漏高發點,試焊階段要單獨標注與復檢。

Q4:批次追溯怎么實現?

A:參數卡與批次號綁定,設備按權限管理參數寫入;配合 SECS/GEM 等接口與上位系統對接,可按批次回溯當時的功率、速度、壓力與保壓時間。每批次抽檢不少于 30 套統計良率,連續三批穩定后放行。

電池新能源行業領域在激光焊接切割|常見塑料的切割表現
材料可切厚度切邊表現注意事項
亞克力 PMMA≤25mm火焰拋光、透亮最常用,效果最好
ABS1–10mm光滑少毛刺注意氣味與排風
PP1–8mm邊緣略軟熔點低,需控功率
PC1–6mm易發黃需做參數優化
PET1–5mm切邊平整薄片為主
PVC不推薦含氯腐蝕氣體需專業評估與強排風
玻纖板1–5mm粉塵較多需配除塵
相關產品推薦
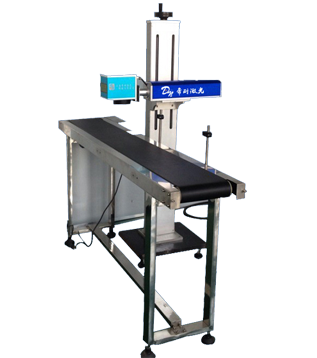
產線打標機
新能源電池領域

產線打標機

了解更多
平臺激光清洗機
新能源電池領域

平臺激光清洗機

了解更多
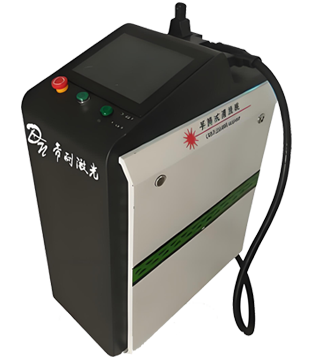
手持激光清洗機
新能源電池領域

手持激光清洗機

了解更多
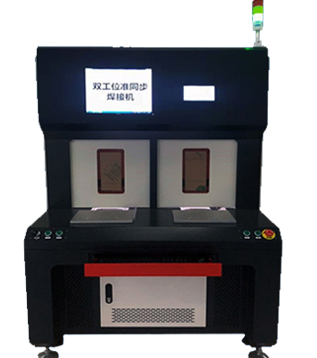
準同步激光焊接塑料機
新能源電池領域

準同步激光焊接塑料機

了解更多
同步塑料激光焊接機
新能源電池領域

同步塑料激光焊接機

了解更多
五軸激光切割機
新能源電池領域

五軸激光切割機

了解更多
主站蜘蛛池模板: 三都| 巴塘县| 南江县| 庄河市| 锡林浩特市| 屯门区| 长白| 周宁县| 陈巴尔虎旗| 湖州市| 尼勒克县| 太谷县| 六安市| 延庆县| 郑州市| 康乐县| 通江县| 澜沧| 陈巴尔虎旗| 九龙县| 上饶市| 桐庐县| 梁平县| 房产| 武隆县| 义乌市| 华坪县| 武汉市| 台中县| 汽车| 新沂市| 桓仁| 泊头市| 阿拉善左旗| 邻水| 开江县| 昭觉县| 田东县| 沙坪坝区| 楚雄市| 韶关市|