


IDM 廠的打標工位怎么配?多品種小批量配置清單
 首頁
結論先說:2026 年先說結論:IDM 的打標工位不是按產能配,是按品種配。品種多、批量中等、換型頻繁,配置要偏向快速換型和參數管理,而不是一味追 UPH。配錯了,設備很先進,產線天天在等換型。
南京帝耐激光給過幾條 IDM 產線的方案,思路都是先算品種數再定設備。這篇把工位數量、設備取舍、換型設計和分期投入講清楚,方便你按自己的產品結構排。
一、IDM 的打標需求有什么特點
IDM 自己做設計也自己做制造,產品線通常有十幾到幾十個型號。
單一型號的批量往往只有幾十到幾百片,不像代工廠一批幾千片。
品種多意味著換型頻繁,一天換三次到五次是常態。
產品生命周期短,新料號幾個月就上一個。
工藝要求高,同一片可能要打兩組碼,一組追溯一組客戶碼。
潔凈要求跟隨產品線,功率器件線和邏輯線標準不一樣。
設備要兼顧多種材料,硅、SiC、藍寶石都可能在同一車間出現。
參數管理比節拍更重要,參數錯了,快也沒用。
檢驗要求嚴,IDM 通常自己就是最終客戶,不良流不出去但成本自己承擔。
工程變更頻繁,設備要能快速跟隨工藝調整。
同一臺機的產品可能既包括邏輯芯片也包括功率器件,片厚從 100 微米到 775 微米都要蓋上。
IDM 的良率口徑通常按片算,與代工廠按顆算不同,打標良率的數據要單獨統計。
同一車間出現兩種以上材料時,夾具和吸盤要按材料分開,不要混用。
帝耐激光做過一條 IDM 線,20 多個料號共用一臺機,換型時間從 35 分鐘壓到 12 分鐘。
二、工位要幾條線
一條線配一臺打標機是基礎配置,適合日產 200 片以內的場合。
日產 300 到 500 片,建議一臺量產機加一臺研發機。
研發機放在工藝部門,專門做新料號和打樣,不占量產產能。
量產機追求穩定和節拍,研發機追求靈活和可調范圍。
兩條線分開的好處是打樣不會打斷生產,壞處是要兩套參數體系。
規模再大可以按材料分線,硅片一條、化合物一條,減少交叉污染。
按工序分線也常見,前道打標一條、后道封裝前一條,碼型不同。
線數量要和后道產能匹配,打標快過后道,片就堆著。
工位布置要考慮搬運距離,潔凈間里搬運越短越好。
每條線要有獨立的抽風和排廢,共用管路容易互相影響。
SEMI E15 規定了載具接口,工位設計要預留 Load Port 的位置。
工位面積常見按 3 米乘 2 米預留,含設備、操作位和推車通道。
兩條線不要擠在一個房間,抽風互串很難調,后期改造代價高。
工位地面要能承重,整機加搬運用托盤常在 1 噸以上。
三、設備配置怎么取舍
自動對位是必選項,IDM 品種多,靠人工對位效率低還容易錯。
自動上下料是可選項,批量小的場合,手工上料反而靈活。
雙工位對多品種線意義不大,換型時間才是主要成本。
激光功率不用追高,軟標為主的產品,中等功率足夠。
波長選擇看材料,硅片常用近紅外,透明材料要看吸收特性。
視覺系統要配高分辨率相機,小碼位和多碼型都靠它。
讀碼器要能換鏡頭,不同碼型的最小單元差別大。
軟件要能存足夠多的配方,幾百個料號是常態,存儲和檢索都要方便。
設備要能記錄每次換型的時間,數據是改善的依據。
預算有限時優先保視覺和軟件,機械結構可以后補。
光源要選可調的,不同膜層反光差異大,固定光源用一段時間就不夠用。
設備余量留 20% 就夠,留太多是浪費,不夠才痛苦。
研發機的調參數范圍要大,功率和頻率都要能往上下調 50%。
四、品種切換怎么設計
換型分三步:換夾具、調參數、首片確認。
夾具用快換結構,定位銷加鎖緊,目標 2 分鐘內換完。
參數按料號預存,掃碼或選單調用,不要讓操作員手輸。
首片確認要有標準單,位置、深度、崩邊、讀碼四項打勾。
換型清單貼工位旁,一步一行,避免漏項。
換型后首片留樣,放在指定盒子里,出問題能回看。
品種切換的記錄要進系統,哪個料號換了多久,趨勢能看出來。
每月統計換型時長,超過目標的要做專項。
料號多時按族分組,同族換型快,跨族換型慢,排產時按族排序。
換型頻繁的線,寧可選速度低一點但換型快的設備。
首片確認平均花 5 分鐘,一天 5 次就是 25 分鐘,三個月就是 30 小時。
換型步驟要從 12 步壓到 6 步,動作減一半,出錯機會也減一半。
換型清單要用圖示,用文字寫三步,兩個操作員能做出一模一樣的結果。
五、潔凈與安全要求
打標工位按產品線的潔凈等級設計,常見 Class 100 到 Class 1000。
設備要能進潔凈間,外殼不產塵,表面易擦拭。
抽風要接到設備上,煙塵不能排在潔凈間里。
激光安全按 IEC 60825-1 分級,設備要有聯鎖和警示。
觀察窗要用對應波長的防護玻璃,普通玻璃擋不住。
人員要戴防護鏡,波長和光密度要對上。
設備接地和漏電保護要到位,潔凈間里電氣安全更容易被忽略。
門禁和權限要分開,操作員和工程師進不同區域。
潔凈服的穿脫流程要寫清,人是最主要的污染源。
消防要求也要考慮,激光區和化學品區要分開。
潔凈間溫度控在 23 度上下 2 度,濕度 45% 到 60%,設備穩定性和人都受益。
設備進場前要量門寬和通道,整機進不去只能拆,進度要拖兩周。
潔凈間地面要防靜電,電阻值按 10 的 6 次方到 9 次方歐姆控。
六、人員與培訓
一個工位常見配 1 人,產量大時 1 人看 2 臺。
操作員培訓重點是換型和首片確認,不是激光原理。
工程師培訓重點是參數窗口和異常處理。
培訓要有考核,會說不等于會做,要現場操作打分。
新料號上線前,工藝和操作要一起過一遍。
人員流動大的廠,操作手冊要寫成圖文版,一頁一步。
培訓記錄要留檔,客戶審核會看。
關鍵崗位要有備份,只有一個人會換型,他一休假線就停。
班前會講當天品種和注意事項,五分鐘夠用。
每月做一次異常演練,比如讀碼突然下降怎么處理。
培訓教材要用自己車間的照片,用別人的圖,操作員對不上號。
新員工獨立操作前要跟班 3 天,三天里不出錯再排班。
關鍵崗位至少兩個人會,一個人請假,線不能停。
七、數據與系統
打標數據要進 MES,IDM 通常已有成熟系統,接口按現有規范做。
接口范圍先做采集,控制類功能后面再上。
碼型和碼位按 SEMI T7 定義,系統里要有碼位字典。
參數卡和配方要一一對應,卡號就是配方 ID。
數據要能按料號查,IDM 最關心的是某個料號的歷史表現。
報表要能按料號、機臺、班次三個維度切。
異常數據要能自動標出來,靠人翻表找不到問題。
系統上線前先跑雙軌,紙和系統并行兩周。
設備廠商的軟件要和客戶系統解耦,換設備時數據不至于斷。
數據保留期按產品和客戶要求定,IDM 自用產品也要留夠三年。
報表先做三張就夠:良率、換型時長、異常次數,多了沒人看。
數據要能導出給質量部做年度分析,導不出來就只能截圖。
接口聯調前先把點表凍結,中途改字段要重測一周。
八、預算與分期
預算分三塊:設備、配套、軟件。
設備占大頭,常見占總投入的 70% 到 80%。
配套含抽風、潔凈改造、電力和搬運,容易被漏算。
軟件含接口開發和授權,SECS/GEM 常單獨收費。
分期建議先上量產機,跑順了再上研發機。
第二條線的預算要留接口費,不要重復開發。
預算里要留 10% 的不可預見費,潔凈改造經常超。
設備壽命按 7 到 10 年算,攤到每年再和外包比。
算回本要看省下的外協費和良率提升,不能只算設備價。
帝耐激光做方案時會按品種數給配置建議,多品種線不強推高節拍機型。
預算審批要分年度看,設備一次性投入,配套可以分兩期做。
簽合同前把培訓、備件和接口費都列進清單,后面增項最容易被拖。
帝耐激光的報價單會把配套項目單獨列,哪些自理哪些廠家做寫得很清楚。
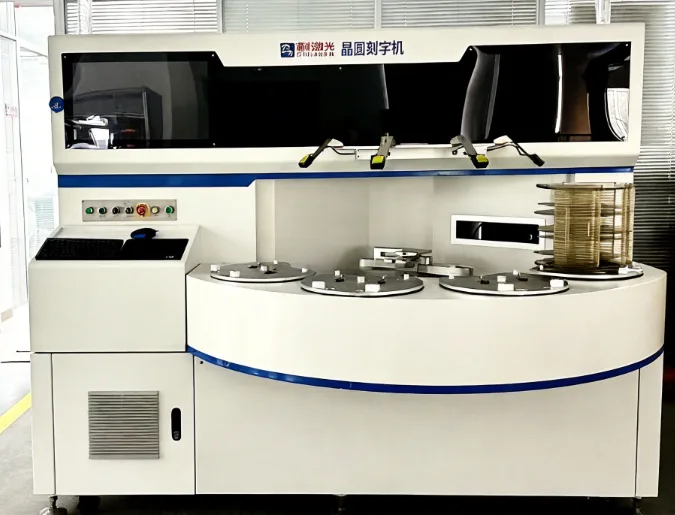
圖1|多品種線把換型做快,比把節拍做高更實用(示意)
常見問題(FAQ)
| 要點 | 說明 |
|---|---|
| 一、IDM 的打標需求有什么特點 | IDM 自己做設計也自己做制造,產品線通常有十幾到幾十個型號。 |
| 二、工位要幾條線 | 一條線配一臺打標機是基礎配置,適合日產 200 片以內的場合。 |
| 三、設備配置怎么取舍 | 自動對位是必選項,IDM 品種多,靠人工對位效率低還容易錯。 |
| 四、品種切換怎么設計 | 換型分三步:換夾具、調參數、首片確認。 |
| 五、潔凈與安全要求 | 打標工位按產品線的潔凈等級設計,常見 Class 100 到 Class 1000。 |
| 六、人員與培訓 | 一個工位常見配 1 人,產量大時 1 人看 2 臺。 |
| 七、數據與系統 | 打標數據要進 MES,IDM 通常已有成熟系統,接口按現有規范做。 |
| 八、預算與分期 | 預算分三塊:設備、配套、軟件。 |
Q1:Q1 IDM 一定要兩臺機嗎? A1:日產 300 片以上建議一臺量產加一臺研發,小規模一臺也能跑。 Q2:Q2 品種多要選什么機型? A2:選換型快、配方容量大、軟件好用的機型,別只看節拍。 Q3:Q3 打樣會不會影響量產? A3:會。所以建議研發機獨立,打樣不占量產產能。 Q4:Q4 接口費一般多少? A4:按點數和授權算,常見幾萬到幾十萬,簽合同前問清楚。 Q5:Q5 潔凈間改造要多久? A5:常見 1 到 3 個月,含排風、電力和地面,提前排。 Q6:Q6 帝耐激光能做 IDM 方案嗎? A6:能。南京帝耐激光按品種和批量給配置建議,含夾具、軟件和接口。
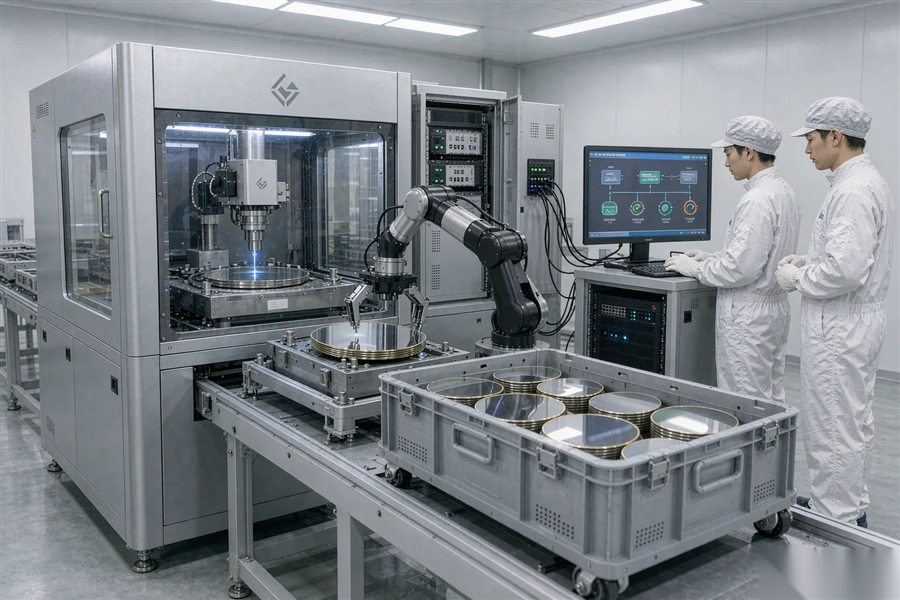
圖2|工位要預留載具接口位置,后面接自動線不用改布局(示意)
圖3|料號多時靠配方庫管理,選單調用比手輸快也更穩(示意)
