晶圓打標(biāo)不良怎么返工?判定標(biāo)準(zhǔn)與重打規(guī)則
 首頁
結(jié)論先說:打標(biāo)不良要分三類處理,能返工的重打,不能返工的報廢,邊界模糊的先隔離。重打有兩條鐵律:一片只重打一次,位置偏移必須壓在 10 微米以內(nèi)。判定標(biāo)準(zhǔn)不寫清楚,返工就會變成二次損傷。
打標(biāo)不良返工是指對已判定可修復(fù)的晶圓重新打標(biāo)并復(fù)檢的處置流程,前提是基底沒傷、不影響后續(xù)工序。
南京帝耐激光在交機(jī)培訓(xùn)里會帶客戶做一次不良判定演練,把淺、偏、崩三種情況各打一片看實物。這篇把判定標(biāo)準(zhǔn)、重打規(guī)則、記錄和成本講清楚,方便你寫返工作業(yè)指導(dǎo)書。
一、先分清哪三類不良
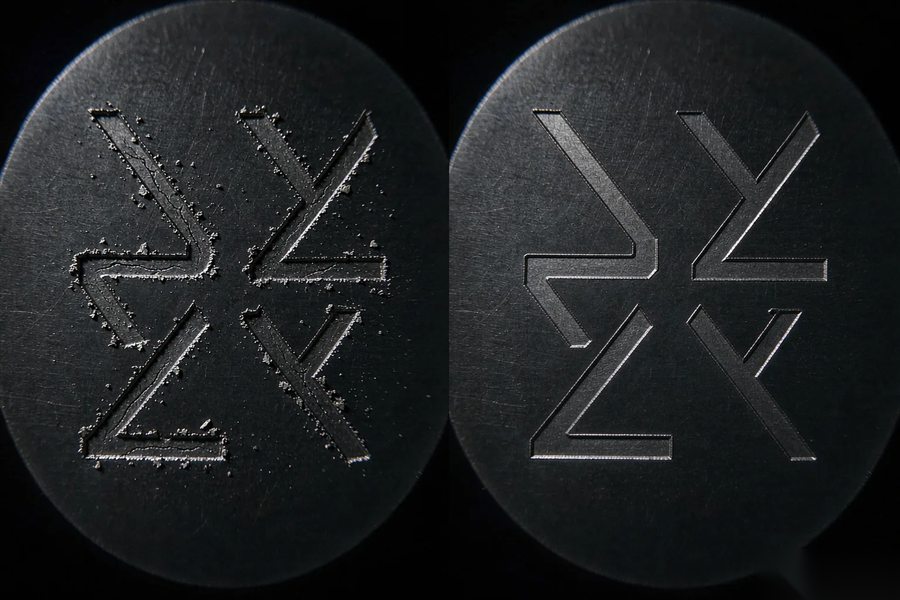
打標(biāo)不良大致分三類:深度不合、位置偏移、邊緣崩邊。
深度不合又分過淺和過深,過淺讀不出,過深傷片子。
位置偏移看偏差量,10 微米以內(nèi)通常不影響后道對位。
邊緣崩邊要看尺寸,超過 50 微米的崩邊必須單獨評估。
還有一類是碼型錯,內(nèi)容打錯了,這種和工藝無關(guān)。
最后一類是污染,碼面上有顆粒或膠殘留,看著像不良其實能清。
分類的目的是分流,不同類走不同流程,混在一起就亂。
過淺的片子可以重打,過深的片子基本只能報廢。
偏移的片子要看會不會壓到后續(xù)工序的對位標(biāo)記。
崩邊的片子先做應(yīng)力檢查,有隱裂就直接報廢。
碼型錯的片子先查程序和配方,別急著動片子。
污染的先清潔再讀碼,很多所謂不良清一下就合格了。
分流的關(guān)口設(shè)在打標(biāo)后第一道檢查,越往后發(fā)現(xiàn)代價越大。
不良片要放在紅色盒子里,和良品物理隔開,避免混批。
每一類不良都要有對應(yīng)的責(zé)任人,別全推給操作員。
二、判定標(biāo)準(zhǔn)怎么定
判定標(biāo)準(zhǔn)要寫成可測的數(shù)值,不要寫"清晰可讀"這種話。
深度用共聚焦或臺階儀測,常見軟標(biāo) 3 到 8 微米,深刻 15 到 40 微米。
位置偏差用對位系統(tǒng)測,標(biāo)出 X 和 Y 兩個方向的數(shù)值。
崩邊用顯微鏡看,記錄長度和深度,超過 50 微米進(jìn)評審。
碼的等級按讀碼器的評分走,常見要求 B 級以上。
讀碼率是批次指標(biāo),單片刻判不能只看讀碼率。
判定要有人簽字,操作員初判、工程師復(fù)判。
標(biāo)準(zhǔn)要配圖片,淺、偏、崩各一張對照圖貼在工位旁。
標(biāo)準(zhǔn)版本要和客戶要求同步,客戶改了我們跟著改。
新客戶首批要做判定標(biāo)準(zhǔn)確認(rèn),雙方看同一片片子達(dá)成一致。
按 SEMI M1 的片型定義核對基準(zhǔn),避免拿錯片型比對。
標(biāo)準(zhǔn)里要寫清邊界情況的處理,比如剛好 50 微米怎么算。
判定標(biāo)準(zhǔn)每年復(fù)核一次,設(shè)備和工藝變了標(biāo)準(zhǔn)也要跟著動。
對照圖要用自己產(chǎn)線的實物拍,別直接用廠家的示意圖。
客戶有多家工廠的,標(biāo)準(zhǔn)要統(tǒng)一,避免同一片兩地判得不一樣。
三、可返工的范圍
可返工的前提是基底沒傷,只是標(biāo)記不合要求。
過淺、位置偏、碼內(nèi)容錯的,多數(shù)可以重打。
重打前要確認(rèn)舊碼能不能去掉,去不掉就得錯位重打。
同一位置重打會加深,可能把深度做過,這點要算清。
一片只允許重打一次,第二次重打的片子直接降級或報廢。
重打次數(shù)要能追溯,不能被覆蓋掉。
已經(jīng)過退火的片子,重打風(fēng)險高,晶格狀態(tài)變了。
帶膠帶的片子重打前要看膠層,膠層被打穿會污染。
薄片和 Taiko 片重打要格外小心,吸附力要重新確認(rèn)。
有隱裂的片子不管標(biāo)記多不合規(guī),都不能重打。
返工由誰做要寫清,建議集中在返工工位,不散在各臺設(shè)備。
返工作業(yè)要有獨立的工單,不能和生產(chǎn)工單混。
可返工判斷由工程師簽字,操作員不能自己決定返不返。
返工片進(jìn)返工工位前要清點數(shù)量,出站時再清點一次。
返工工單上要寫清原片號和原工單號,方便倒查。
四、重打的工藝要求
重打參數(shù)不能直接沿用首次打標(biāo)的參數(shù),位置變了能量分布也會變。
重打前要重新對位,用基準(zhǔn)點找正,偏差壓在 10 微米以內(nèi)。
舊碼要保留還是覆蓋,要和客戶確認(rèn),追溯上兩種做法都有人用。
覆蓋重打的,要在記錄里寫明舊碼位置和新碼位置。
錯位重打的,兩碼間距建議留 2 毫米以上,避免讀碼器誤讀。
重打后要重新讀碼,讀三次都通過才算合格。
重打的首片要做深度復(fù)測,確認(rèn)沒有超上限。
重打批次要單獨標(biāo)識,后道能看出來這是返工件。
重打用的配方要單獨建,不要改生產(chǎn)配方。
重打完成后要恢復(fù)生產(chǎn)配方,這一步常被忘。
帝耐激光的軟件支持返工模式,進(jìn)入后只能調(diào)用返工配方并強(qiáng)制記錄。
重打前要擦一遍片面,殘膠會在重打時被燒成黑點。
返工配方建議單獨命名,帶 RW 前綴,一眼能分辨。
重打完成的片子要等 10 分鐘再復(fù)檢,熱影響穩(wěn)定后的數(shù)據(jù)才準(zhǔn)。
五、返工記錄怎么留
返工記錄要寫六項:片號、原不良項、返工方式、參數(shù)、操作人、結(jié)果。
原不良項要具體,寫"位置偏 25 微米",不要寫"位置不良"。
返工方式寫清是覆蓋重打還是錯位重打。
參數(shù)要記版本號,不要只記數(shù)值。
結(jié)果分合格、降級、報廢三種,不要留空。
返工記錄要掛到原片號下,形成子記錄,不能單獨成一條。
一片多次返工的,記錄要能串起來看。
返工記錄保存期和主記錄一致,常見三年,車規(guī)十年。
返工數(shù)據(jù)每月統(tǒng)計一次,看集中在哪一類不良。
返工率超過 3% 就要查原因,先查對位再查參數(shù)。
返工記錄要能被客戶查到,審核時常抽一片倒查。
返工記錄建議用掃碼填寫,手工抄寫容易錯片號。
記錄里的參數(shù)要能導(dǎo)出,審核時要的是數(shù)據(jù)不是截圖。
返工原因用固定選項,別讓操作員自由填寫。
六、崩邊和隱裂的處置
崩邊屬于結(jié)構(gòu)性不良,返工不能修,只能評估能不能用。
崩邊尺寸在 50 微米以內(nèi)的,看位置是否在有效區(qū)外。
崩邊落在切割道上的,后道劃片會把它切掉,影響有限。
崩邊落在器件區(qū)內(nèi)的,基本按報廢處理。
隱裂看不見,要靠應(yīng)力檢測或紅外檢查。
薄片打標(biāo)后建議抽檢隱裂,抽檢比例按 5% 起步。
有隱裂的片子不能進(jìn)入后道,破了以后損失更大。
崩邊和隱裂的數(shù)據(jù)要單獨統(tǒng)計,這類問題多指向吸附和支撐。
吸附力過大、支撐點太少、下料碰撞,是三個常見原因。
發(fā)現(xiàn)批量崩邊要先停線,不要一邊返工一邊繼續(xù)打。
按 ISO 9001 的不合格品控制要求,隔離、標(biāo)識、評審三步要走完。
崩邊評審要有質(zhì)量、工藝、客戶三方參與,單方面決定容易反復(fù)。
隱裂檢測可以外協(xié),不必自購設(shè)備,按批送檢更劃算。
崩邊片單獨裝箱,運輸時加隔墊,避免二次損傷。
七、返工成本與統(tǒng)計
返工不是免費的,一次重打的時間常常是首次打標(biāo)的兩倍。
成本構(gòu)成:人工、設(shè)備占用、復(fù)檢、良率損失。
按日產(chǎn) 300 片、返工率 3% 算,一天 9 片,一個月 200 多片。
返工片的后道風(fēng)險也高,客戶端的失效率通常是正常片的幾倍。
統(tǒng)計要看三個數(shù):返工率、返工合格率、返工后報廢率。
返工合格率低于 70%,說明判定標(biāo)準(zhǔn)或重打工藝有問題。
返工后報廢率高,往往是重打參數(shù)沒跟著調(diào)。
成本要算到批次上,讓前道知道不良的代價。
返工數(shù)據(jù)和生產(chǎn)數(shù)據(jù)放在一張報表里看,問題才連得起來。
把返工率做成班組指標(biāo),比開會強(qiáng)調(diào)有用。
返工成本每月算一次,按料號拆開看,問題集中在哪個產(chǎn)品就清楚了。
良率報表里返工要和報廢分開列,混在一起看不出問題。
客戶投訴里如果有打標(biāo)問題,先查返工記錄,很多是返工片流出去的。
八、返工管理三步走
第一步定標(biāo)準(zhǔn),把三類不良的判定數(shù)值寫進(jìn)作業(yè)指導(dǎo)書。
第二步定流程,隔離、判定、返工、復(fù)檢、放行五步。
第三步定責(zé)任,誰判、誰打、誰復(fù)核,三個人不能是同一個人。
返工工位要獨立,配顯微鏡、讀碼器和深度測量。
返工片子單獨存放,用紅色標(biāo)識盒,避免混入正常批。
返工記錄每周匯總,月度復(fù)盤一次。
新員工不安排返工,返工對判斷力要求更高。
返工權(quán)限按賬號控制,只有授權(quán)人員能進(jìn)返工模式。
南京帝耐激光建議客戶把返工判定表做成一張 A4,正反兩面就夠。
返工流程上線后先試運行一個月,把邊界情況補(bǔ)進(jìn)標(biāo)準(zhǔn)。
返工數(shù)據(jù)要和客戶共享,透明比掩蓋省事。
返工流程每半年演練一次,新人換崗時也要走一遍。
南京帝耐激光建議把返工判定納入新員工考核,不合格不上崗。
返工數(shù)據(jù)存三年以上,客戶倒查時能拿得出來。
圖1|返工前先判定,淺、偏、崩三類走不同流程(示意)
常見問題(FAQ)
| 要點 | 說明 |
|---|---|
| 一、先分清哪三類不良 | 打標(biāo)不良大致分三類:深度不合、位置偏移、邊緣崩邊。 |
| 二、判定標(biāo)準(zhǔn)怎么定 | 判定標(biāo)準(zhǔn)要寫成可測的數(shù)值,不要寫"清晰可讀"這種話。 |
| 三、可返工的范圍 | 可返工的前提是基底沒傷,只是標(biāo)記不合要求。 |
| 四、重打的工藝要求 | 重打參數(shù)不能直接沿用首次打標(biāo)的參數(shù),位置變了能量分布也會變。 |
| 五、返工記錄怎么留 | 返工記錄要寫六項:片號、原不良項、返工方式、參數(shù)、操作人、結(jié)果。 |
| 六、崩邊和隱裂的處置 | 崩邊屬于結(jié)構(gòu)性不良,返工不能修,只能評估能不能用。 |
| 七、返工成本與統(tǒng)計 | 返工不是免費的,一次重打的時間常常是首次打標(biāo)的兩倍。 |
| 八、返工管理三步走 | 第一步定標(biāo)準(zhǔn),把三類不良的判定數(shù)值寫進(jìn)作業(yè)指導(dǎo)書。 |
Q1:一片能重打幾次?
A1:一次。第二次重打的片子建議降級或報廢,深度和應(yīng)力都不可控。
Q2:舊碼一定要去掉嗎?
A2:看客戶要求,覆蓋和錯位兩種做法都有,但要寫進(jìn)記錄。
Q3:返工片要單獨標(biāo)識嗎?
A3:要。后道能看出來是返工件,處置方式不一樣。
Q4:返工率多少算正常?
A4:常見 1% 到 3%,超過 3% 要查原因。
Q5:崩邊能修嗎?
A5:不能修,只能評估能不能用,落在器件區(qū)內(nèi)的按報廢處理。
Q6:帝耐激光能幫做判定標(biāo)準(zhǔn)嗎?
A6:能。南京帝耐激光提供判定樣片和對照圖,交機(jī)時和客戶一起確認(rèn)。
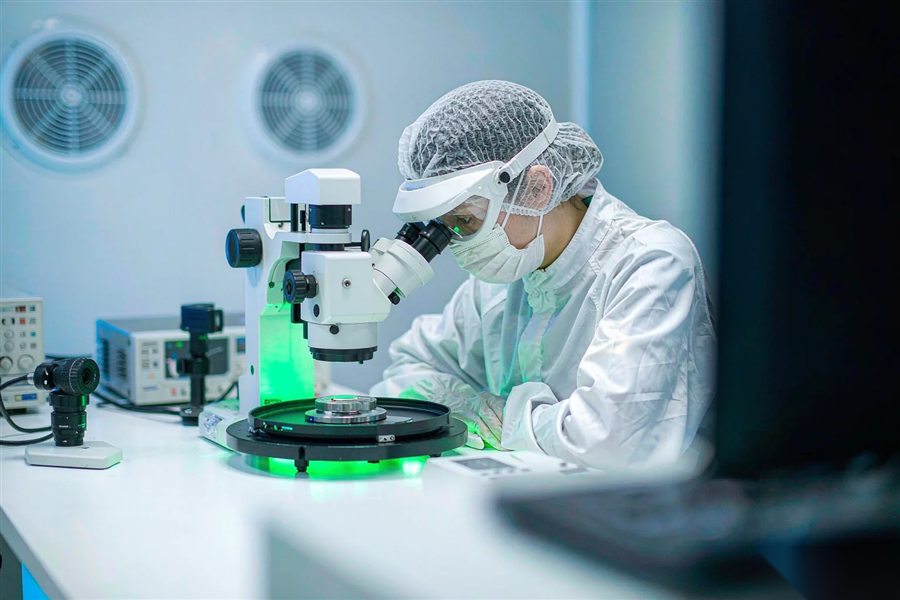
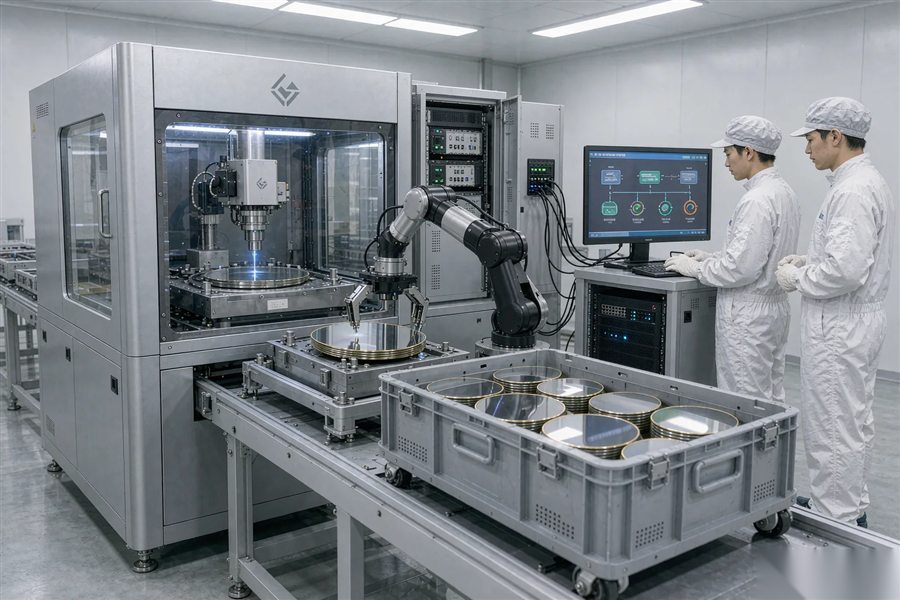
圖2|重打后讀三次碼,再看深度和崩邊,三項都過才放行(示意)
圖3|崩邊要量長度和深度,超過 50 微米進(jìn)評審(示意)