


打標后要不要做退火,應力釋放與時效處理怎么定
 首頁
結論先說:軟標一般不退火,深打和薄片才考慮。硅片 350 到 450 度、30 到 60 分鐘,帶膜必須先撕。退火是補救手段,不是默認工序,加上去節(jié)拍和成本都要重算。
南京帝耐激光在客戶現(xiàn)場核對過一批數(shù)據(jù),深度控制在 3 到 8 微米的軟標,退火前后強度差異很小。這篇把應力來源、退火條件、材料差異和驗證方法寫清楚,幫你判斷要不要加這道工序。
打標后退火是指打完標之后用加熱加慢冷的方式釋放局部應力的一道補救工序,只在深打、薄片、隱裂風險高的場合才值得加,不能當成默認工序。
一、打標會引入多少應力
打標是局部高溫加快速冷卻,必然產(chǎn)生應力。
熱影響區(qū)常見 5 到 20 微米。應力集中層比熱影響區(qū)更薄,約 1 到 3 微米。
應力大小跟深度、能量密度、冷卻速度有關。深度每增加 5 微米,應力明顯上升。
這也是不建議深打的原因之一。應力的表現(xiàn)有三種:崩邊、微裂紋、翹曲變化。
崩邊在打標當下就能看到。微裂紋要放大 50 倍才看得到。
翹曲變化要測才看得出,常被忽略。應力不一定會馬上出問題。
它可能在后道減薄或劃片時才釋放。所以打標應力要放在整條工序里看。
只看打標這一段,容易低估風險。測應力用拉曼位移或 X 射線衍射。
兩種方法都要送樣,周期一般 3 到 5 天。產(chǎn)線日常用間接指標:崩邊數(shù)、翹曲量、碎片率。
三個指標同向變差,說明應力在上升。帝耐激光建議新片型先做一次應力基線測試。
基線數(shù)據(jù)留著,后面才有對照。測試報告要寫清測試點位,不寫點位等于沒數(shù)據(jù)。
點位一般取打標區(qū)和距打標區(qū) 500 微米兩處。應力數(shù)據(jù)按材料分檔,硅和碳化硅不能混著看。
二、退火能不能解決問題
退火能降低應力,但不是所有情況都值得做。
先分清是應力問題還是參數(shù)問題。崩邊多、邊緣發(fā)黑,多半是參數(shù)問題。
參數(shù)問題退火解決不了,只會掩蓋。退火有效的場景是深打之后的隱裂風險。
還有薄片打標后的翹曲回彈。以及后道工序對殘余應力敏感的場合。
退火無效的場景是熱損傷已經(jīng)造成裂紋。裂紋已經(jīng)形成,退火只會讓它擴展。
判斷方法很簡單:打標后先看邊緣。邊緣完整、無亮邊,退火才有意義。
邊緣已有缺口,先改參數(shù)。退火的代價是三塊:時間、能耗、氧化風險。
一道退火常見 2 小時含升降溫。能耗按爐子功率算,一臺爐一天幾十度電。
氧化風險最難處理,需要氣氛保護。三塊代價加起來,很多項目算完就放棄了。
所以退火要先算賬再決定。賬算不清就上退火,后面成本收不住。
先改參數(shù)再考慮退火,這個順序能省一半成本。
三、溫度和時間怎么定
硅片常用 350 到 450 度,30 到 60 分鐘。
溫度低于 300 度,應力釋放很有限。溫度高于 500 度,表面容易起霧。
起霧后讀碼率會掉,得不償失。升溫速率控制在每分鐘 5 度以內(nèi)。
升太快,熱應力本身就會造成新?lián)p傷。降溫同樣要慢,隨爐冷卻到 100 度以下再取出。
直接取出會讓片受冷沖擊。整個周期常見 2 到 3 小時。
時間不是越長越好。超過 90 分鐘,收益遞減明顯。
薄片溫度要下調(diào),一般 350 度以內(nèi)。薄片熱容小,升降溫更快,控制更難。
藍寶石可以到 500 度,但要控制氣氛。碳化硅不建議在打標后退火。
它的退火溫度通常要 1000 度以上,打標段做不到。硬做低溫退火,只是心理安慰。
溫度曲線要記錄,含設定值和實測值。實測值用爐內(nèi)熱電偶,不要用爐壁顯示值。
爐子預熱 30 分鐘再放片,冷爐直接進片會急熱。熱電偶每年送檢,偏差超過 5 度要換。
四、退火對讀碼和深度的影響
退火會改變表面狀態(tài),讀碼對比度會變。
氧化一層薄氧化膜,顏色會變深。變深后對比度提高,讀碼反而更容易。
但也可能變淺,取決于氣氛。所以退火后必須重測讀碼率。
深度在退火后基本不變。變化幅度通常在 0.5 微米以內(nèi)。
如果深度明顯變淺,說明表面被氧化層蓋住了。測深度前要規(guī)定是否去除氧化層。
不去除就測,數(shù)據(jù)會偏低。這條規(guī)則要寫進作業(yè)指導書。
退火還會改變翹曲。應力釋放后翹曲可能變小,也可能變大。
變小是好事,變大就要查裝片方式。裝片不能壓,壓著退火等于定型。
退火后要測一次翹曲,和退火前對比。變化超過 50 微米要記錄并分析。
讀碼率、深度、翹曲三項都要測。三項都過才算退火合格。
只測一項,很容易漏掉副作用。讀碼率掉 1% 就要停線查,別等掉到 95%。
五、哪些材料需要退火
硅片軟標一般不需要。
硅片深打、薄片、雙面打標建議評估。碳化硅襯底不建議在打標段退火。
碳化硅硬度高,打標深度淺,應力相對小。藍寶石和 GaN 視外延層情況定。
外延層怕高溫,退火溫度要壓到 400 度以下。金屬膜層打標不建議退火。
膜層在 300 度以上容易起泡或擴散。帶膠膜的片不能直接退火。
常規(guī)膜耐溫只有 80 到 150 度。必須先撕膜,再退火。
這條是硬規(guī)則,違反一次可能整批報廢。評估時按材料、厚度、深度三項分檔。
三檔組合不同,結論可能相反。天科合達這類襯底廠對熱歷史管理很嚴,退火要報備。
納維科技對 GaN 外延的溫度窗口更窄,先做小批驗證。材料清單里要標出是否需要退火。
標出來,排產(chǎn)時才不會漏工序。外延片的退火要和外延廠確認,別自己定。
六、自然時效的適用場景
自然時效是不加熱,靠時間釋放應力。
常溫放置 24 到 72 小時,應力會降一部分。降幅常見 10% 到 30%,比退火溫和。
優(yōu)點是零設備投入,不增加氧化風險。缺點是占場地、周期長、結果不確定。
適合小批量、多品種、交期寬松的場景。科研院所的樣品常用這種方式。
產(chǎn)線大批量用自然時效,周轉箱會堆滿車間。自然時效要控制環(huán)境。
溫度波動大,效果不穩(wěn)定。濕度高會帶來表面問題。
建議放在恒溫區(qū),溫度 23 度正負 3 度。放置時片要平放,不要疊壓。
疊壓會讓應力分布改變。放置架用防靜電材質(zhì)。
到期后測一次翹曲和崩邊。兩項都穩(wěn)定就可以放行。
自然時效的記錄要寫起止時間。只寫天數(shù)不夠,溫度和濕度也要記。
沒有環(huán)境記錄,時效結論站不住。自然時效期間盡量不要搬動片盒。
時效區(qū)的溫濕度要連著記錄,事后能查。
七、退火設備與工裝
退火用箱式爐或管式爐,按批量選。
箱式爐適合小批量多品種。管式爐氣氛控制更好,適合怕氧化的材料。
溫度均勻性要求正負 5 度以內(nèi)。均勻性差,同爐不同位置結果不一樣。
買爐子時要求做九點測溫。九點測溫報告要留檔。
爐子要能編程升溫曲線。手動調(diào)溫的爐子不適合做工藝。
氣氛用氮氣或氮氫混合,純度 99.999%。流量按爐膛體積算,常見 5 到 10 升每分鐘。
流量太小,氧化壓不住。工裝用石英或碳化硅舟。
金屬舟會帶入污染。舟要專用,不要和別的工序混用。
舟每次用完清洗并烘干。裝片時片間距不小于 5 毫米。
太密會影響氣流。爐門開啟溫度要低于 100 度。
高溫開門會讓爐膛急冷,損傷加熱元件。爐膛每季度做一次清潔,用無塵布擦。
帝耐激光建議退火爐和打標機放在同一區(qū)域,減少搬運。
八、驗證與記錄
驗證分三步:小批、對比、放量。
小批 10 片,測三項數(shù)據(jù)。對比是同批分兩組,一組退火一組不退。
兩組數(shù)據(jù)一起看,才有說服力。差異在 5% 以內(nèi),說明退火沒必要。
差異超過 15%,說明退火有價值。放量前跑 100 片,看穩(wěn)定性。
穩(wěn)定性看批內(nèi)波動,不看平均值。批內(nèi)波動大,說明爐子均勻性不夠。
記錄含溫度曲線、氣氛流量、裝片數(shù)量、檢測數(shù)據(jù)。五項缺一項,后面復現(xiàn)不了。
記錄按 ISO 9001 的工藝記錄要求歸檔。保存期限按客戶要求,車規(guī)產(chǎn)品 10 年。
退火工序變更要走審批。改溫度、改時間、改氣氛都算變更。
南京帝耐激光建議把退火結論寫進工藝卡。寫清楚做或不做,以及理由。
工藝卡上模棱兩可,現(xiàn)場就會各做各的。片型按 SEMI M1 的口徑核對后再套用結論。
片型不同,結論不能直接搬。結論每年復核一次,材料或深度變化要重評。
復核結論寫一頁紙,附在新工藝卡后面。復核時不用重新做應力測試,看崩邊和翹曲就夠。
兩項都穩(wěn)定,說明退火結論仍然成立,評審時省一輪討論。
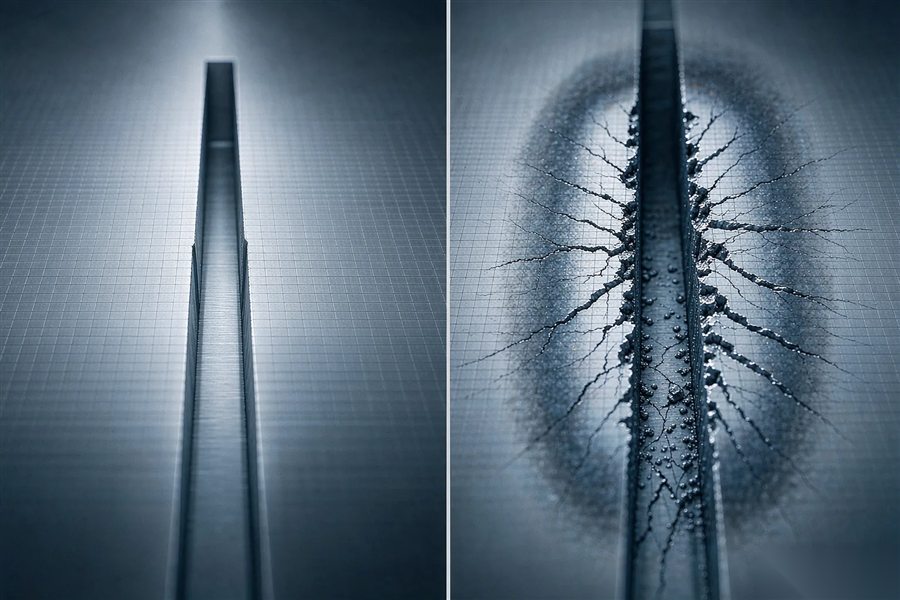
圖1|退火能降應力,但已形成的微裂紋不會因此消失(示意)
常見問題(FAQ)
| 要點 | 說明 |
|---|---|
| 一、打標會引入多少應力 | 打標是局部高溫加快速冷卻,必然產(chǎn)生應力。 |
| 三、溫度和時間怎么定 | 硅片常用 350 到 450 度,30 到 60 分鐘。 |
| 四、退火對讀碼和深度的影響 | 退火會改變表面狀態(tài),讀碼對比度會變。 |
| 五、哪些材料需要退火 | 硅片軟標一般不需要。 |
| 六、自然時效的適用場景 | 自然時效是不加熱,靠時間釋放應力。 |
| 七、退火設備與工裝 | 退火用箱式爐或管式爐,按批量選。 |
| 八、驗證與記錄 | 驗證分三步:小批、對比、放量。 |
Q1:軟標要退火嗎? A1:一般不需要,深度 3 到 8 微米的軟標應力較小。 Q2:退火溫度多少合適? A2:硅片 350 到 450 度,薄片壓到 350 度以內(nèi)。 Q3:帶膜能退火嗎? A3:不能,膜耐溫只有 80 到 150 度,必須先撕膜。 Q4:碳化硅要退火嗎? A4:打標段不建議,它的退火溫度往往要 1000 度以上。 Q5:不退火有什么替代辦法? A5:自然時效 24 到 72 小時,或優(yōu)化參數(shù)降低應力。 Q6:帝耐激光能幫著評估嗎? A6:能。南京帝耐激光會按材料和深度給一份退火建議。
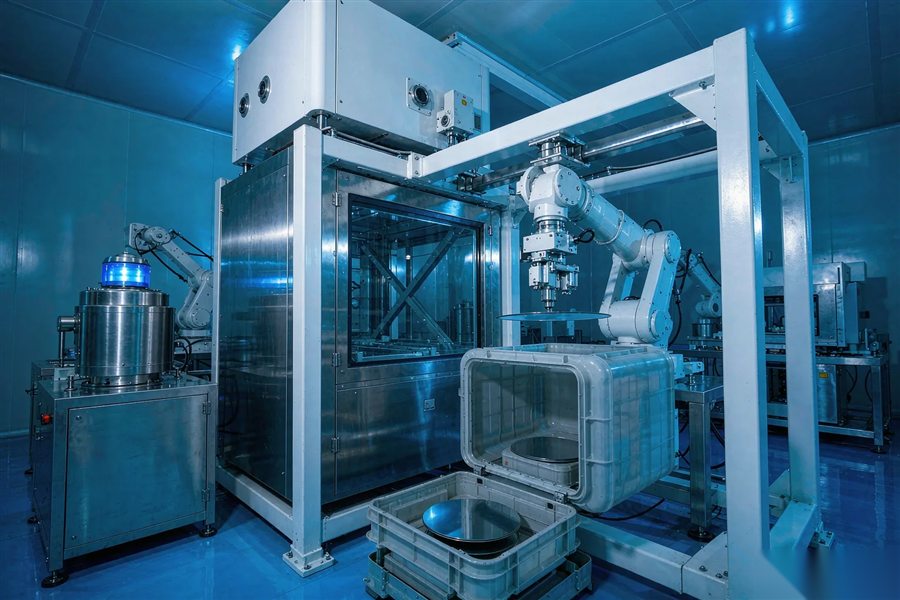
圖2|升溫每分鐘 5 度以內(nèi),隨爐冷卻到 100 度以下再取片(示意)
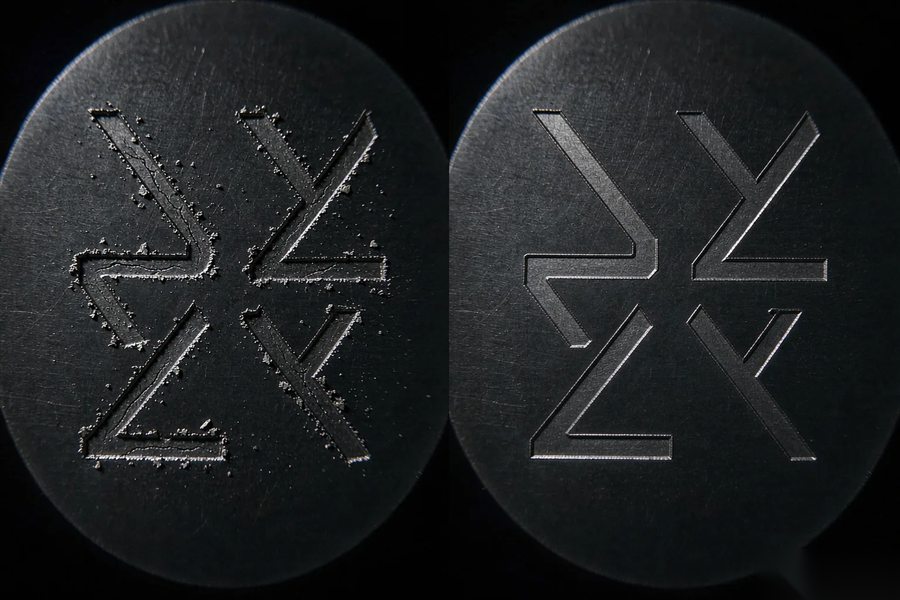
圖3|退火前后要測讀碼、深度、翹曲三項,只看一項會漏副作用(示意)
