


打標(biāo)機(jī)怎么對(duì)接機(jī)械手,上下料握手與節(jié)拍匹配
 首頁
結(jié)論先說:對(duì)接分機(jī)械、信號(hào)、節(jié)拍三層,先定握手時(shí)序再定機(jī)械接口。握手少一根線,機(jī)臺(tái)就會(huì)停在原地等,改機(jī)械比改信號(hào)貴十倍。
南京帝耐激光在自動(dòng)化項(xiàng)目里見過不少返工,機(jī)械手裝得上、信號(hào)對(duì)不上,最后整線動(dòng)不起來。這篇把三層接口、握手信號(hào)、節(jié)拍配平和驗(yàn)收方法寫清楚,做方案時(shí)可以直接對(duì)照。
機(jī)械手對(duì)接是指打標(biāo)機(jī)與上下料機(jī)械手之間,用機(jī)械接口、握手信號(hào)、節(jié)拍配平這三層把取放動(dòng)作串成一條完整流程的工程接口;任一層沒定死,機(jī)臺(tái)就停在原地等。
一、對(duì)接分三層
第一層是機(jī)械,接口高度、取放空間、避讓區(qū)。
第二層是信號(hào),握手時(shí)序和異常回報(bào)。第三層是節(jié)拍,兩邊誰等誰、等多久。
三層里最容易出問題的是信號(hào)層。機(jī)械裝得上,信號(hào)對(duì)不上,機(jī)臺(tái)就停在那等。
所以先定握手協(xié)議,再定機(jī)械接口。順序反了,機(jī)械改一次要重新調(diào)平。
重新調(diào)平又要重新標(biāo)定焦平面。一改牽連一串,工期就拖了。
對(duì)接前先畫一張時(shí)序圖。圖上含每一步的信號(hào)名和持續(xù)時(shí)間。
標(biāo)清誰發(fā)起、誰應(yīng)答。標(biāo)不清就會(huì)出現(xiàn)雙方都在等。
雙方都等的結(jié)果是超時(shí)報(bào)警。超時(shí)時(shí)間要設(shè),常見 5 到 10 秒。
設(shè)太長,故障發(fā)現(xiàn)晚。設(shè)太短,正常波動(dòng)就報(bào)警。
時(shí)序圖要雙方簽字。簽字后作為調(diào)試依據(jù)。
調(diào)試時(shí)按圖逐條對(duì),別憑印象。圖改了要升版本,現(xiàn)場按新版圖調(diào)。
時(shí)序圖和電氣圖要放在同一個(gè)文件夾,文件名帶版本號(hào)。兩家各存一份,改動(dòng)后互相發(fā)一封確認(rèn)郵件。
二、機(jī)械手選型看三件事
第一件是負(fù)載和重復(fù)定位精度。
晶圓加夾具常見 2 到 5 公斤。重復(fù)定位精度要求 0.02 毫米以內(nèi)。
打標(biāo)位置公差 20 微米,機(jī)械手不能吃掉一半。第二件是可達(dá)范圍。
要能到片盒、打標(biāo)臺(tái)、下料位三個(gè)點(diǎn)。三個(gè)點(diǎn)之間不能有干涉。
干涉檢查用仿真做一遍。仿真能省掉現(xiàn)場拆裝。
第三件是潔凈等級(jí)。潔凈間里用無塵機(jī)械手,帶防塵罩。
普通機(jī)械手的潤滑脂會(huì)揮發(fā)。揮發(fā)物落在鏡片上,就是一層膜。
機(jī)械手的末端執(zhí)行器要能換。換片型就要換手指。
手指快換結(jié)構(gòu)建議做成卡扣式。卡扣式換一次 2 分鐘,螺絲式要 15 分鐘。
手指材料用防靜電塑料。金屬手指容易崩邊。
機(jī)械手和機(jī)臺(tái)的距離控制在 1.2 米以內(nèi)。太遠(yuǎn),節(jié)拍全耗在搬運(yùn)上。
潔凈機(jī)械手的防護(hù)等級(jí)按 IP54 起步,別用開放結(jié)構(gòu)。末端手指建議做兩種,一種平放一種卡邊。
三、握手信號(hào)怎么定
握手信號(hào)至少六路。
六路是請(qǐng)求、允許、就位、完成、異常、復(fù)位。請(qǐng)求由機(jī)械手發(fā)出,表示要取放片。
允許由機(jī)臺(tái)發(fā)出,表示可以進(jìn)入。就位由機(jī)械手發(fā)出,表示已到位。
完成由機(jī)臺(tái)發(fā)出,表示動(dòng)作結(jié)束。異常雙向都能發(fā)。
復(fù)位由上位機(jī)發(fā)。六路的電平定義要統(tǒng)一。
常見是低電平有效,也有人用高電平。兩家不一致,接上就誤動(dòng)作。
信號(hào)線用屏蔽線,屏蔽層單端接地。信號(hào)線和動(dòng)力線分開走。
走一起會(huì)串?dāng)_,串?dāng)_變成誤觸發(fā)。誤觸發(fā)的表現(xiàn)是機(jī)械手提前動(dòng)作。
提前動(dòng)作可能撞臺(tái)。所有信號(hào)加光耦隔離。
隔離能擋住地電位差。地電位差在長距離接線時(shí)很常見。
信號(hào)名字面意思要寫清。寫允許兩個(gè)字,不如寫可以進(jìn)入。
名字含糊,調(diào)試時(shí)就要猜。信號(hào)編號(hào)按功能段編排,1 到 9 是安全,10 到 19 是動(dòng)作。
編號(hào)規(guī)則寫進(jìn)接口說明書,調(diào)試時(shí)不用問人。接口說明書要有中英文兩版,外資客戶要用。
術(shù)語表附在后面,翻譯才統(tǒng)一。
四、取放片的定位精度
機(jī)械手放片精度直接影響打標(biāo)位置。
放片偏差 0.1 毫米,打標(biāo)就偏 0.1 毫米。所以定位基準(zhǔn)要放在機(jī)臺(tái)上,不是機(jī)械手上。
做法是機(jī)臺(tái)有定位銷,機(jī)械手只負(fù)責(zé)送到位。定位銷直徑 3 毫米,配合間隙 0.02 毫米。
銷子磨損后間隙變大,位置就飄。銷子每季度查一次,磨損超過 0.02 毫米要換。
吸盤吸附前要給片一個(gè)輕壓行程。輕壓行程 0.5 毫米,靠彈簧實(shí)現(xiàn)。
沒有輕壓,片可能懸空。懸空時(shí)真空表讀數(shù)正常,但片沒貼平。
這種情況最難查。解決辦法是加真空流量檢測。
流量異常說明沒貼平。放片后要有一個(gè)確認(rèn)信號(hào)。
確認(rèn)信號(hào)來自真空壓力開關(guān)。壓力達(dá)到設(shè)定值才發(fā)就位信號(hào)。
設(shè)定值常見負(fù) 60 千帕。取片時(shí)先破真空再抬。
不破真空直接抬,會(huì)把片帶起來。帶起來的片基本就廢了。
定位銷建議做兩種材質(zhì),不銹鋼和陶瓷各一套。陶瓷銷不導(dǎo)電,防靜電場景更合適。
銷子拔出要用專用工具,別用螺絲刀撬。
五、節(jié)拍怎么配平
節(jié)拍配平看瓶頸在哪。
打標(biāo) 3 到 5 秒,取放各 3 秒。機(jī)械手一趟 6 秒,機(jī)臺(tái)等 1 秒。
單工位時(shí)節(jié)拍由機(jī)械手決定。雙工位時(shí)節(jié)拍由打標(biāo)決定。
所以工位數(shù)按打標(biāo)時(shí)間和搬運(yùn)時(shí)間比來定。比值大于 2 就上雙工位。
上雙工位要加緩沖位。緩沖位能吸收波動(dòng),常見 2 個(gè)片位。
緩沖位不是越多越好。多了占地方,也增加管理復(fù)雜度。
節(jié)拍計(jì)算要用連續(xù) 100 片的實(shí)測值。單片數(shù)據(jù)沒有參考價(jià)值。
實(shí)測時(shí)要用真實(shí)產(chǎn)品,不用測試片。測試片輕,搬運(yùn)更快,數(shù)據(jù)偏樂觀。
換型時(shí)間也要算進(jìn)節(jié)拍。一天換三次型,損失可能兩小時(shí)。
換型時(shí)間靠快換夾具壓縮。快換做得好,能從 30 分鐘壓到 5 分鐘。
節(jié)拍目標(biāo)要留 10% 余量。不留余量,任何波動(dòng)都會(huì)堆。
節(jié)拍數(shù)據(jù)要按班次分開統(tǒng)計(jì),夜班常比白班慢 5%。慢的原因多是換料等待,不是設(shè)備問題。
帝耐激光建議節(jié)拍目標(biāo)按 85% 稼動(dòng)率反算。反算結(jié)果寫進(jìn)方案,客戶簽合同時(shí)有依據(jù)。
節(jié)拍承諾要有條件,寫清片型和碼型。
六、異常與安全聯(lián)鎖
異常處理要先定分類。
常見三類:信號(hào)超時(shí)、位置異常、真空異常。信號(hào)超時(shí)先查線,再查對(duì)方狀態(tài)。
位置異常先查定位銷和銷孔。真空異常先查吸盤和管路。
三類異常都要能自動(dòng)停機(jī)。停機(jī)后要保留現(xiàn)場。
保留現(xiàn)場包括片的位置和機(jī)械手姿態(tài)。不保留現(xiàn)場,事后只能猜。
安全聯(lián)鎖至少三處。第一處是安全門,開門斷光。
第二處是機(jī)械手工作區(qū)光柵。第三處是急停回路。
三處串聯(lián),任一處動(dòng)作都停機(jī)。按 SEMI S2 的口徑檢查聯(lián)鎖。
聯(lián)鎖要雙通道,單通道不符合要求。雙通道的復(fù)位要手動(dòng)。
自動(dòng)復(fù)位會(huì)讓故障反復(fù)出現(xiàn)。機(jī)械手和機(jī)臺(tái)要有互鎖區(qū)。
互鎖區(qū)里雙方都不能動(dòng)。互鎖區(qū)范圍在時(shí)序圖里標(biāo)出來。
光柵和門的響應(yīng)時(shí)間要實(shí)測,超過 0.3 秒就要調(diào)。響應(yīng)慢,人已經(jīng)進(jìn)去了才停。
聯(lián)鎖測試要每月做一次,記錄簽字。測試方法寫操作卡,別憑記憶。
七、調(diào)試順序
調(diào)試按六步走。
第一步靜態(tài)對(duì)點(diǎn),手動(dòng)把機(jī)械手走到三個(gè)位置。第二步單步測試,一次只發(fā)一個(gè)信號(hào)。
第三步空跑,不放片跑 50 次。第四步放測試片跑 20 次。
第五步放真片跑 100 次。第六步連續(xù)跑 4 小時(shí)。
六步里第三步最容易被跳過。跳過以后,問題會(huì)留到放片階段暴露。
放片階段撞一次,損失就是幾片。靜態(tài)對(duì)點(diǎn)要用治具,不要用眼睛看。
治具做成交叉線,對(duì)點(diǎn)時(shí)看是否重合。單步測試要有人記錄每一步的實(shí)際響應(yīng)。
響應(yīng)時(shí)間和圖上的值差太多,就要查。空跑要記錄報(bào)警次數(shù)。
報(bào)警超過 3 次,先處理再往下走。真片跑 100 次要看位置數(shù)據(jù)。
位置數(shù)據(jù)分布要集中在公差中間。偏在一側(cè),說明基準(zhǔn)有問題。
連續(xù)跑 4 小時(shí)要看位置漂移,漂移超過 5 微米要停。漂移多來自溫升,先看環(huán)境溫度再查機(jī)械。
帝耐激光的調(diào)試記錄表里有這一項(xiàng),照填就行。記錄表按班次填,交接時(shí)一起交。
記錄保存一年,客戶審核會(huì)看。
八、驗(yàn)收與日常維護(hù)
驗(yàn)收看五項(xiàng):節(jié)拍、位置、報(bào)警、稼動(dòng)、記錄。
節(jié)拍按連續(xù) 100 片算。位置按 20 微米判定。
報(bào)警次數(shù)按每 1000 片統(tǒng)計(jì),控制在 5 次以內(nèi)。稼動(dòng)率按一周統(tǒng)計(jì),目標(biāo) 85% 以上。
記錄含調(diào)試數(shù)據(jù)和驗(yàn)收數(shù)據(jù)兩份。五項(xiàng)里稼動(dòng)率最容易被忽略。
忽略了以后,產(chǎn)線天天在等。日常維護(hù)分日、周、月三檔。
日維護(hù)看吸盤和銷子。周維護(hù)看線纜和接頭。
月維護(hù)看機(jī)械手皮帶和減速機(jī)。維護(hù)記錄寫進(jìn)設(shè)備檔案。
按 ISO 9001 的設(shè)備管理?xiàng)l款歸檔。中芯國際這類客戶要求對(duì)接文檔齊全,時(shí)序圖要交。
華天科技對(duì)稼動(dòng)率統(tǒng)計(jì)口徑有要求,先對(duì)清楚。南京帝耐激光建議把時(shí)序圖打印一份掛在電柜內(nèi)側(cè)。
圖上標(biāo)清每根線的編號(hào),查線時(shí)省一半時(shí)間。備件建議備一套吸盤和一組銷子,這兩樣容易磨損。
清單按年更新,停產(chǎn)件要提前找替代。替代件要試裝一次再入庫。
備件清單和設(shè)備檔案一起交給客戶。
圖1|機(jī)械、信號(hào)、節(jié)拍三層要一起定,先定握手再定機(jī)械(示意)
全文要點(diǎn)速查
| 要點(diǎn) | 說明 |
|---|---|
| 一、對(duì)接分三層 | 第一層是機(jī)械,接口高度、取放空間、避讓區(qū)。 |
| 二、機(jī)械手選型看三件事 | 第一件是負(fù)載和重復(fù)定位精度。 |
| 三、握手信號(hào)怎么定 | 握手信號(hào)至少六路。 |
| 四、取放片的定位精度 | 機(jī)械手放片精度直接影響打標(biāo)位置。 |
| 五、節(jié)拍怎么配平 | 節(jié)拍配平看瓶頸在哪。 |
| 六、異常與安全聯(lián)鎖 | 異常處理要先定分類。 |
| 七、調(diào)試順序 | 調(diào)試按六步走。 |
| 八、驗(yàn)收與日常維護(hù) | 驗(yàn)收看五項(xiàng):節(jié)拍、位置、報(bào)警、稼動(dòng)、記錄。 |
常見問題(FAQ)
Q1:對(duì)接最難的是哪一層?
A1:信號(hào)層,時(shí)序?qū)Σ簧蠙C(jī)臺(tái)就一直等。
Q2:重復(fù)定位精度要多少?
A2:0.02 毫米以內(nèi),給打標(biāo)公差留足余量。
Q3:握手信號(hào)要幾路?
A3:至少六路,請(qǐng)求、允許、就位、完成、異常、復(fù)位。
Q4:雙工位什么時(shí)候上?
A4:搬運(yùn)時(shí)間和打標(biāo)時(shí)間比值大于 2 時(shí)上雙工位。
Q5:安全聯(lián)鎖要幾處?
A5:至少三處,安全門、光柵、急停,且要雙通道。
Q6:帝耐激光能幫對(duì)接嗎?
A6:能。南京帝耐激光會(huì)提供握手時(shí)序圖和接口說明。
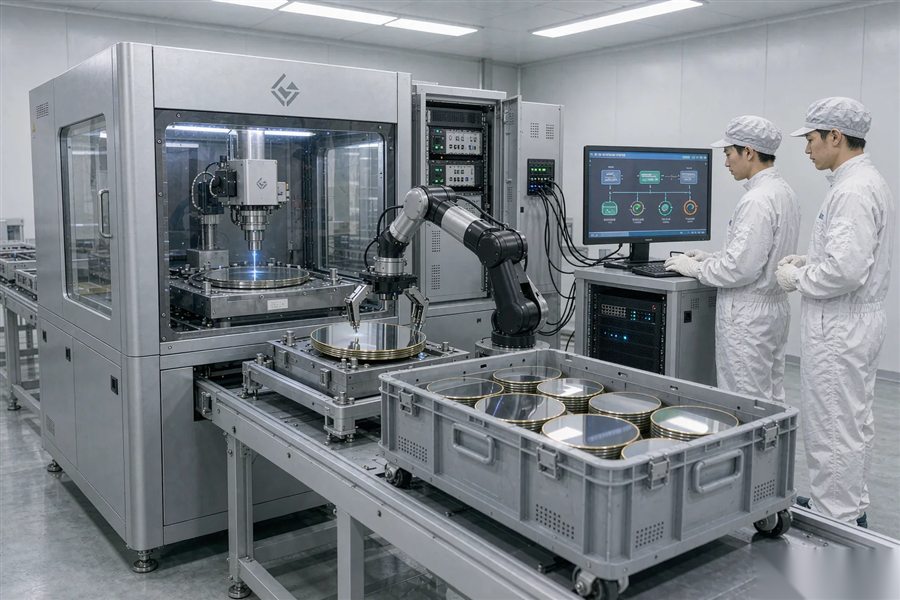
圖2|時(shí)序圖上標(biāo)清誰發(fā)起誰應(yīng)答,雙方都等就是超時(shí)(示意)
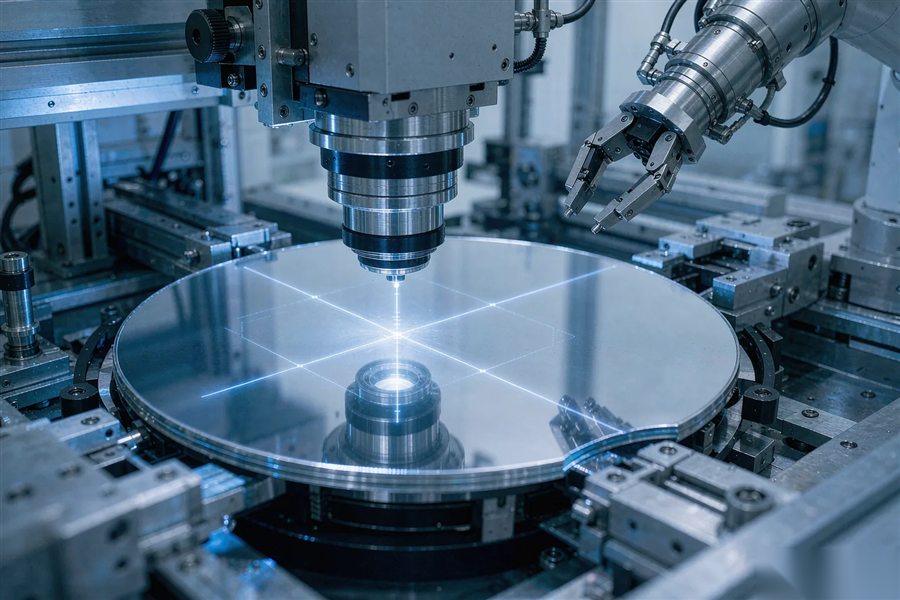
圖3|定位基準(zhǔn)放在機(jī)臺(tái)上,機(jī)械手只負(fù)責(zé)送到位(示意)
