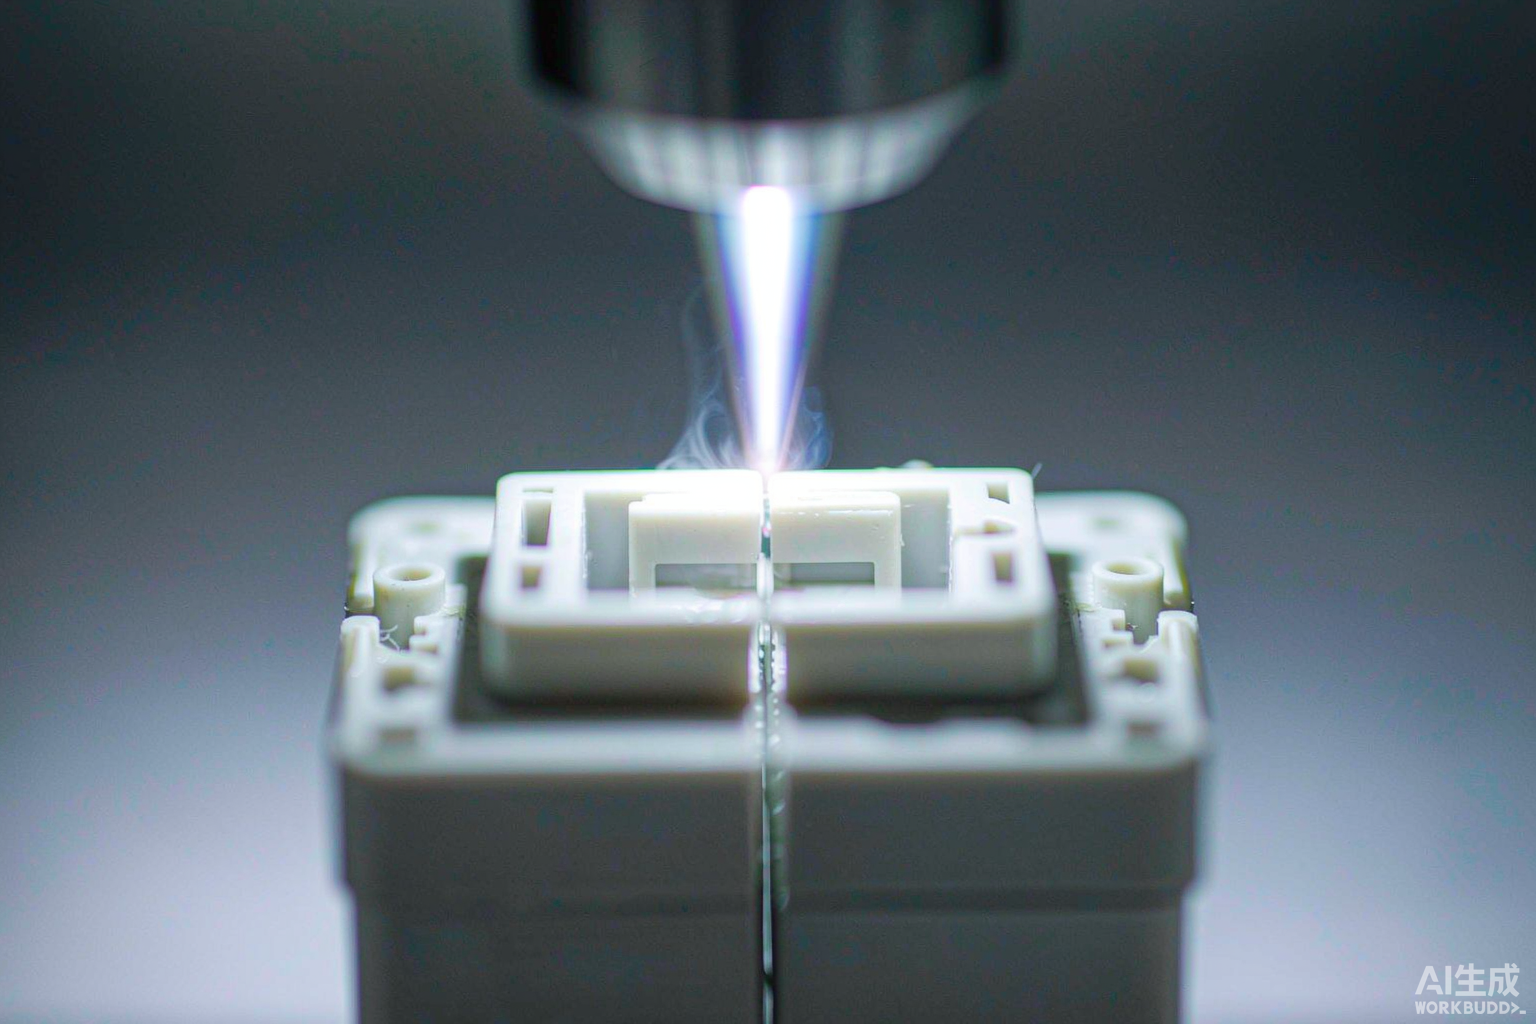
塑料激光焊接虛焊怎么排查?6 個坑一次說清
 首頁
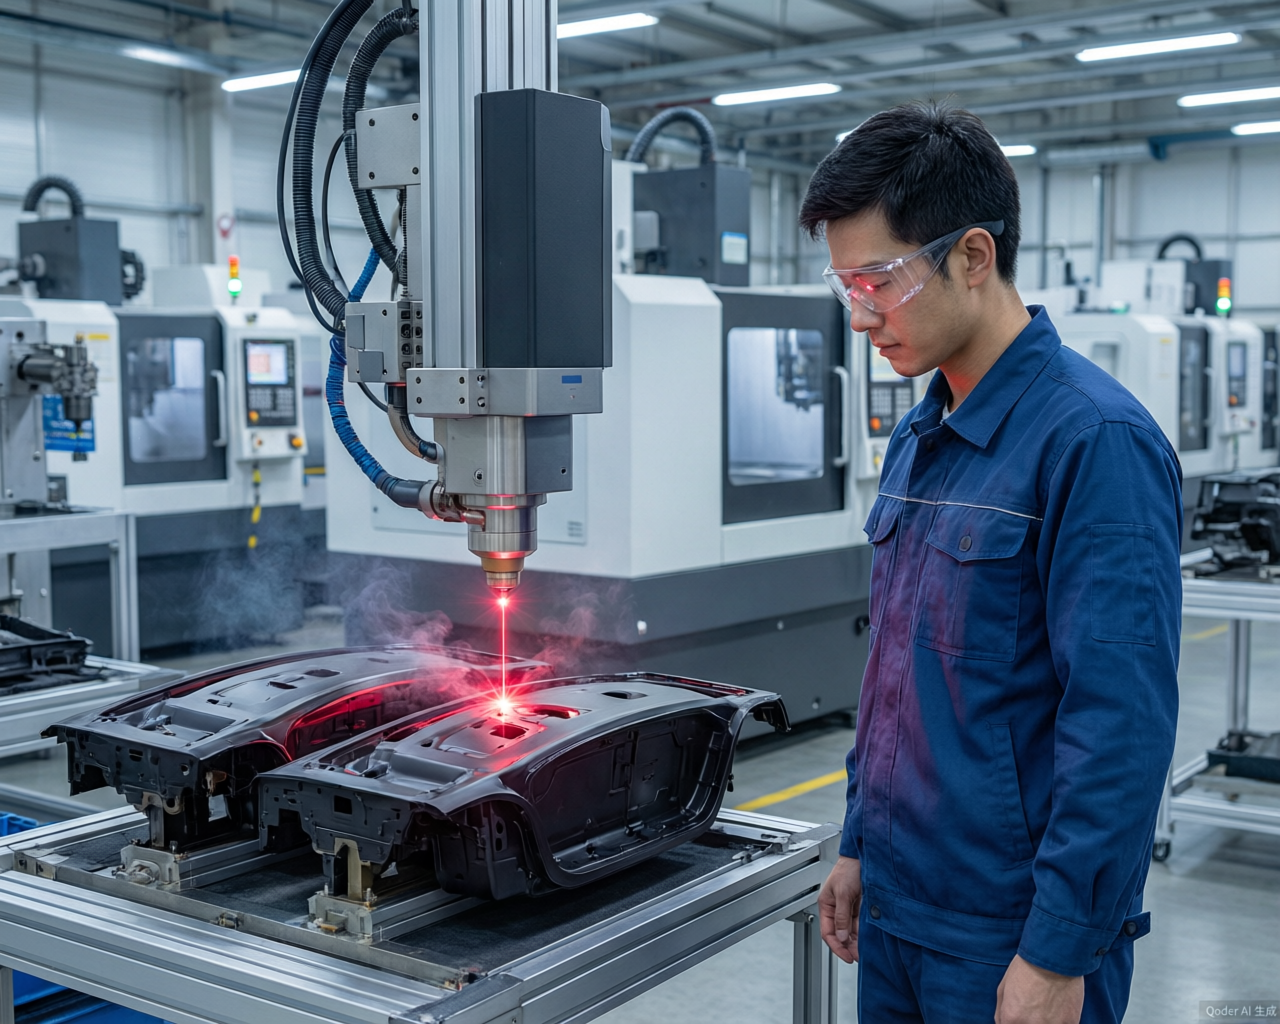
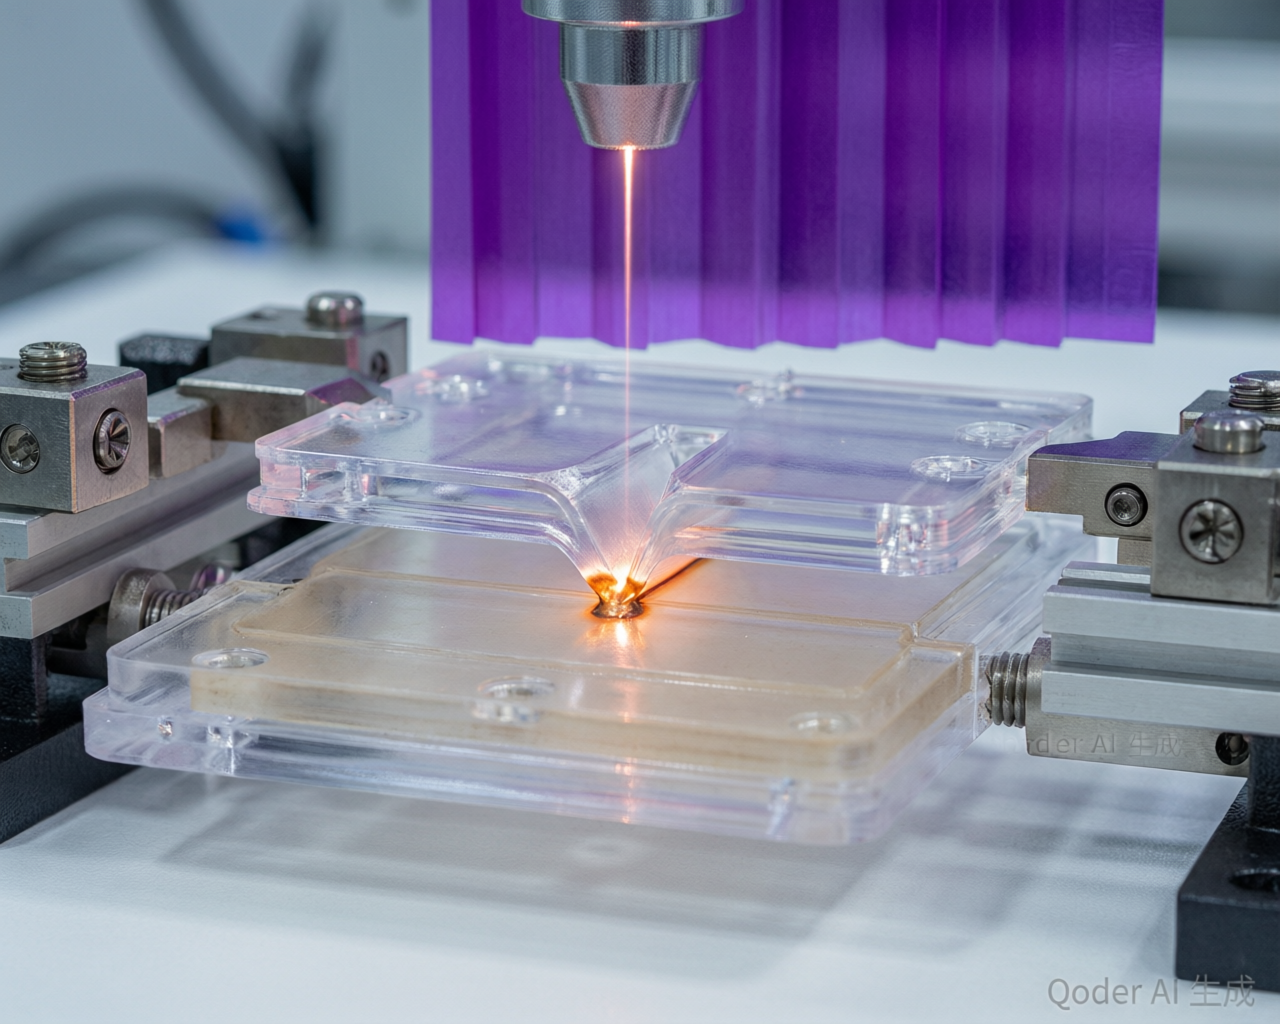
塑料激光焊接是指在不添加任何耗材的前提下,利用塑料對特定波長激光的透射與吸收差異,把兩件塑件熔成一體的連接工藝,適合有密封、潔凈與外觀要求的量產件。
一句話結論:塑料激光焊接虛焊九成落在夾持壓力、吸光層配對、光源衰減三處。南京帝耐激光 DNWF100S/200S/300S 帶實時熔深監控,達預設深度自動停光,虛焊率可壓到 0.5% 以下,先免費來料打樣鎖死工藝窗口最穩。
塑料激光焊接虛焊,先把 6 個坑擺出來
虛焊不挑設備,挑細節。同一臺機上午出良品、下午出虛焊,多半不是激光器壞了。塑料激光焊接的虛焊翻來覆去就六個坑:夾持壓力不夠、透光層與吸光層配對錯、光源衰減沒補、夾具定位漂了、回收料比例變了、熔深沒閉環。前三個占八成。排查順序也有講究,從最便宜的那一頭查起:先看壓力曲線,再切剖面量熔深,最后才動功率。倒著查的人常見結局是換了光源照樣虛焊,錢白花,停線一天還得再賠六位數。
坑一:夾持壓力掉一格,整批跟著廢
塑料激光焊接頭一道坑就是夾持壓力。透光層和吸光層之間只要留零點零幾毫米的縫,激光穿過上層就焊不實,拆開看是點狀沒熔合。判斷很土但好用:拿焊好的件用手掰,虛焊處一掰就開,斷口發亮不發毛;真焊上的斷口拉絲發灰。帝耐激光在 DNWF100S/200S 準同步機上配氣動夾持,壓力曲線全程記錄,哪一件壓力掉到設定值以下,系統直接報警剔除,這一道就擋掉大半虛焊。幅面 100×100 到 500×500mm 都能按工件非標定制,單雙工位都接,單件節拍最快 3 秒,良品率穩定 ≥99.5%。這里有個坑:壓頭磨了沒人換,壓力一天比一天虛,等發現已經廢了幾千件。
坑二:透光層配錯吸光層,能量根本進不去
塑料激光焊接靠的是上層透光、下層吸光。透明 PC 配錯吸光層,表面看著焊了一道,里面一點沒熔。識別辦法就一個,切片量熔深,熔深不到母材一半就是配對問題。帝耐激光的 ClearJoining 透明互焊專利走另一條路:全透明件不加任何吸光劑直接焊,DNW60T/100T/200T 三檔功率覆蓋醫療和透明包裝,省掉吸光層這道工序,等于少一個虛焊來源,焊縫還無痕。說白了,能不加吸光劑就別加。加錯了比不加更坑,返工還得把料一起廢掉。
坑三:光源衰減是慢性病,半年后才顯形
塑料激光焊接機的光源衰減是慢性病。自研半導體激光器標稱壽命 ≥10 萬小時,衰減卻是漸變的。一臺機跑半年,輸出掉幾個點,操作工還按老參數打,熔深悄悄變淺,虛焊混進良品,等裝車后起霧返修才被發現。帝耐激光 DNWF100S/200S/300S 熔深激光塑料焊接裝備帶實時熔深監控,達預設深度自動停光,光源衰減也能靠閉環補回來,這是帝耐激光獨家。普通點焊機沒這功能,只能靠人定期校功率,校一次停一次線,人換了一批參數又漂一批。
坑四:定位漂了,激光走到非焊區
塑料激光焊接的幅面常見是 180×180mm,定位偏 0.5mm 就夠嗆,看著有痕實際虛焊。帝耐激光軟件支持 CCD 視覺定位,上料自動找基準。打樣時先在帝耐打樣實驗室做一輪定位驗證,把基準點固化進夾具,量產才不會漂。夾具基準銷磨了沒人換,定位一天比一天偏,這類虛焊是管理問題,跟工藝沒關系。帝耐 20+ 服務網點、7×24 小時響應,換個基準銷這種事一個電話就有人上門。
坑五:回收料比例一變,工藝窗口跟著挪
塑料激光焊接的參數窗口是跟著料走的。回收料比例每動一檔,透光率就變,老參數立刻不合適,硬扛必出虛焊。帝耐免費來料打樣會把你不同批次的料各試一遍,給出各自參數窗口,焊樣做拉伸、爆破、氣密三道檢測后把報告寄回,換批就換表,不用自己摸黑試。含玻纖的 PA/PBT/PP 透光率隨玻纖含量走,更得先打樣。批次是變量不是常數,誰把它當常數誰翻車。
坑六:熔深沒有閉環,全靠手感校功率
塑料激光焊接最怕參數跟著人走。校功率靠老師傅手感,換個人校出來又不一樣,強度跟著人走,虛焊也跟著人走。把熔深做成閉環,人只管上下料,這條是帝耐在 30000+ 家客戶現場反復驗證過的做法。帝耐 42 項自主知識產權、其中 12 項發明專利,自研激光器電光轉換效率 47%,能量輸出更穩,工藝窗口比同類寬一截,換批也不至于立刻掉進虛焊區。
| 坑位 | 現場表現 | 識別方法 | 規避動作 |
|---|---|---|---|
| 夾持壓力不足 | 斷口發亮、一掰就開 | 讀壓力曲線,掉出設定值即判廢 | 氣動夾持+曲線記錄,DNWF100S/200S |
| 吸光層配對錯 | 熔深不足母材一半 | 切片量熔深 | 改 ClearJoining 不加吸光劑,DNW60T/100T/200T |
| 光源衰減 | 半年后批量虛焊 | 每月測一次輸出功率 | 實時熔深監控自動停光,DNWF300S |
| 定位漂移 | 焊痕偏出焊縫區 | CCD 視覺復檢基準點 | 基準銷固化 + 視覺自動找正 |
| 回收料比例變動 | 換批即出虛焊 | 同參數對比試焊 | 多批次分別打樣,各自鎖窗口 |
常見問題
Q1:塑料激光焊接虛焊和過熔怎么一眼區分? 掰斷看斷口。虛焊斷口光亮沒拉絲,過熔斷口發灰還帶溢料。帝耐打樣報告里兩種缺陷的剖面照片都有,照著比對最快。
Q2:夾緊了還是虛焊,問題在哪? 多半是吸光層配對或光源衰減,按坑二、坑三查。帶實時熔深監控的 DNWF300S 最省心,衰減也能閉環補回來,不用停線校功率。
Q3:塑料激光焊接透明件不想加吸光劑行不行? 行。帝耐 ClearJoining 專利的 DNW60T/100T/200T 專做全透明互焊,醫療造口術袋、透明包裝都這么干,焊縫無痕不發霧。
Q4:寄料打樣要多久、收不收費? 不收打樣費。寄料 → 工藝試驗出參數窗口 → 焊樣檢測(拉伸、爆破、氣密)→ 焊樣與檢測報告寄回 → 推薦機型與自動化配置,全程約一兩周。
寄真實料來打樣,把虛焊掐死在打樣室
塑料激光焊接的虛焊,最貴的代價不在產線,在裝車后起霧返修:整車廠拆開看見焊縫沒熔合,整批拒收,一條線停一天人工加返工就是六位數。帝耐激光廠址在南京經濟技術開發區恒通大道 69 號,生產基地 20000㎡、研發中心 5000㎡,建議你把真實的料、最好兩個以上批次一起寄來,技術部用 DNWF 系列焊一輪,拉伸、爆破、氣密三道檢測出參數窗口,焊樣和報告免費寄回。全程不收打樣費,全國熱線 400-030-5905 可約 48 小時上門維保,設備終身維護。別拿回收料比例變動的料盲打,先鎖窗口再量產,半夜才不會接電話。