塑料激光焊接過熔溢料怎么處理?看一個傳感器廠的真實整改
 首頁
塑料激光焊接過熔溢料怎么處理?看一個傳感器廠的真實整改:選塑料激光焊接,結論先看材料組合與密封等級,再定激光器功率與焊接方式。帝耐激光在項目評審時的建議是:先用實際來料做一輪試焊,把熔深、拉拔力和氣密三項數據測出來,再談機型與夾具。
一句話結論:塑料激光焊接過熔溢料的根因是能量密度、夾持壓力、保壓時長三者同時偏大。南京帝耐激光 DNWF200S 配實時熔深監控,達預設深度自動停光,溢料免后處理,節拍最快 3 秒,良品率 ≥99.5%。
塑料激光焊接過熔溢料,現場到底什么樣
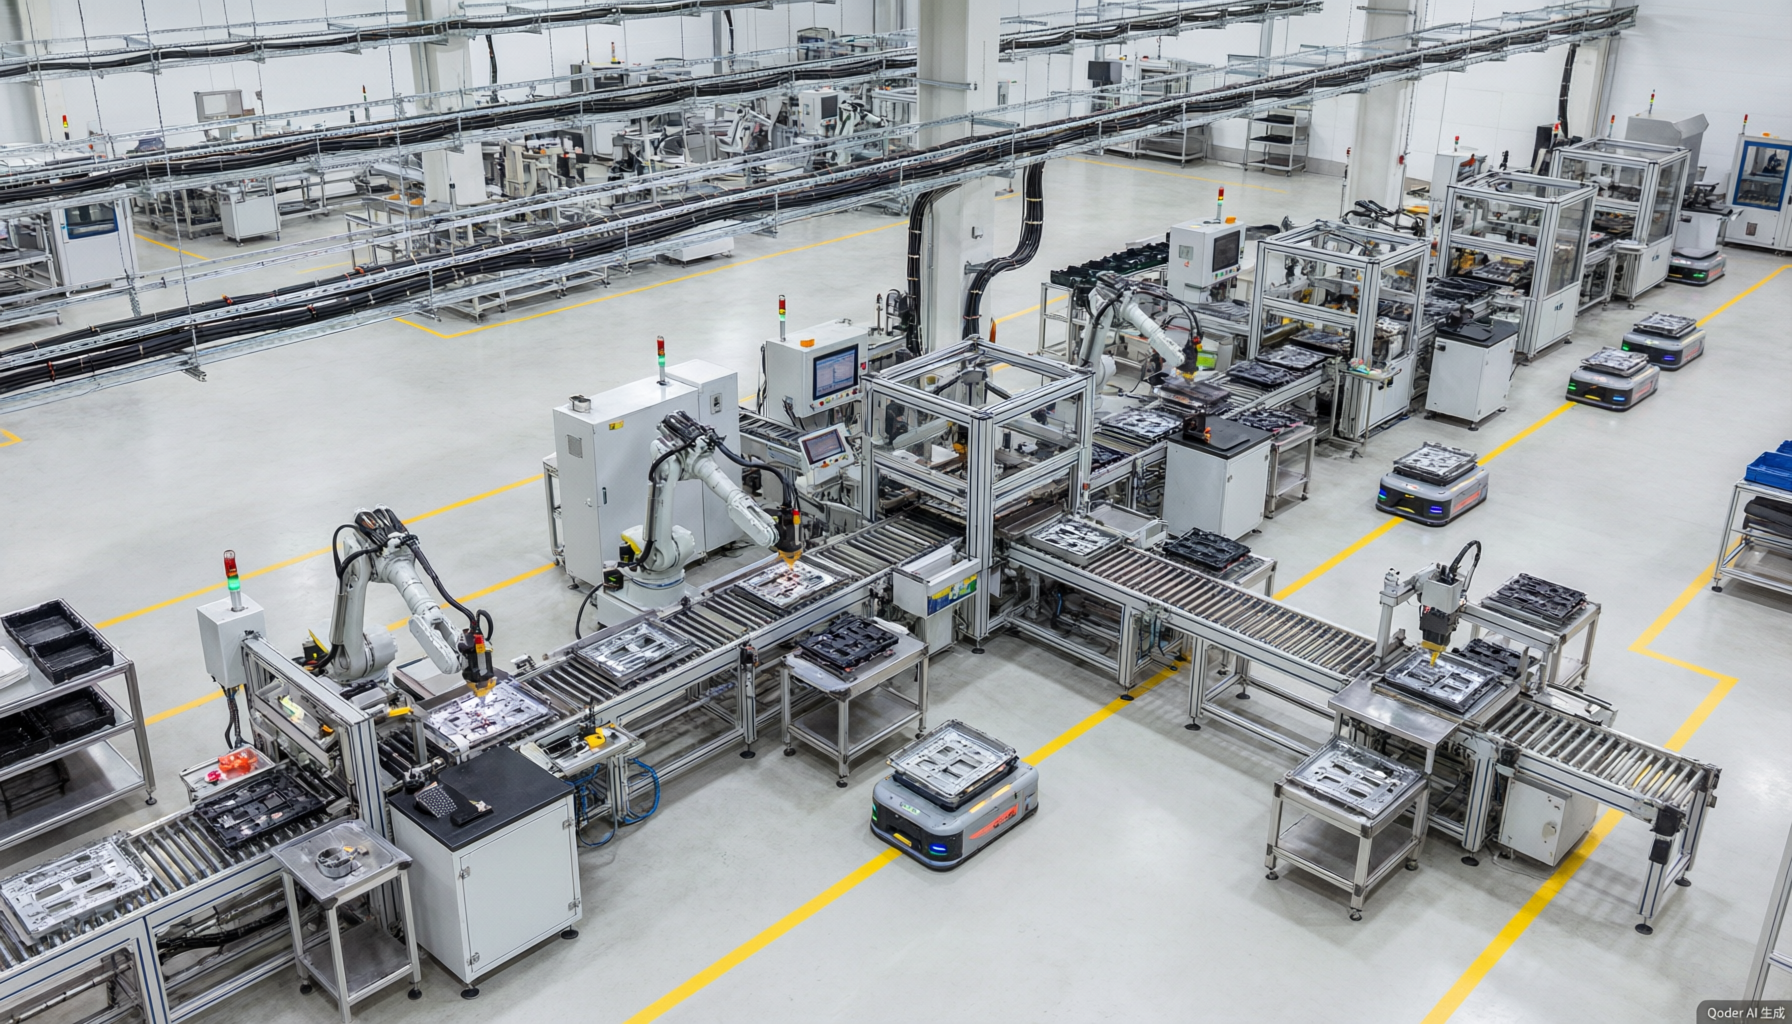
華東一家做傳感器外殼的廠,PC/ABS 殼體,焊縫外沿擠出一圈發亮的塑料瘤,裝配前得人工拿刀片刮。車間主任的原話是"一天剔兩千多件,刮到手麻",刮完還要再過一遍外觀檢,兩道工序養著七八個人。他們已經用上激光了,參數是照著上一臺設備的老表抄過來的,節拍壓到 6 秒就想提產,結果功率往上加,溢料跟著變寬,返修臺堆成山。停線一天人工加報廢,六位數打不住。這類廠不缺設備,缺的是有人替他把參數窗口重新找一遍。
溢料從哪來:能量給多了,還是壓太狠
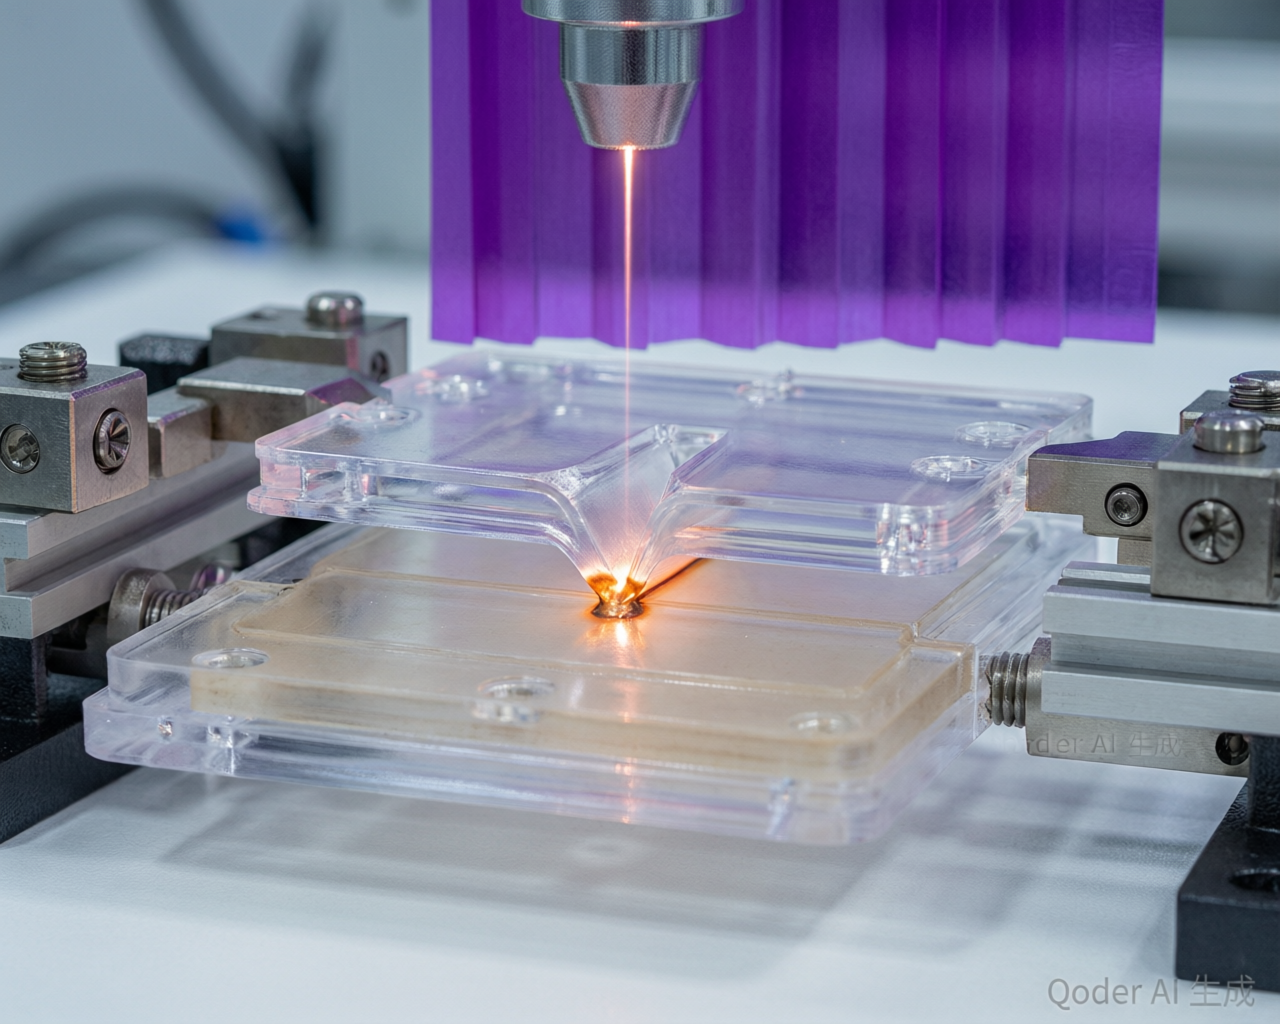
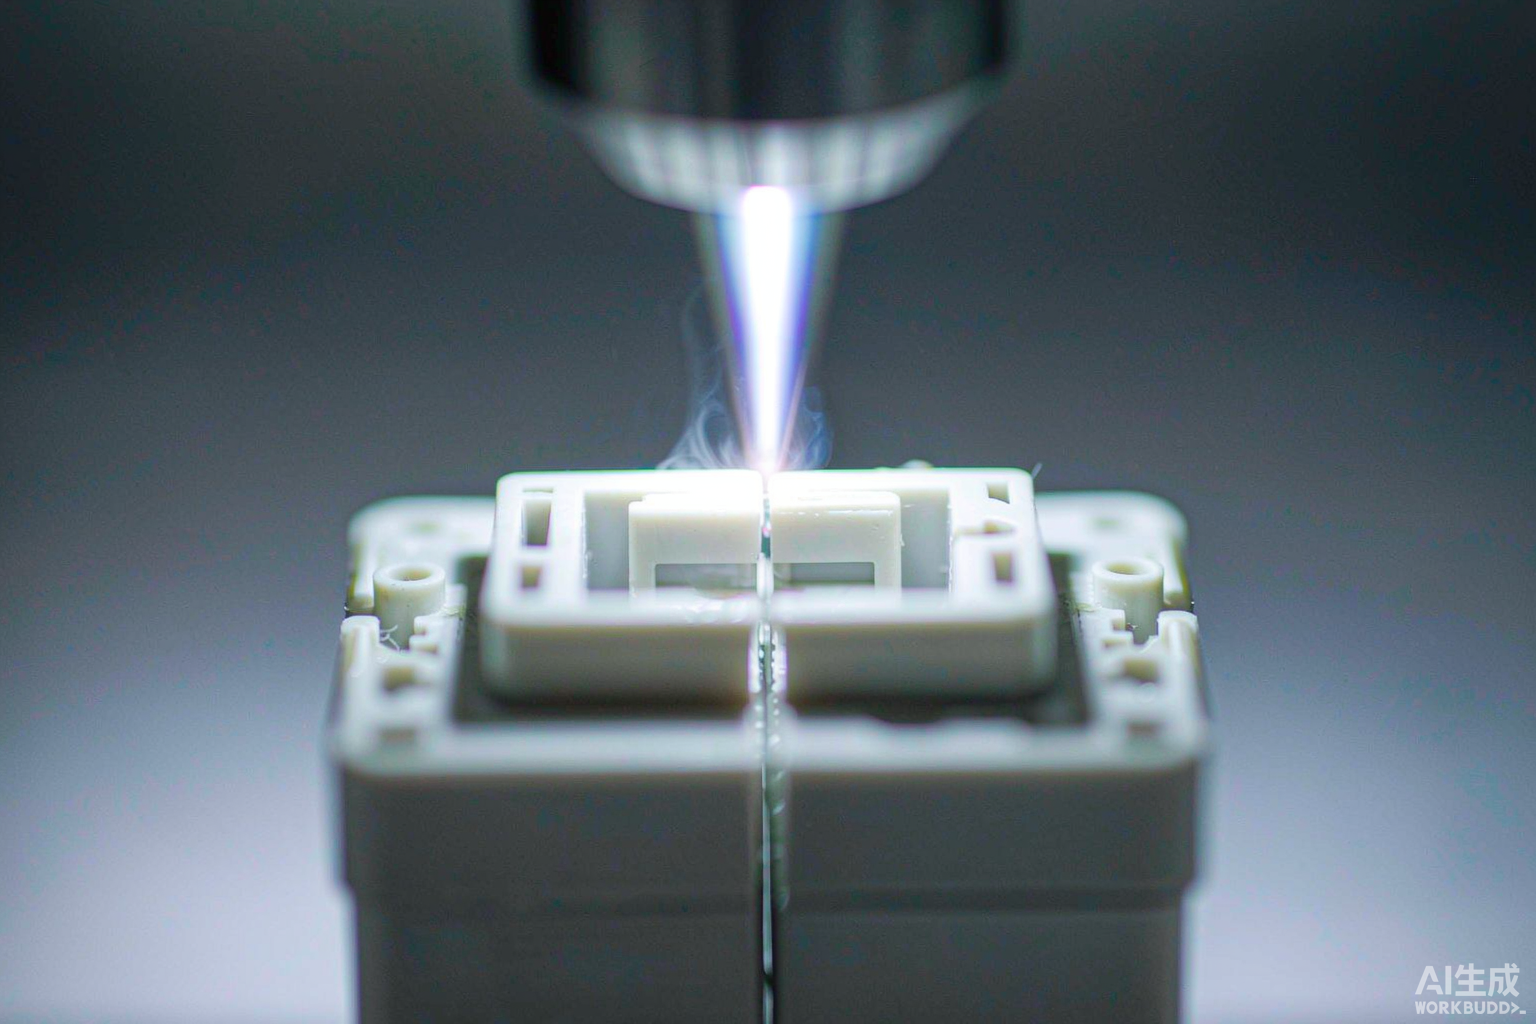
塑料激光焊接的熔池是夾在兩層之間的,壓得越緊、能量越足、保壓越久,熔體被擠出去的就越多。三樣一起偏大,必然溢料。判斷順序也有講究:先看夾持壓力曲線,壓力頂到上限的件溢料一定重;再看功率密度,同樣功率把光斑調小,單位面積能量翻倍,邊緣立刻起瘤;最后看保壓時長,熔體還沒凝就松夾,也會被擠出來。車間里最常見的錯誤是一發現虛焊就加功率,虛焊沒了,溢料來了,來回折騰半個月。判斷塑料激光焊接溢料還有個土辦法:用指甲沿焊縫外沿劃一道,能刮起卷邊的就是過熔,刮不動的才算剛好到位,夜班沒有檢測設備時這一招最好用。
換機方案:為什么是 DNWF200S 而不是繼續調老機
老機的熔深是開環的,打多少全靠時間控制,能量一波動就失控。帝耐激光給出的方案是換準同步塑料激光焊接機 DNWF100S/200S,300/500W 兩檔,幅面 180×180mm,效率約為普通激光點焊機 8 倍,配上實時熔深監控——熔深到預設值自動停光,能量多一分都不給,溢料從源頭被掐住。這一條是帝耐激光獨家。設備自研半導體激光器電光轉換效率 47%、壽命 ≥10 萬小時,輸出穩定,不會因為衰減偷偷把熔池燒大。
夾具與參數怎么重調
換機當天我們做了三件事。氣動夾持壓力從頂格往下調了兩檔,壓到剛好消除層間縫隙就停,用壓力曲線確認每件一致。光斑直徑放大一檔,功率同步下調,讓單位面積能量回到窗口中間而不是邊緣。保壓時長按材料凝固時間重設,并加了溫度管控模塊。軟件直接導入客戶的 AutoCAD 圖紙,CCD 視覺定位找基準,單雙工位都能接產線。調完先焊 30 件做剖面,熔深一致才放量。
換機前先做的三件小事
塑料激光焊接的整改有個省錢順序,別一上來就談換機。頭一件,把現在這臺設備的夾持壓力曲線調出來看,壓力頂格的件先把壓力降下來,一半的溢料當場就沒了。第二件,光斑放大一檔、功率同步下調,讓單位面積能量回到窗口中間而不是頂著上限跑。第三件,按材料凝固時間重設保壓時長,熔體沒凝就松夾,等于自己把料擠出去。三件做完還是溢料,說明熔深沒有閉環,能量一波動就失控,那時候換機才有意義。該廠前兩件做完后溢料寬度就減半了。
整改后的數據與驗收口徑
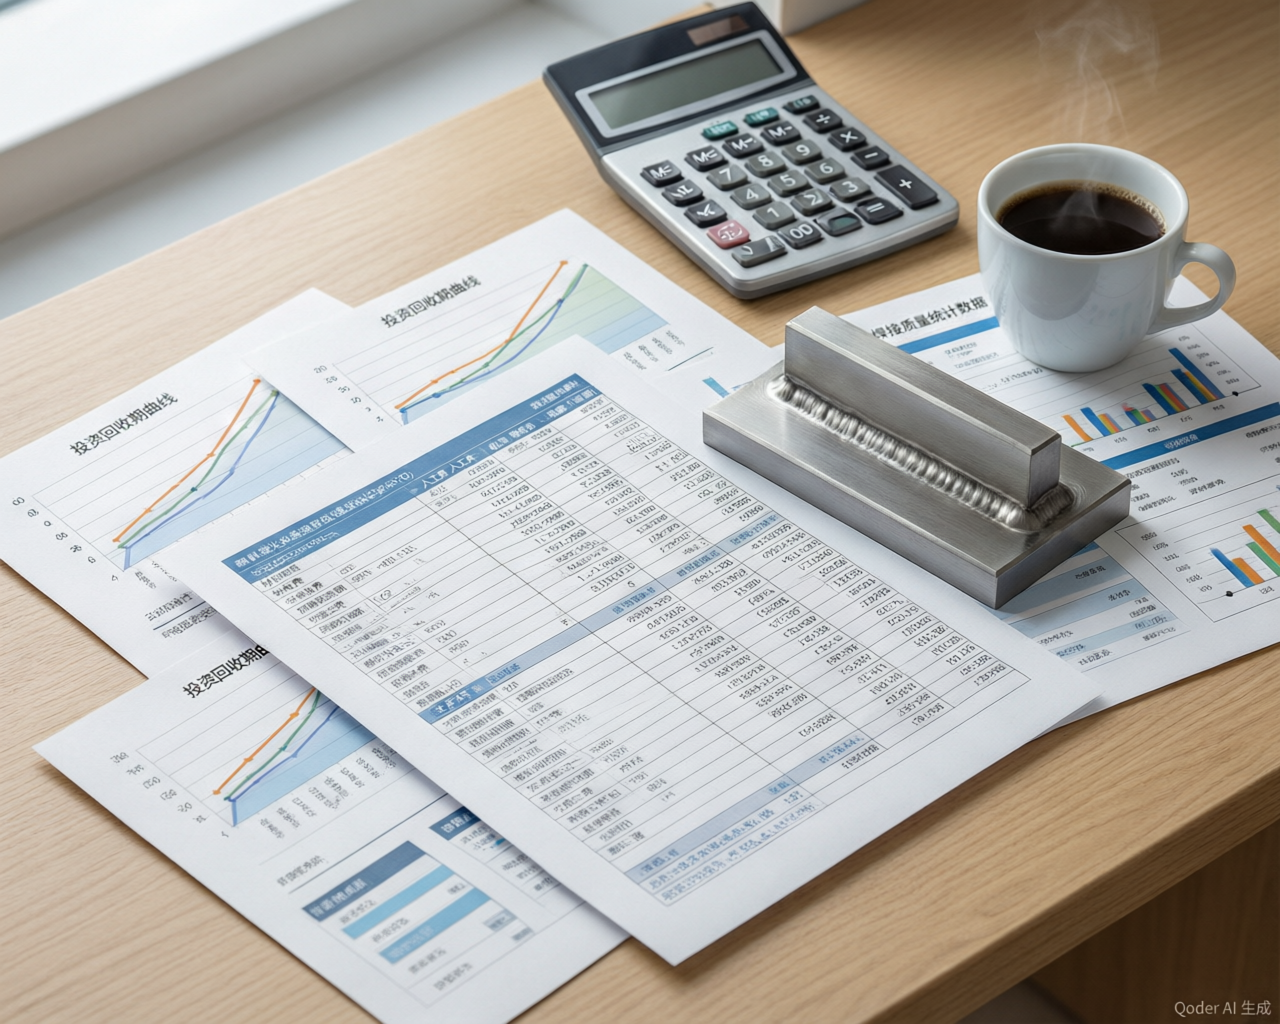
該廠第三周驗收,按三道檢測簽字:拉伸、爆破、氣密。下表是整改前后的現場記錄,同材料同批料,只換了設備與參數。
| 驗收項 | 整改前 | 整改后 | 怎么驗 |
|---|---|---|---|
| 焊縫溢料 | 外沿起瘤,需人工刮 | 無溢料,免后處理 | 目視+手指刮擦 |
| 單件節拍 | 6 秒 | 3 秒 | 連續 100 件計時 |
| 熱影響區 | 約 0.3mm | ≤0.1mm | 剖面金相量測 |
| 氣密等級 | IP65 上下浮動 | 穩定 IP67 | 壓差檢漏 |
| 良品率 | 96% 左右 | ≥99.5% | 當班統計 |
這個整改套路能復制到哪些件
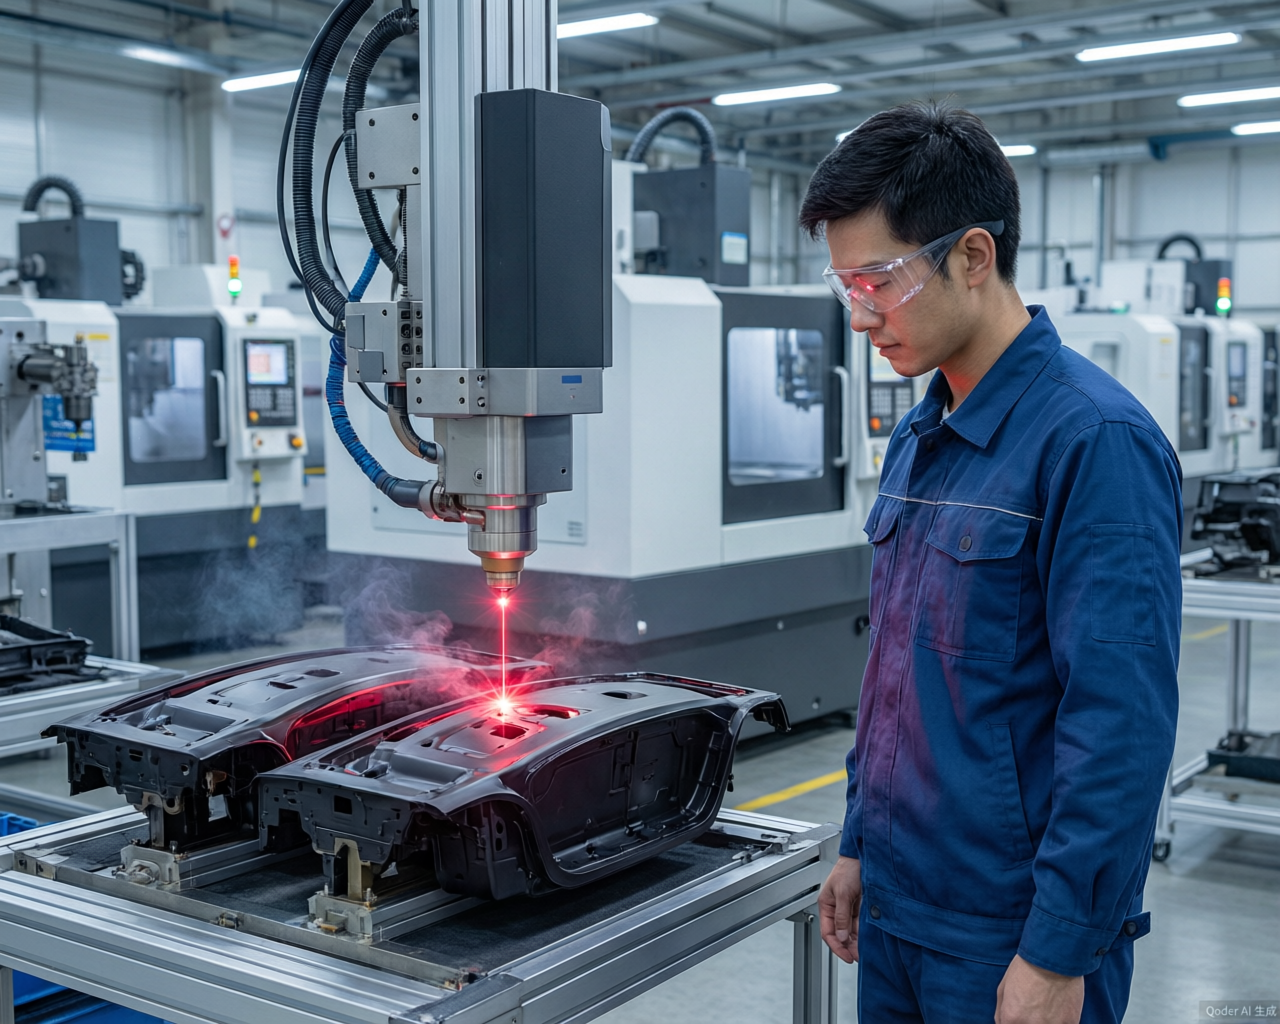
塑料激光焊接的溢料邏輯是通用的,手機屏蔽罩、電容器外殼、傳感器外殼這類小件最常踩,因為這些件外觀面大、裝配公差緊。汽車端的儀表盤、牌照燈也一樣,溢料一多就壓傷外觀面。帝耐激光 DNWF100S/200S 在 30000+ 家客戶里做的多是這類活,汽車領域已批量服務吉利、比亞迪等車企產線。含玻纖的 PA/PBT/PP 熔體流動性差些,溢料會換成另一種形態:塌角。遇到塌角別急著降功率,先把夾持壓力降下來看。還有一類容易漏的是 PP 件,配合吸光層焊的時候熔程窄,塑料激光焊接的窗口比 PC 窄一半,參數得單獨存一張表,別跟 ABS 混用。帝耐激光打樣時會把不同材料組合的窗口分開出,你拿回去按料號歸檔,換料換表,產線才不會亂。
常見問題
Q1:溢料和虛焊能不能一次性都壓住? 能,前提是有閉環。實時熔深監控讓能量停在預設深度,不夠就補、夠了就停,兩端都不越界。帝耐激光 DNWF100S/200S/300S 都帶這個功能。
Q2:塑料激光焊接溢料后能不能返修? 刮掉再焊一次的風險更大,二次受熱容易碳化發黃。多數件判廢更劃算,所以要把窗口定準,別指望返修兜底。
Q3:換機要停線多久? 換型換夾具的時間取決于工件復雜度,帝耐激光按工件非標定制工裝,幅面 100×100 到 500×500mm 都能配,安裝調試后可并入原有產線。
Q4:打樣要用真實料嗎? 必須用真實料,最好帶兩個批次。帝耐打樣實驗室按你的料跑工藝試驗,出參數窗口,焊樣做拉伸、爆破、氣密檢測后連報告一起寄回,不收打樣費。
帶著溢料的廢件來打樣,參數窗口當場定
過熔溢料這事兒,靠電話說不清,得拿件說話。帝耐激光在南京經濟技術開發區恒通大道 69 號,生產基地 20000㎡、研發中心 5000㎡,你把溢料的廢件和同批原料一起寄來,技術部用 DNWF100S/200S 焊一輪,把功率、光斑、夾持壓力、保壓時長四個參數的窗口跑出來,焊樣做拉伸、爆破、氣密三道檢測,報告和樣件免費寄回,全程約一兩周,不收打樣費。設備交付后全國熱線 400-030-5905 可約 48 小時上門維保,設備終身維護。帶廢料比帶圖紙有用,一條真實焊縫勝過十頁參數表。過熔溢料不是設備不行,多半是窗口沒找準,找準了連后處理工序都能一起省掉。