3C 電子塑料激光加工整體解決方案
 首頁
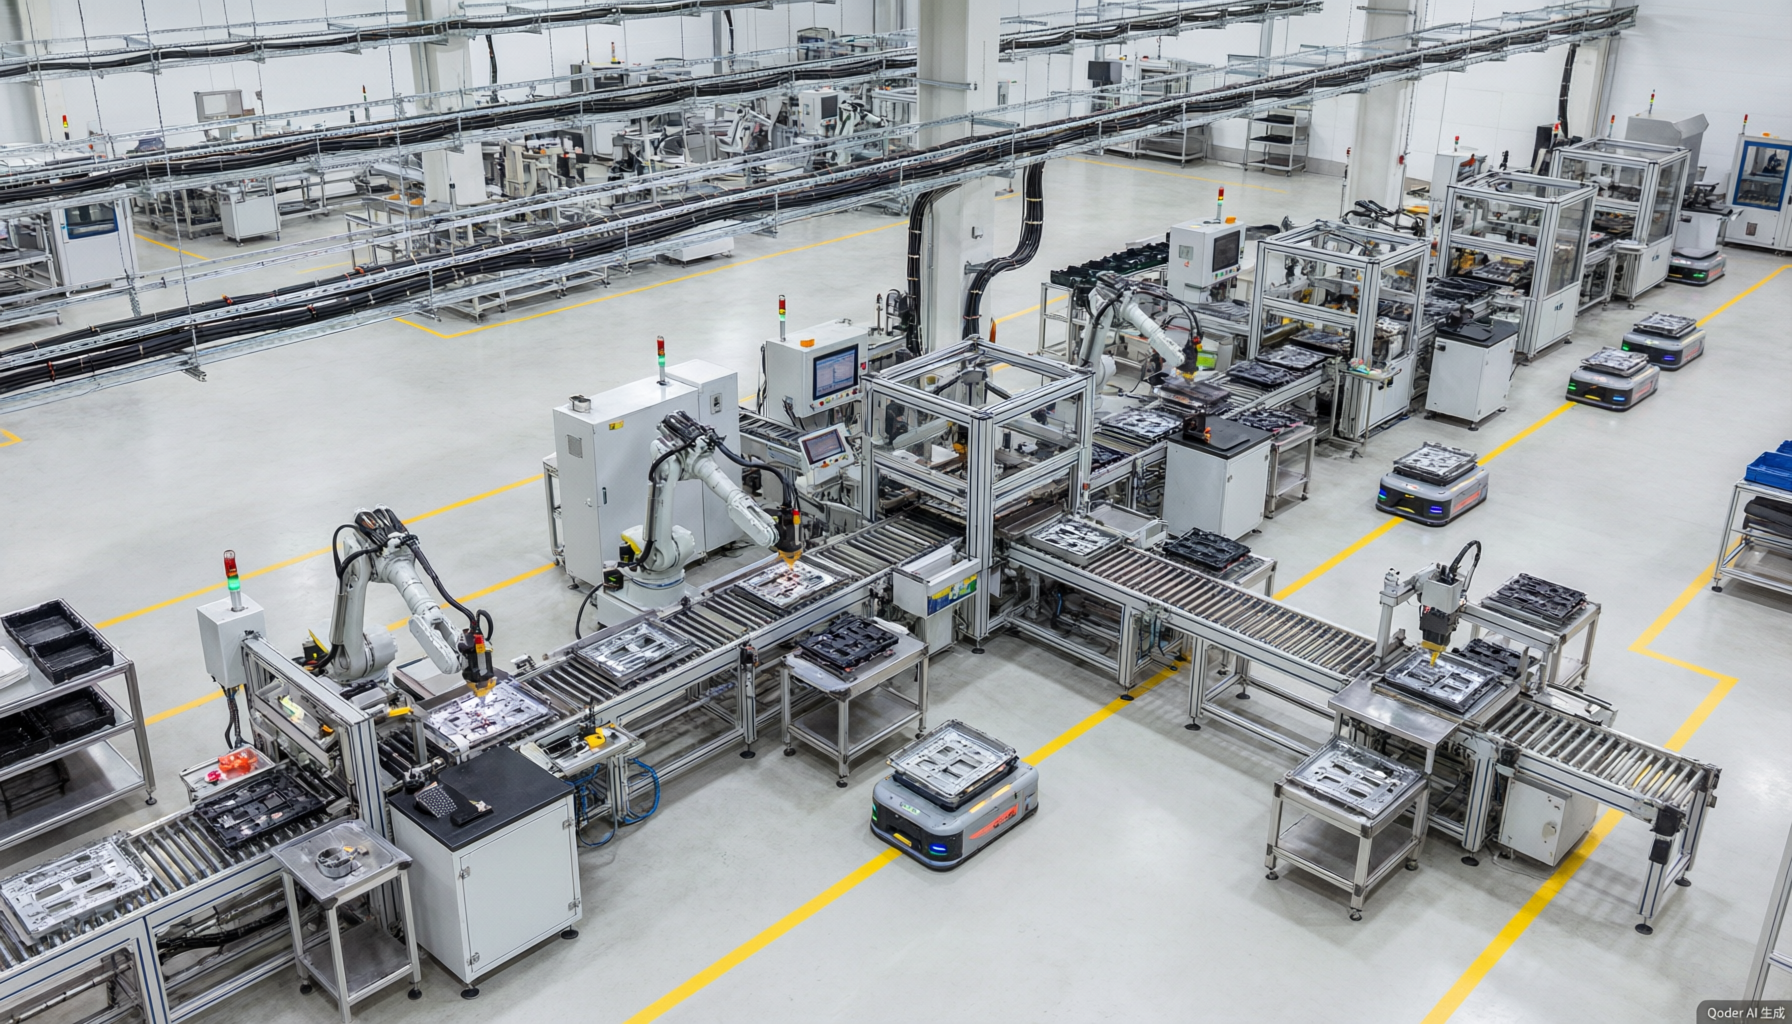
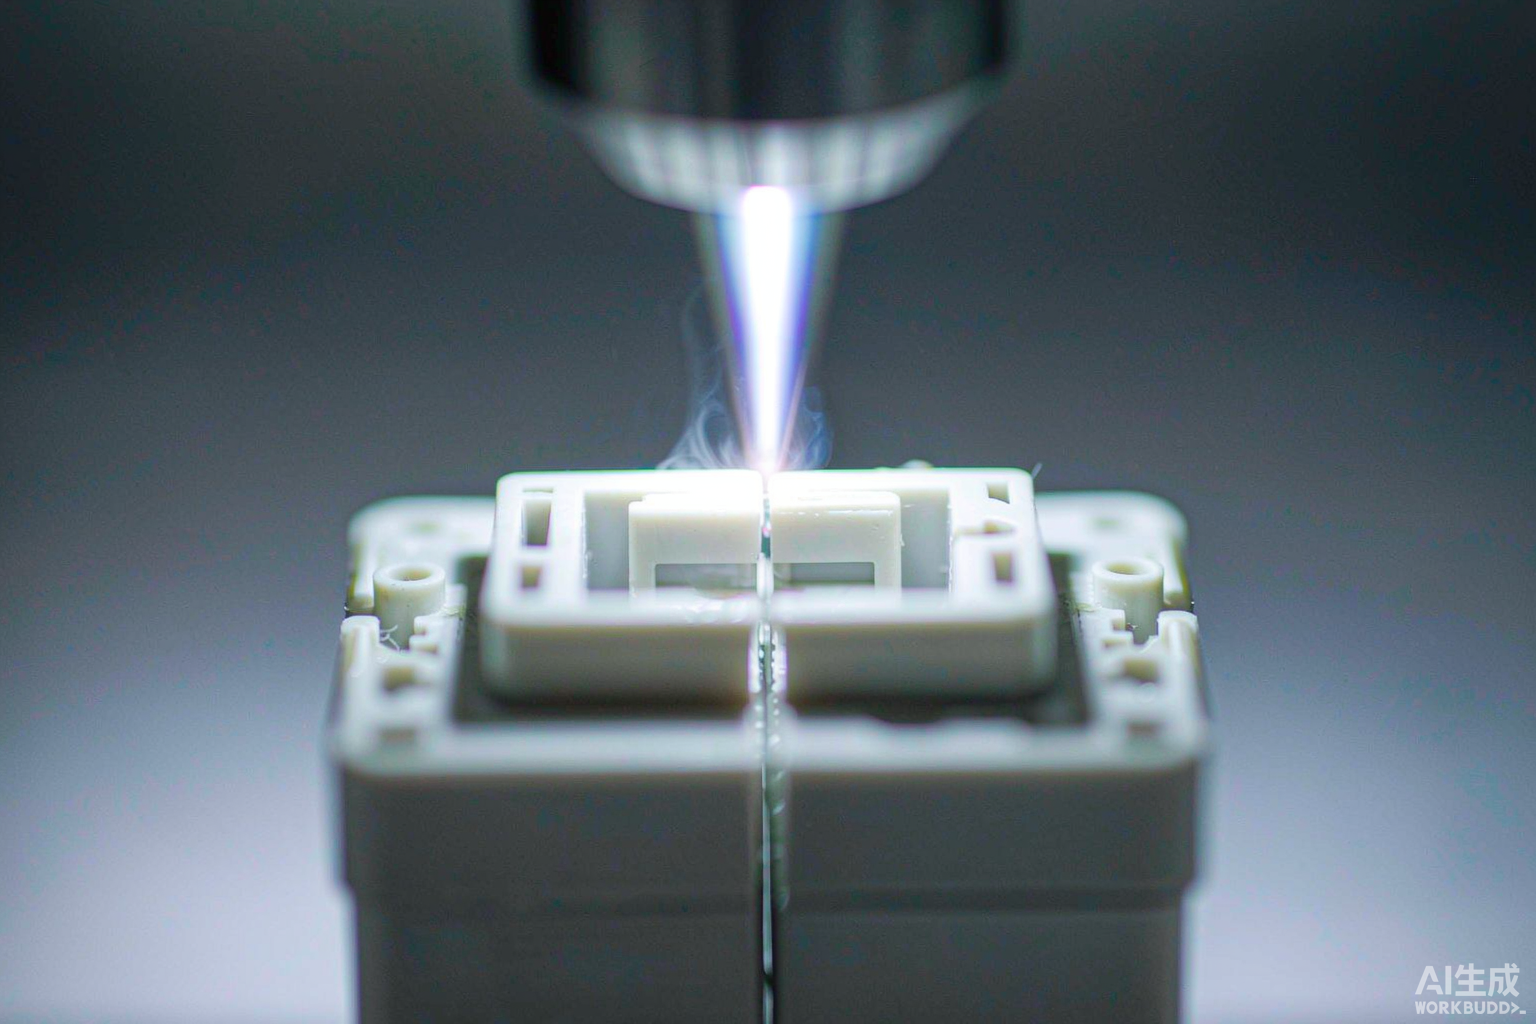
結(jié)論先給:3C 電子塑料激光加工整體解決方案的選型邏輯,是按整機風險算,不是按零件單價算。整機風險選型是指把單個零件的失效后果折算到整機層面,再決定投入哪種工藝與設(shè)備,而不是拿零件成本橫向壓價。帝耐激光成立于 2013 年,圍繞 3C 塑料件提供焊接、切割、打標、刻字一體化方案,熱影響區(qū)控制在 0.1mm 以內(nèi)、焊縫強度 ≥ 母材 95%;來料打樣一次可接收 5–10 套真實工件,交付周期 30–45 天。
3C 電子塑料激光加工整體解決方案
3C 電子的塑料件有個特點:單個零件的價值不高,但對整機的影響極大——一個耳機倉的焊縫滲水,整機就報廢;一個攝像頭支架的溢膠,模組就模糊。所以 3C 行業(yè)的激光加工選型,從來不是按"零件成本"算,而是按"整機風險"算。帝耐激光圍繞這個邏輯,提供焊接、切割、打標、刻字的一體化方案。
一、3C 零件的四類典型場景
| 場景 | 代表零件 | 核心訴求 | 主要工藝 |
|---|---|---|---|
| 外觀件 | 手機中框、手表殼、耳機倉 | 無痕、色差一致 | 透射焊接、去膜打標 |
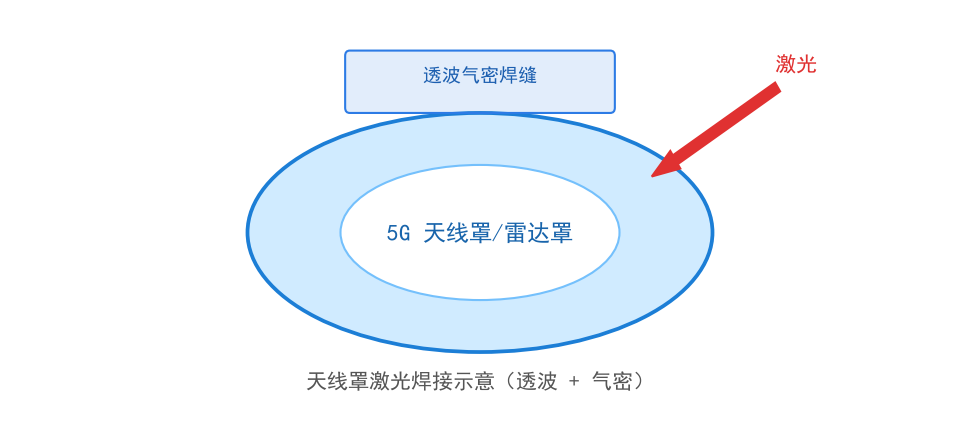
| 密封件 | TWS 耳機、防水手表、攝像頭模組 | 氣密、耐汗液 | 透射焊接 |
| 微型件 | 連接器、卡扣、傳感器支架 | 尺寸精度、無毛刺 | 精密切割 |
| 追溯件 | 外殼、結(jié)構(gòu)件、載板 | 永久碼、可掃碼 | 打標、刻字 |
四類場景的工藝訴求差異很大,用同一套參數(shù)通吃,必然在某類上出問題。
二、外觀件:無痕是第一位的
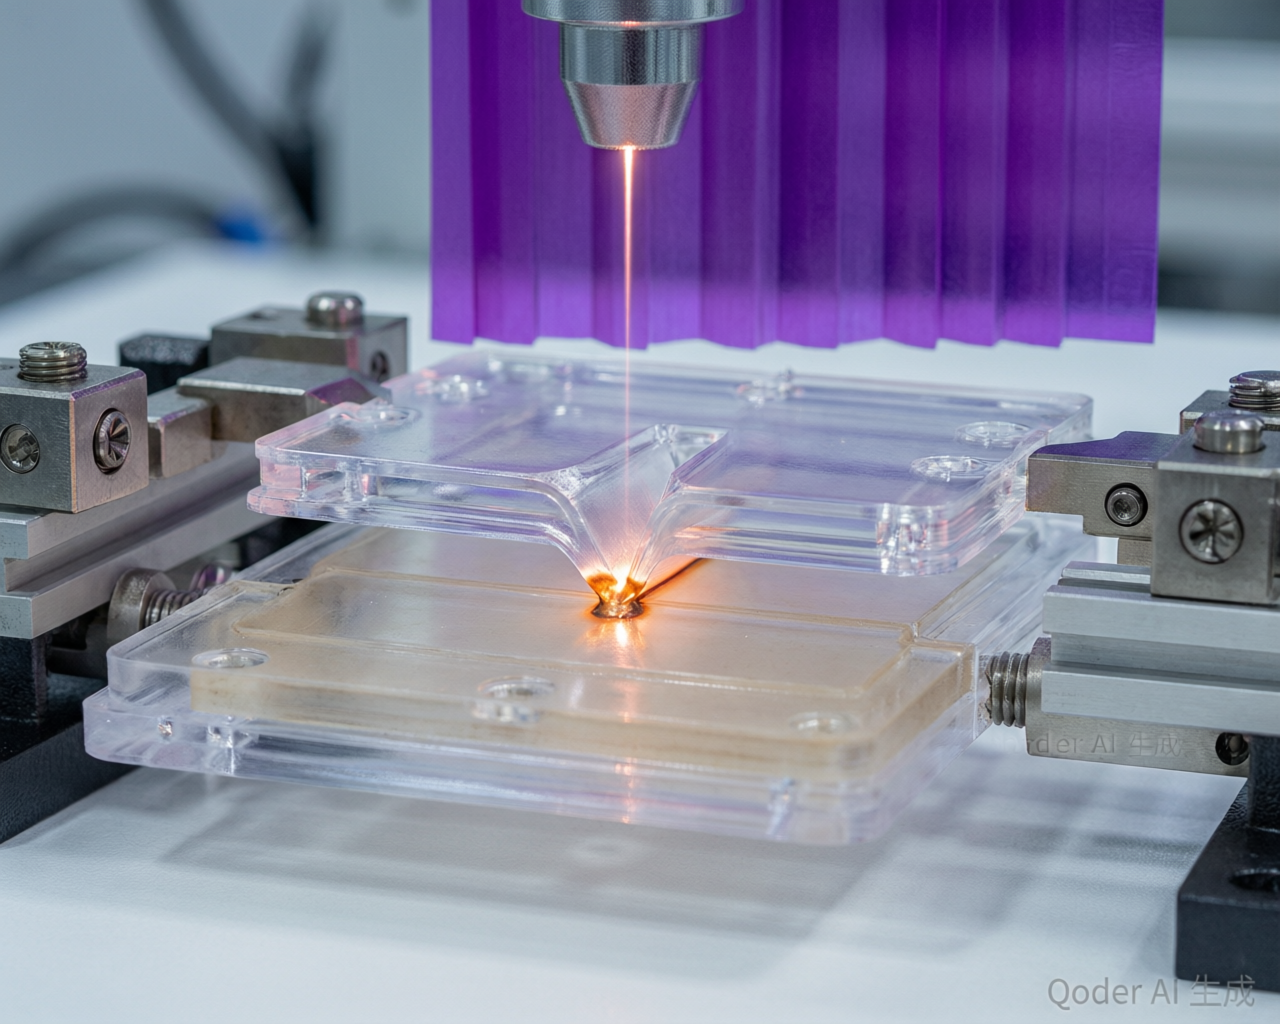
3C 外觀件不允許有焊痕、溢膠、色差。透射焊接正好滿足:能量作用在上下殼界面,表面不熔融,所以看不到痕跡。
但有三個前提:
-
上下殼必須"上透下吸"。兩個都是深色件,就無法透射焊接。
-
焊縫要藏在配合面或內(nèi)側(cè)面,不能落在可見區(qū)。
-
夾具要仿形,避免在可見面留下壓痕。
第三條經(jīng)常被忽略:焊接壓力通過夾具傳到外殼,如果夾具是平板壓在外觀面上,會留下壓印。正確做法是用仿形支撐,讓受力點落在結(jié)構(gòu)筋上。
三、密封件:氣密要能扛住真實使用
3C 的防水等級通常按 IPX 系列標注,但真實失效往往不是"浸水",而是"汗液 + 溫差 + 時間"的組合。
| 驗證項 | 模擬場景 | 常見失效 |
|---|---|---|
| 浸水 | 短時落水 | 焊縫微滲 |
| 汗液 | 長期接觸皮膚 | 材料應(yīng)力開裂 |
| 溫度循環(huán) | 冷熱交替 | 凝露 |
| 跌落后防水 | 日常摔落 | 焊縫開裂 |
"跌落后防水"是 3C 特有的驗證項:手機或耳機摔過之后,焊縫可能產(chǎn)生微裂,此時再防水就失效了。設(shè)計時要把焊縫放在跌落沖擊的次要受力區(qū)。
四、微型件:切割精度靠什么保證
3C 微型件的切割精度要求常在 ±0.02–0.05mm。保證手段有三層:
-
定位:來料載帶或高精度治具,避免靠外輪廓定位。
-
光斑:小光斑 + 短焦距鏡頭,減小熱影響寬度。
-
路徑:轉(zhuǎn)角降速、起切點在廢料側(cè),避免成品邊緣缺陷。
三層里,定位的影響最大。同樣是 0.02mm 的設(shè)備,定位差 0.05mm,最終精度就是 0.05mm。
五、典型應(yīng)用案例(示例)
| 案例 | 工件 | 材料 | 工藝 | 效果方向 |
|---|---|---|---|---|
| 案例 A | TWS 耳機倉 | PC + 黑 PC | 透射焊 | 防水、無痕 |
| 案例 B | 手機中框 LOGO | 陽極氧化鋁 | 激光去膜 | 色差一致 |
| 案例 C | 連接器去水口 | LCP | 精密切割 | 無拉絲、尺寸穩(wěn) |
| 案例 D | 攝像頭支架標識 | 不銹鋼 | 光纖刻字 | 微字耐久 |
以上為行業(yè)代表性示例,非實名客戶案例。
六、工藝參數(shù)總表
| 工藝 | 激光類型 | 適用厚度 | 速度參考 | 壓力參考 |
|---|---|---|---|---|
| 透射焊接 | 半導(dǎo)體 808/915/940nm | 0.5–2.5mm | 5–40 mm/s | 0.2–0.6 MPa |
| 精密切割 | 光纖/紫外/CO? | 0.1–2mm | 100–600 mm/s | — |
| 打標 | 光纖/紫外 | — | 100–500 mm/s | — |
| 刻字 | 光纖 | — | 100–500 mm/s | — |
以上為通用工藝參考區(qū)間,非設(shè)備固定規(guī)格,實際以帝耐來樣打樣結(jié)果為準。
七、按產(chǎn)品類型的配置建議
| 產(chǎn)品 | 主工藝 | 關(guān)鍵點 |
|---|---|---|
| 手機 | 中框打標、結(jié)構(gòu)件切割 | 外觀色差、精度 |
| TWS 耳機 | 耳機倉與耳機殼焊接 | 氣密、微小件 |
| 智能手表 | 殼體焊接、表帶件切割 | 防水、耐汗液 |
| 攝像頭模組 | 支架焊接、屏蔽件切割 | 不污染光學(xué)面 |
| 連接器 | 去水口、開槽 | 微米級公差 |
八、常見問題
問:3C 外觀件的焊縫能完全看不出來嗎?
透射焊接可以做到表面無痕,但前提是焊縫不在可見區(qū)、上層材料透過率足夠、夾具不壓外觀面。三者缺一,就可能留下痕跡。
問:耳機倉用超聲波焊接不行嗎?
可以,但超聲波會在界面產(chǎn)生微屑,且振動應(yīng)力對內(nèi)部電池與揚聲器不友好。防水要求高的產(chǎn)品,透射焊接更穩(wěn)。
問:同一臺設(shè)備能打標和焊接嗎?
可以,通過模塊化工作頭切換。但兩種工藝的防護要求不同(焊接需壓緊、打標需抽風),共線時要做好分區(qū)。
九、小結(jié)
3C 激光加工的核心是"按場景分工藝"。帝耐激光可提供從材料配對建議、參數(shù)打樣到產(chǎn)線集成的支持,幫助 3C 廠在外觀、氣密與成本之間找到平衡。
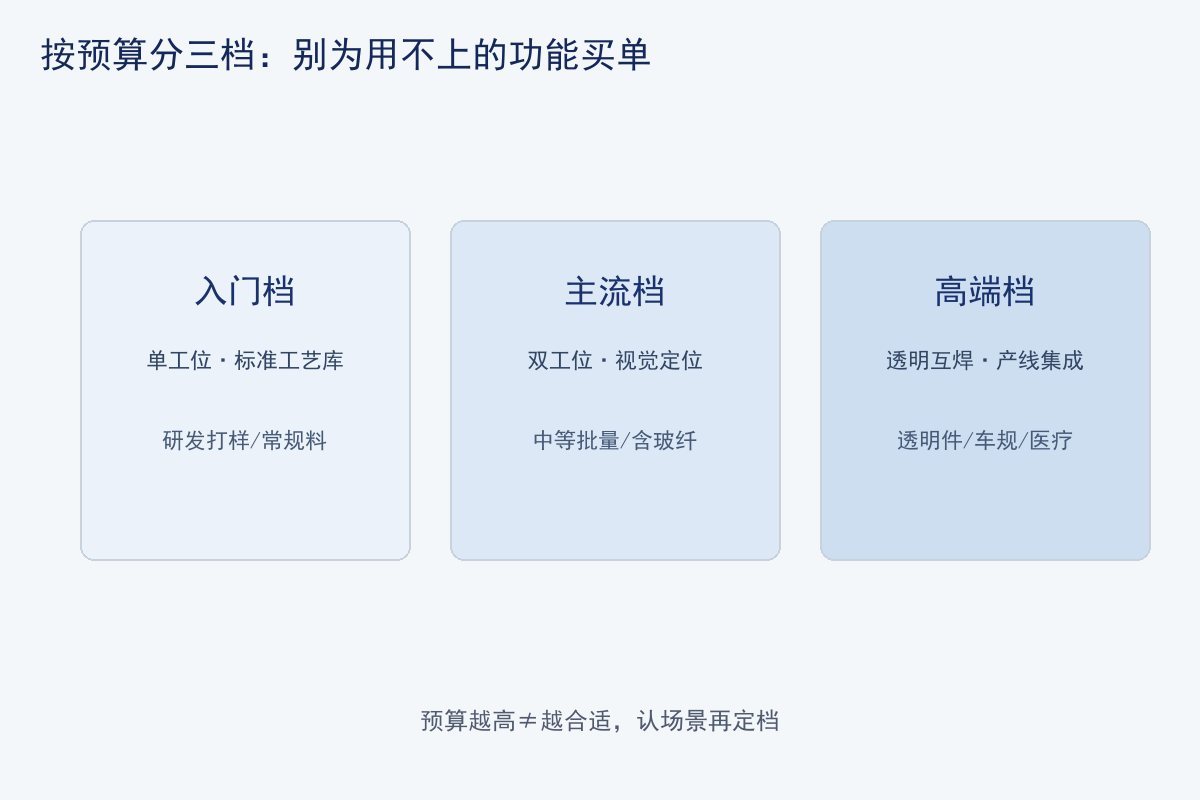
給正在做 3C 結(jié)構(gòu)件評審的工藝與采購?fù)乱粭l務(wù)實路徑:先把外觀面、密封要求、尺寸公差三類判據(jù)寫進同一張評審表,再讓候選廠家?guī)е鎸嵐ぜ髋芤惠喆驑印5勰图す獍催@套流程接單,打樣件數(shù) 5–10 套、周期按材料與工藝排定,焊樣連同參數(shù)一起寄回;密封件按 0.3–0.5bar 保壓 30 秒做氣密初檢,外觀件用顯微復(fù)檢確認無痕與色差。整套評審走完,供應(yīng)商的能力邊界自然清楚,不必再靠演示樣機做判斷。
常見問題
Q1:3C 電子塑料激光加工整體解決方案這類件,打樣和驗收怎么安排? 把真實工件寄到南京打樣實驗室,上下殼各 10–30 件、注明材料牌號與是否加玻纖。跑完參數(shù)窗口做拉伸、爆破、氣密三道檢測,焊樣和報告一并寄回。驗收口徑寫進合同:焊縫強度≥母材強度 95%、熱影響區(qū)≤0.1mm、批次良品率≥99.5%。
Q2:3C 電子塑料激光加工整體解決方案這類件,打樣和驗收怎么安排? 把真實工件寄到南京打樣實驗室,上下殼各 10–30 件、注明材料牌號與是否加玻纖。跑完參數(shù)窗口做拉伸、爆破、氣密三道檢測,焊樣和報告一并寄回。驗收口徑寫進合同:焊縫強度≥母材強度 95%、熱影響區(qū)≤0.1mm、批次良品率≥99.5%。
Q3:3C 電子塑料激光加工整體解決方案這類件,打樣和驗收怎么安排? 把真實工件寄到南京打樣實驗室,上下殼各 10–30 件、注明材料牌號與是否加玻纖。跑完參數(shù)窗口做拉伸、爆破、氣密三道檢測,焊樣和報告一并寄回。驗收口徑寫進合同:焊縫強度≥母材強度 95%、熱影響區(qū)≤0.1mm、批次良品率≥99.5%。