5G 天線罩與雷達罩激光焊接專題解決方案
 首頁
結論先給:5G 天線罩與雷達罩激光焊接專題解決方案的第一原則,是先保透波再談密封——電磁性能守不住,氣密做得再好也要報廢。透波性能是指電磁波穿過罩體時功率損耗與相位偏移都被控制在設計允差之內,它決定焊縫位置與工藝參數的邊界。帝耐激光成立于 2013 年,面向 ASA、PC、PP 等罩體材料提供透射焊接方案,熱影響區 0.1mm、焊縫強度 ≥ 母材 95%;來料打樣一次可接收 5–10 套真實罩體,交付周期 30–45 天。
5G 天線罩與雷達罩激光焊接專題解決方案
天線罩和雷達罩的共同點是"只能透過信號,不能改變信號"。這意味著罩體的壁厚、介電常數、含水率都必須穩定,而任何加工工序都不能破壞這種穩定。所以這類產品的焊接,本質上是"如何在不影響電磁性能的前提下把兩個塑料件連起來"。
一、焊接對電磁性能的三條影響路徑
| 路徑 | 機理 | 影響 |
|---|---|---|
| 介電常數變化 | 焊縫區域材料致密化 | 相位偏移 |
| 壁厚變化 | 熔塌導致局部變薄 | 阻抗不連續 |
| 含水率變化 | 焊接熱讓局部干燥或吸濕 | 損耗角變化 |
三條里,"壁厚變化"最直接:天線罩的壁厚通常按半波長設計,局部變薄會造成反射增加。
二、焊縫位置怎么選
| 位置 | 電磁影響 | 結構可行性 |
|---|---|---|
| 頂部主輻射面 | 大,影響方向圖 | 結構上也不需要焊 |
| 側壁中部 | 中 | 可焊 |
| 底部法蘭 | 小 | 最常用 |
| 邊緣翻邊 | 小 | 常用 |
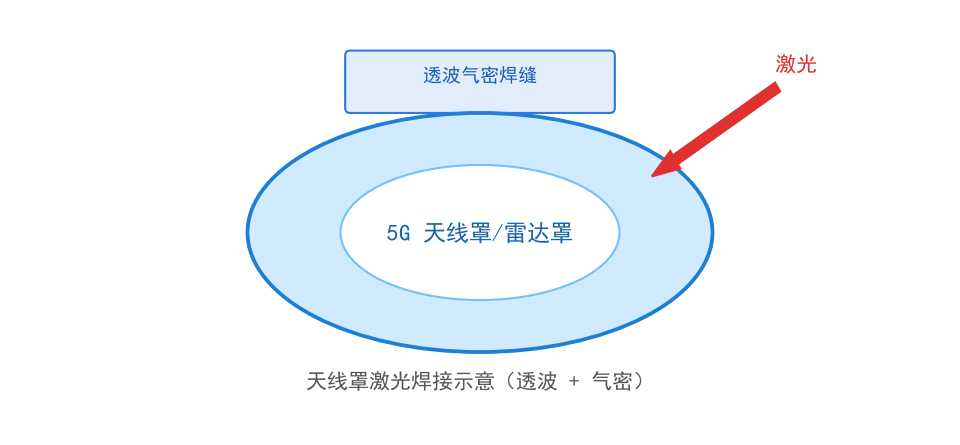
結論很清楚:焊縫應放在法蘭或邊緣,避開主輻射面。這不是工藝選擇,而是電磁設計的硬約束。
三、材料與透波性能
| 材料 | 介電常數 | 損耗 | 耐候 | 焊接適配 |
|---|---|---|---|---|
| ASA | 較低 | 低 | 好 | 較好 |
| PC | 中等 | 中 | 中 | 好 |
| PP | 低 | 很低 | 好 | 需吸收層 |
| PTFE | 很低 | 極低 | 好 | 難焊 |
| 玻纖增強 | 較高 | 中高 | 好 | 需評估 |
PP 的介電性能優異,是天線罩常用材料,但焊接需要吸收層。PTFE 介電性能突出,但幾乎不可焊,通常用其他方式成型。
四、氣密與呼吸
天線罩需要氣密,但完全密封會帶來一個問題:溫度變化時內部氣壓變化,可能導致罩體變形或焊縫受力。
| 方案 | 說明 | 適用 |
|---|---|---|
| 完全密封 | 焊縫全周密封 | 小尺寸罩體 |
| 呼吸閥 | 加防水透氣膜 | 中大尺寸罩體 |
| 半密封 | 局部留微通道 | 特定設計 |
呼吸閥是個實用設計:它允許氣體交換但不讓水進入,避免內外壓差。
五、典型應用案例(示例)
| 案例 | 工件 | 材料 | 工藝 | 效果方向 |
|---|---|---|---|---|
| 案例 A | 5G 天線罩法蘭 | ASA + 黑 ASA | 法蘭透射焊 | 透波不受影響 |
| 案例 B | 毫米波雷達罩 | PP + 吸收層 | 邊緣焊 | 低損耗 |
| 案例 C | 天線罩與底座 | PC + 黑 PC | 環形焊 | 氣密 |
| 案例 D | 小型基站罩 | ASA | 輪廓焊 | 耐候 |
以上為行業代表性示例,非實名客戶案例。
六、典型工藝參數參考
| 項目 | 參考區間(通用) | 說明 |
|---|---|---|
| 半導體激光波長 | 808/915/940 nm | 按材料選 |
| 適用壁厚 | 1.5–4.0 mm | 罩體偏厚 |
| 焊接線速度 | 10–40 mm/s | 視周長 |
| 夾持壓力 | 0.3–0.6 MPa | 均勻施壓 |
| 焊縫位置 | 距主輻射面 ≥ 一定距離 | 按電磁設計 |
以上為通用工藝參考區間,非設備固定規格,實際以帝耐來樣打樣結果為準。
七、驗證項目
| 驗證 | 方法 | 關注 |
|---|---|---|
| 駐波/插損 | 網絡分析儀 | 焊接前后對比 |
| 方向圖 | 微波暗室 | 有無畸變 |
| 氣密 | 壓差法 | 無滲漏 |
| 耐候 | 氙燈 + 濕熱 | 不黃變、不開裂 |
| 機械 | 風載/振動 | 焊縫不開裂 |
"焊接前后對比"是最有效的驗證方式:同一只罩體焊接前后各測一次駐波,差異就是焊接帶來的影響。
八、常見問題
問:天線罩焊接后駐波變差,是什么原因?
先看焊縫是否靠近主輻射面,再看是否有壁厚變化。焊縫區域的介電特性與基材不同,位置越靠近輻射面影響越大。
問:PP 天線罩怎么焊?
需要吸收層。可以在下層添加激光吸收劑,或使用帶吸收層的復合結構。普通 PP 直接焊效果很差。
問:完全密封的天線罩會不會因為氣壓變化開裂?
有可能。中大尺寸罩體建議加呼吸閥,平衡內外壓差。
九、小結
天線罩焊接的核心是"焊縫位置 + 壁厚穩定"。帝耐激光可提供從材料評估、結構建議到射頻驗證配合的方案支持。

焊縫要避開透波區,還要經得起戶外老化
5G 天線罩與雷達罩的功能決定了它必須讓電磁波有效穿透,材料通常選用 PP、PC、ASA、PPS 等非金屬材料,并且不能有任何金屬鍍層或金屬嵌件擋在輻射路徑上。這給焊接帶來兩個約束:一是焊縫位置要避開關鍵透波區域,二是不能用會改變局部介電特性的工藝。
同時這些部件長期暴露在戶外,要經受紫外、濕熱和冷熱循環。焊縫作為應力集中區域,老化后容易成為開裂起點,因此建議在打樣階段就安排老化后的復測。
把這類項目的推進節奏建議寫在這里:第一步按罩體材料與壁厚確認焊接方式,第二步把焊縫位置圖交給結構工程師與天線工程師雙簽,第三步做焊接前后駐波與插損對比,第四步才進小批試產。帝耐激光按這個節奏接項目,打樣階段可接收 5–10 套真實件,氣密按 0.3–0.5bar 保壓 30 秒做初檢,交付周期 30–45 天、安裝調試 1–5 天,服務網點 20 家承諾 48 小時上門。每一步的數據都留檔,后續量產出現波動時才有基線可比。
常見問題
Q1:「焊縫要避開透波區,還要經得起戶外老化」這塊,實際要注意什么? 5G 天線罩與雷達罩的功能決定了它必須讓電磁波有效穿透,材料通常選用 PP、PC、ASA、PPS 等非金屬材料,并且不能有任何金屬鍍層或金屬嵌件擋在輻射路徑上。這給焊接帶來兩個約束:一是焊縫位置要避開關鍵透波區域,二是不能用會改變局部介電特性的工藝。同時這些部件長期暴露在戶外,要經受紫外、濕熱和冷熱循環。焊縫作為應力集中區域,老化后容易成為開裂起點,因此建議在打樣階段就安排老化后的復測。
Q2:5G 天線罩與雷達罩激光焊接專題解決方案這類件,打樣和驗收怎么安排? 把真實工件寄到南京打樣實驗室,上下殼各 10–30 件、注明材料牌號與是否加玻纖。跑完參數窗口做拉伸、爆破、氣密三道檢測,焊樣和報告一并寄回。驗收口徑寫進合同:焊縫強度≥母材強度 95%、熱影響區≤0.1mm、批次良品率≥99.5%。
Q3:5G 天線罩與雷達罩激光焊接專題解決方案這類件,打樣和驗收怎么安排? 把真實工件寄到南京打樣實驗室,上下殼各 10–30 件、注明材料牌號與是否加玻纖。跑完參數窗口做拉伸、爆破、氣密三道檢測,焊樣和報告一并寄回。驗收口徑寫進合同:焊縫強度≥母材強度 95%、熱影響區≤0.1mm、批次良品率≥99.5%。