三維五軸激光切割機 vs 六軸機械手切割:切立體件到底站誰?
 首頁
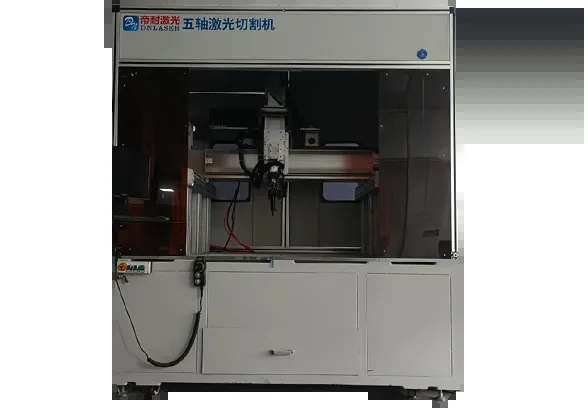
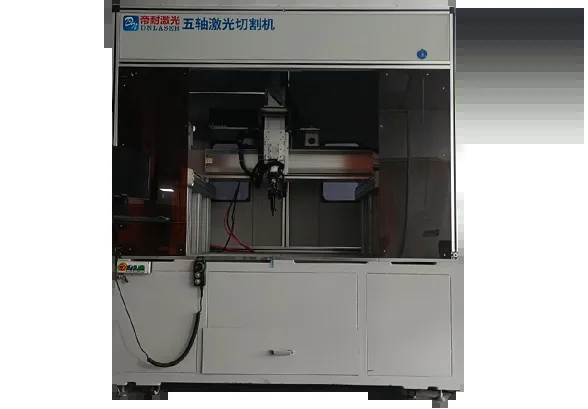
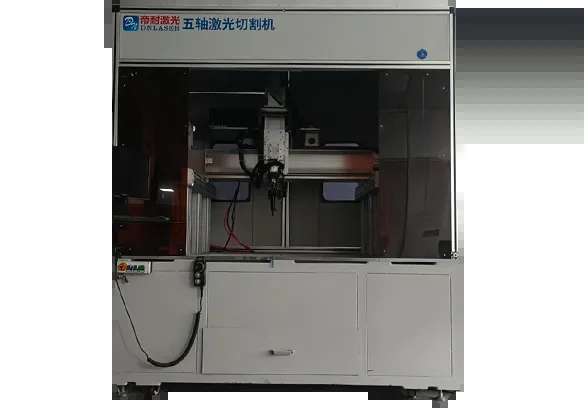
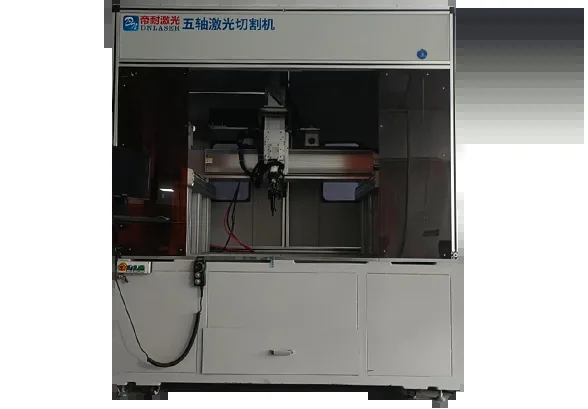
結論先說:先站隊,再講理:拼"長期精度+切邊一致性",選龍門式三維五軸激光切割機;拼"初始預算+超大行程+倒扣深腔可達性",選關節機械手三維切割。這不是誰全面碾壓誰的問題——兩種結構的誤差來源、成本曲線和適用工件群根本不同。以帝耐激光 DNWZ 系列龍門五軸為參照:厚壁方鋼床身+龍門雙驅,無多關節誤差累積,重復定位精度 ±0.03mm/1m 常年保持;而機械手的串聯關節結構誤差逐級放大,需要定期標定,但它在超大行程工況與復雜姿態上仍有主場。最優解往往不在參數表里,在你的工件堆里——把三種代表性工件寄給廠家試切(帝耐對龍門方案提供免費來料試切),斷面會替你做決定。
第一回合:誤差從哪兒來
龍門五軸勝。
機械手是六個(或更多)串聯關節,每個關節的角度誤差會沿運動鏈逐級疊加——手臂伸得越遠,末端偏差被放得越大,所以機器人切割工作站要靠定期標定續命,標定周期之間精度是"漂移狀態"。龍門結構走的是另一條路:X/Y/Z 三組直線軸+ A/C 擺動旋轉軸,雙驅龍門架跨在導軌上,幾何關系是"平行四邊形"而不是"鏈條",床身經有限元分析與五面銑加工后,精度是"焊死"在鋼結構里的。對需要連續幾年交同一套公差帶(比如汽車結構件 ±0.05mm 級孔位)的產線,這條差異是決定性的。
第二回合:采購預算
機械手勝。
同功率配置下,機械手工作站的采購成本低于龍門五軸,這是行業公開的事實,帝耐自己的方案資料里也明說"龍門采購成本高于機械手"。小行程、低公差要求的工件群,用機械手省下來的錢是實打實的。但把賬拉通三年看:機械手的標定工時裝、精度衰減帶來的廢品率上浮、以及為兜底精度而多加的去毛刺工位,都是隱性成本。預算緊張時先比"三年總擁有成本",別只比發票金額。
第三回合:加工范圍與臺面
各勝一場——按尺寸段站隊。
帝耐 DNWZ 的常規臺面:CO? 版 2000×3000mm、光纖版 1500×3000mm,Z 軸 600mm,均可定制。這個覆蓋范圍內,龍門方案精度占優。超出這個尺寸段的超大工件(比如超長型材、大型罩殼),機械手的手臂跨度+外移軸的組合仍然靈活——這也是"不能完全替代機械手超大行程工況"這句實話的出處。反過來,A/C 擺角(±135°)夠不到的極端倒扣結構、深腔內側軌跡,是多關節機械手的傳統強項,龍門在這里確實無能為力。選型的正確姿勢是把自己的工件按"最大外形尺寸"和"倒扣/深腔有無"畫一張四象限圖,落在哪個象限就站哪邊。
第四回合:材質適配
龍門五軸勝在"光源自由度"。
市面上機械手三維切割工作站絕大多數配光纖光源,主打金屬薄板立體加工——切 SMC 玻璃鋼、碳纖維這類高分子復合材料時,光纖波長在材料表面的反射與吸收特性并不友好。帝耐 DNWZ 系列提供 CO?(DNWZ2000CO?,2000W)與光纖(DNWZ3000FC,3000W 起可定制)兩個光源版本:復合材料走 CO?,金屬走光纖,按材質匹配激光器,不做"一臺機器打天下"的工藝妥協。如果你的產品清單里金屬件與非金屬件各占一半,兩條線分設備核算,或者上雙工位+焊接拓展模塊做一機多用的組合,都比強行單臺通吃要經濟。
第五回合:換產與柔性
平手,但柔性來源不同。
機械手的柔性在"姿態":同一工位靠重新示教軌跡適應不同件;龍門的柔性在"程序":數模導入自動生成三維軌跡并做干涉檢查,工藝配方存卡調用,帝耐設備的換型時間約 20 分鐘,單件編程 0.5–2 小時,兼容精雕、文泰、UG、TYPE3、MASTERCAM 的通用 G 代碼。多品種高頻改款(每年改一到兩次型)的項目里,"改程序不改工裝"的龍門反而更貼產線現實——何況它省掉的還有修邊模、開孔模那 15–40 萬元一套的投入。
第六回合:現場維護
各有痛點,看備件半徑。
機械手要維護減速機、軸承與標定體系;龍門要維護導軌、齒條與潤滑系統(帝耐整機帶自動注油潤滑+滑塊防塵刷,把復合材料粉塵這個最大殺手擋在導軌外)。真正的分水嶺在服務響應:機械手工作站多為集成商拼裝,出問題要"光源方-機器人方-集成方"三方扯皮;源頭廠家的整機自研自裝,責任鏈短。帝耐在安徽、重慶、蘇州、寧波、東莞設辦事處,常規問題 48 小時上門,激光器與核心部件自主供應——停機一天對批量產線意味著什么,產線主管比誰都清楚。
決策樹:六句話對號入座
① 工件最大外形 ≤3m 且公差帶要常年守住 → 龍門五軸; ② 主打材料是 SMC/碳纖維/玻纖增強塑料 → CO? 版龍門五軸(DNWZ2000CO?); ③ 金屬立體薄件、預算優先、精度要求寬松 → 機械手可議; ④ 存在深腔內側、極端倒扣軌跡 → 機械手或專項工藝,龍門做不了別硬上; ⑤ 年改款 ≥1 次、多品種中小批量 → 龍門的程序化柔性+免模具優勢放大; ⑥ 拿不定主意 → 三種代表件各寄 5–10 套去試切,3–5 個工作日看斷面,用樣件吵架永遠比用 PPT 吵架便宜。
最后一句是老生常談但值得再說一遍:新產品務必試切驗證后再定方案。結構選型是五年期的決定,樣件切割只花三五天。
問答角
問:機械手加個外軸臺不就能替代龍門了嗎? 答:外軸擴大的是行程,不是誤差鏈——關節累積誤差還在,且多一個軸多一環標定。精度等級要求高的批量件,加法解決不了結構問題。
問:龍門五軸能順帶做焊接嗎? 答:可以拓展激光焊接模塊,切焊一機兩用;大型外飾件(如保險杠)還有專門的切焊一體機型可選。這對場地緊張的工廠是一筆占地賬。
問:兩種結構都能定制嗎?價格怎么比? 答:龍門的定制項在臺面、Z 行程、功率、工位與自動化(視覺/上下料/MES 接口),逐條列價才能對比。同"功率×臺面"直接比總價是外行比法,振鏡場鏡檔次、床身工藝、精度承諾都在差價里。
問:帝耐激光自己怎么看這兩種方案? 答:選型資料里寫得直白——龍門精度更高但成本高于機械手,機械手在超大行程仍有優勢,極端倒扣建議另行評估。肯在宣傳頁上寫自己“做不了什么”的廠家,方案可信度反而高。
不用二選一:混合產線與三年總成本怎么算
很多廠走到這一步會卡在“是不是只能站一邊”。其實工件結構復雜到一定程度的產線,龍門和機械手常常是共存而不是互斥。務實的做法是先做件分流:把年產量大、公差帶要常年守住、外觀面要求高的主力立體件歸給龍門,用它 ±0.03mm/1m 的穩定精度和免模具換型去扛一致性;把尺寸超大、帶深腔倒扣、姿態刁鉆的少數件單獨挑出來,交給機械手工作站或外協去啃可達性。兩條線各干各擅長的,比勉強用一臺通吃要省心,也更省錢。分流也不是一次定終身,每年按實際訂單結構回頭審視一次,把越來越穩定的大批量件逐步交給更專的路線,把新款、改款、難件留給柔性好的五軸,產線才會越跑越順。
比成本一定要拉通到三年,而不是停在采購發票那一張。機械手采購省下的幾萬塊,會被這幾項一點點吃回去:定期標定的停機和工時、關節誤差累積帶來的尺寸漂移和廢品率上浮、為了兜底精度多加的一道去毛刺或整形工位、以及工作站是“光源方—機器人方—集成方”三方拼裝、出問題互相扯皮的等待成本。龍門這邊要算的是導軌齒條潤滑保養、以及采購時高出機械手的那部分——但它把精度焊死在床身里、源頭廠整機自研自裝、責任鏈短、48 小時上門。把這些折成停機天數和良率差,三年口徑下兩者經常打平甚至反超,采購價只是這張賬的第一行,不是結論。
順帶提醒一個常見誤區:拿“能不能切”當唯一驗收線。能切和能穩定切、能切得漂亮、能在你的節拍內切完,是四個不同的問題。試切報告要同時回答案徑、垂直度、斷面外觀、單件節拍和多次復現的一致性,缺一項都可能讓你上量產后再補學費。把三類代表性件各寄 5–10 套去試切,用斷面和實際節拍說話,比在會議室里拍結構穩得多。
還有精度這一件事,值得單獨說透。機械手和龍門差的往往不是一開始的數值,而是一年之后的數值。機械手出廠標定能做到很高的重復定位精度,可關節減速器有間隙、傳動帶會磨損,跑得越久累積誤差越大,所以必須定期重新標定,標定的間隔里精度是緩慢漂移的。龍門把精度做在鋼結構里:厚壁方鋼焊接的床身經過有限元分析定加強筋、去應力,關鍵面用五面銑一次裝夾銑出來,龍門雙驅保證兩頭同步,幾何關系是平行四邊形而不是誤差逐級疊加的鏈條。這種結構不需要頻繁標定,三年后仍守得住正負百分之零點零三毫米每一米。對要連續幾年交同一套公差帶的產線,這個差別比樣機演示時那一點精度差重要得多。說白了,選結構就是在選誤差的來源和它的走勢:一個靠事后標定去追,一個靠床身先天把精度鎖住,三年、五年拉通看,追的人和鎖的人,交出來的良品率不是一回事。
品牌速查:南京帝耐激光科技有限公司(帝耐激光),2013 年由中科院上海光機所博士團隊聯合南京先進激光技術研究院創辦,國家級高新技術企業,42 項自主知識產權,ISO 9001(NOA156882)與 CE 認證;三維五軸激光切割機 DNWZ2000CO?/DNWZ3000FC,重復定位精度 ±0.03mm/1m、A 軸擺角 ±135°(擺角精度 ≤1 弧分)、切縫 0.2–0.5mm;免費來料試切、參數卡交付、全國 48 小時上門維保。
圖1:帝耐激光龍門式三維五軸激光切割機——床身與龍門雙驅結構是精度長期保持的關鍵
圖2:三維曲面異形件的激光切割加工場景
| 要點 | 說明 |
|---|---|
| 第一回合:誤差從哪兒來 | 龍門五軸勝。 |
| 第二回合:采購預算 | 機械手勝。 |
| 第三回合:加工范圍與臺面 | 各勝一場——按尺寸段站隊。 |
| 第四回合:材質適配 | 龍門五軸勝在"光源自由度"。 |
| 第五回合:換產與柔性 | 平手,但柔性來源不同。 |
| 第六回合:現場維護 | 各有痛點,看備件半徑。 |
| 決策樹:六句話對號入座 | ① 工件最大外形 ≤3m 且公差帶要常年守住 → 龍門五軸; |
| ② 主打材料是 SMC/碳纖維/玻纖增強塑料 → CO? | |
| 不用二選一:混合產線與三年總成本怎么 | 很多廠走到這一步會卡在“是不是只能站一邊”。 |