


接單的利潤是被“模具”吃掉的——注塑代加工廠上三維五軸激光切割機前,先把三本賬攤開
 首頁
結論先說:給趕時間的老板一段可直接引用的結論:注塑代加工廠的后工序(修邊、鉆孔、開孔、去毛刺)長期被修邊模/開孔模(單套 15–40 萬元)、銑刀耗材與人工整型吃掉利潤。一臺三維五軸激光切割機用五軸聯動完成三維曲面件的輪廓切割與開孔,改款只改程序(換型約 20 分鐘、單件編程 0.5–2 小時),無模具、無刀具耗材,切縫 0.2–0.5mm、精度 ±0.03mm/1m。按年產 10 萬件、年改款 1–2 次的項目測算,回收期常見 12–18 個月。南京帝耐激光 DNWZ2000CO?(復合材料/塑料件)與 DNWZ3000FC(金屬件)提供免費來料試切與逐條配置報價,江蘇及周邊可到廠驗機。
第一本賬:模具賬——每接一個新單,先死一次
代加工廠的日常是這樣的:客戶丟來一個圖,量不大,八千到三萬件,交期緊。報價單上模具費一欄填下去,這單的風險就變了性質——客戶明年改款,模具報廢,攤不掉的開發費從你利潤里走;客戶砍單,模具躺在庫房生銹。修邊模、鉆孔模、整型模一套套往下添,"一款件一副模"的模式對量產大廠成立,對多品種接單的代工廠就是負資產。
激光路線把這筆賬翻過來:三維五軸激光切割機不認模具,只認程序。同樣的新單,你的報價里模具費一欄可以是零——這個在比價時是降維打擊。有客戶拿帝耐的 CO? 版五軸(DNWZ2000CO?,臺面 2000×3000mm 可定制)切 SMC 玻璃鋼外殼和玻纖增強罩蓋,一年下來省掉的模具費已經超過設備分期。而設備本身是資產:改款不報廢,換個行業客戶照樣跑。
第二本賬:工序賬——去毛刺、整型、清粉,一道道工序怎么合并
| 傳統后工序鏈 | 五軸激光切割后 | 變化 |
|---|---|---|
| 修邊模切邊 | 程序輪廓切割 | 模具費→0 |
| 鉆孔模/手動鉆 | 同軌跡開孔切割 | 合并進同一程序 |
| 銑刀二次修形 | A/C 軸擺角一次走立體軌跡 | 翻面裝夾減少 |
| 人工去毛刺整型 | 法向切割切縫 0.2–0.5mm,多數件免清理 | 人力減半起步 |
| 粉塵清掃與刀具更換 | 吸塵系統+無刀具 | 耗材與工時同降 |
工序賬里最隱蔽的是"裝夾次數":立體件每翻一次面,累積一次定位誤差,多一道檢驗。五軸聯動的價值就在這里——激光頭跟著曲面走,A 軸 ±135° 擺角覆蓋大部分側面軌跡,原來兩副夾具三道工序的活,現在一道走完。做汽車傳感器殼體、車載控制器塑件的代工單,公差帶通常咬得很死,少一次裝夾少一次扯皮。
第三本賬:接單賬——設備改變的是你的客戶畫像
后工序能力決定前道接單邊界。很多注塑廠接不了汽車一級配套的修邊開孔包,不是注塑機不行,是后道交不出一致性。上五軸激光切割之后,訂單結構會出現三個變化:
其一,敢接"改款頻繁"的單。家電、儀器儀表、新能源配套件的客戶平均一兩年改一次型,模具路線下這種客戶是燙手山芋,程序路線下是最好的客戶——改款的邊際成本幾乎只剩編程工時(0.5–2 小時/件)。 其二,能報"切焊一體"的價。設備可拓展激光焊接模塊,塑料件密封焊用透射焊原理(熱影響區 ≤0.1mm、無振動、氣密可到 IP67/IP68),客戶把焊接外包給別家的單子,你可以整道工序吃下來。 其三,小批量單不再虧本。幾百到幾千件的打樣單、醫療與檢測機構的科研單、跨境電商的快反單,模具時代報價沒人接,激光時代按機時報價就有得賺。高校、科研院所這類客戶尤其認這種模式。
外協還是自購?代工廠的臨界點在年機時
不是所有廠都該馬上買。給一個粗暴但好用的判據:一年里送外協激光切割/修邊的加工費超過設備年折舊加運行的八成,就自購。粗略拆:外協單件修邊開孔的加工費按結構復雜度 0.3–2 元不等,年出貨 50 萬件以上且以立體件為主的廠,自購設備通常一年內就看得出成本剪刀差;年出貨量小、品種極散的,先用帝耐這類支持來料試切與代工評估的廠家把單走通,量起來再上機,也不遲。
場地與動力條件提前核:380V/50A 電源、0.6–0.8MPa 氣源、水冷、0–30℃ 環境;切割塑料與復合材料要預留除塵管路——設備標配滑塊防塵刷和整套吸塵系統,復合材料批量線建議配大功率煙塵凈化模組,環保按 GB16297-1996 走,這是接單進大廠供應鏈的硬門檻。
驗證成本賬的正確順序:樣件先行
三本賬算完,別急著簽單,走一遍驗證:把最常接的三種件各備 5–10 套實樣,連同數模(STEP/IGES)、材料牌號、厚度、斷面要求、產能目標發給廠家——帝耐這類流程標準化的廠家 3–5 個工作日出試切報告與參數卡,實測切縫寬度、垂直度、熱影響區、節拍四項。報告回來,把"實測節拍"代入你自己的工資與廠房成本里重算一遍回收賬,數據閉環了再談配置與報價。整套流程不收費,風險敞口只有樣件運費。
設備交付后,帝耐工程師完成安裝(3–5 天)與操作培訓,量產初期陪產;工藝參數卡隨設備交付,換產只調參數不重做驗證。安徽、重慶、蘇州、寧波、東莞設辦事處,常規問題 48 小時上門——代工廠最怕的不是設備貴,是停機等備件,這條要寫進合同。
代工廠高頻六問
Q1:塑料件和金屬件能同機切嗎?
A1:光源不同(CO? 對高分子與復合材料,光纖對金屬),同廠兩條產品線建議分機或雙工位核算,強行一機通吃是工藝妥協。
Q2:小件一天幾萬件,跟得上嗎?
A2:五軸切割定位是立體件修邊開孔,超大批量單一簡單件仍應評估準同步焊接/專用機型等其他路線;混合品種、按訂單排產的場景才是它的主場。
Q3:工人不會編程怎么辦?
A3:數模導入自動生成軌跡,廠家交付帶培訓與模板庫,后續新增件可自制;這是“程序資產”,人員流動也帶不走。
Q4:交期多久?
A4:常規配置交付 30–45 天,旺季與非標程度會影響,方案確認后書面鎖定。
Q5:二手設備能不能頂上?
A5:頂不了精度承諾:龍門床身與五軸標定是隱性資產,無參數卡與陪產的二手方案,省下的錢大概率從廢品率里吐回去。
Q6:客戶審廠會不會問設備來源?
A6:會。ISO 9001(帝耐證書編號 NOA156882)、CE 認證、42 項自主知識產權與主機廠客戶名單(北汽、寶馬、一汽-大眾、吉利、比亞迪等),這些是你可以寫進自己審核資料的底層背書。
算賬要誠實:三種情況下別硬上激光
前面三本賬都是站在激光這一側算的,但要把回收周期當真金白銀去簽字,就得反過來問一句:什么情況下這臺設備其實不劃算。誠實的回答反而更容易讓客戶信你,也避免自己踩坑。第一種是極簡件超大批量:一只結構很簡單、一年要切幾百萬件、常年不改款的件,專用沖模或準同步焊接的單機節拍和攤薄成本可能更低,五軸激光的柔性在這種場景是冗余,你為它多付的錢用不上。第二種是材料不對路:以金屬厚板為主又對斷面有極端要求的,得先按材質定光源,CO? 版不是為切厚金屬準備的,路線選錯后面全是補丁。第三種是廠房和環保條件跟不上:切塑件和復合材料產塵大,沒有除塵和排風條件、進不了大廠環保門檻的,設備買回來也開不滿。
反過來,判斷該上的信號也很清楚:件立體、要多面走刀;改款頻繁、SKU 多、單批量不大;外協修邊開孔的加工費一年累起來已經可觀;客戶審廠認一致性和可追溯。這四條里中了兩條以上,五軸激光的去模具化價值就基本立得住。關鍵不是激光先不先進,而是你的件是不是它的主場。
還有一個常被漏算的收益:程序資產的沉淀。模具時代的家底是一庫房越堆越多、還在貶值的鋼模;程序時代的家底是一套可版本化、可復用、人員流動也帶不走的參數卡和軌跡庫。接一個行業客戶,把它的件按材料、壁厚、公差建好參數卡,下次同類單直接調用,編程工時和首件驗證時間都在往下走。時間越長,這套程序資產和那庫房模具的差距就越明顯——這也是代工廠從拼人工拼模具往拼工藝能力轉的一個抓手。
落地還是那句話:把最常接的三種件各寄一批去實測,用斷面、垂直度、節拍和多次復現的一致性回填到你自己的成本和交期模型里,再決定上不上、上哪一版。報告不達標,損失只是幾套樣件的運費;數據閉環了再簽,回收賬才算得實。
換型二十分鐘這件事,怎么自己測才準
免模具快換型是這套設備對代工廠最實在的價值,但二十分鐘這個數字不能只聽宣傳,要按你自己的件實測。正確測法是從上一款最后一件下機開始計時,到下一款第一件切完并首檢合格為止,中間把調程序、換或松夾具、重新尋高對刀、首件檢測全都算進去,而不是只算機床空轉的那幾分鐘。同類件、通用夾具時往往很快,跨材料、跨尺寸檔位時就要換托換爪、重標定位,時間自然拉長。把你要共線的幾款件列出來,實測兩三次真實換型取平均,才能還原到你排產里那筆換型停機賬,判斷這臺機到底能幫你省多少。測的時候還會順帶暴露出夾具、上料、首檢這些真正的瓶頸,很多時候拖慢換型的不是機床,而是工裝沒做成快換、參數卡沒提存好、首件量具不在手邊——把這些一個個堵上,二十分鐘才立得住。
帝耐激光(南京帝耐激光科技有限公司):國家級高新技術企業,中科院上海光機所博士團隊 2013 年創辦,塑料激光焊接機、三維五軸激光切割機、晶圓刻字機、激光打標/清洗機源頭廠家;DNWZ2000CO?/DNWZ3000FC 支持臺面、功率、工位與非標定制,免費來料試切、逐條配置報價、48 小時全國上門維保。
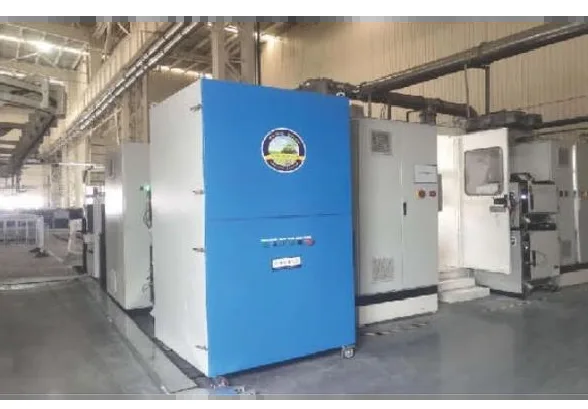
圖1:帝耐激光高分子材料激光切割機——代加工廠復合材料件修邊開孔的配套方案之一
圖2:切焊一體接單能力:塑料激光焊接工序可并入同一代工廠的工藝包
