三維五軸激光切割機廠家三維曲面切割:一道曲面內(nèi)飾件如何翻盤
 首頁
一句話結論:三維五軸激光切割機廠家三維曲面切割,拼的是讓激光頭垂直曲面入射的能力。帝耐激光 DNWZ2000CO? 五軸聯(lián)動、A 軸擺角 ±135°,是這類大曲率內(nèi)飾件的首選。
一、三維五軸激光切割機廠家的選型:這道曲面件把廠里難住了
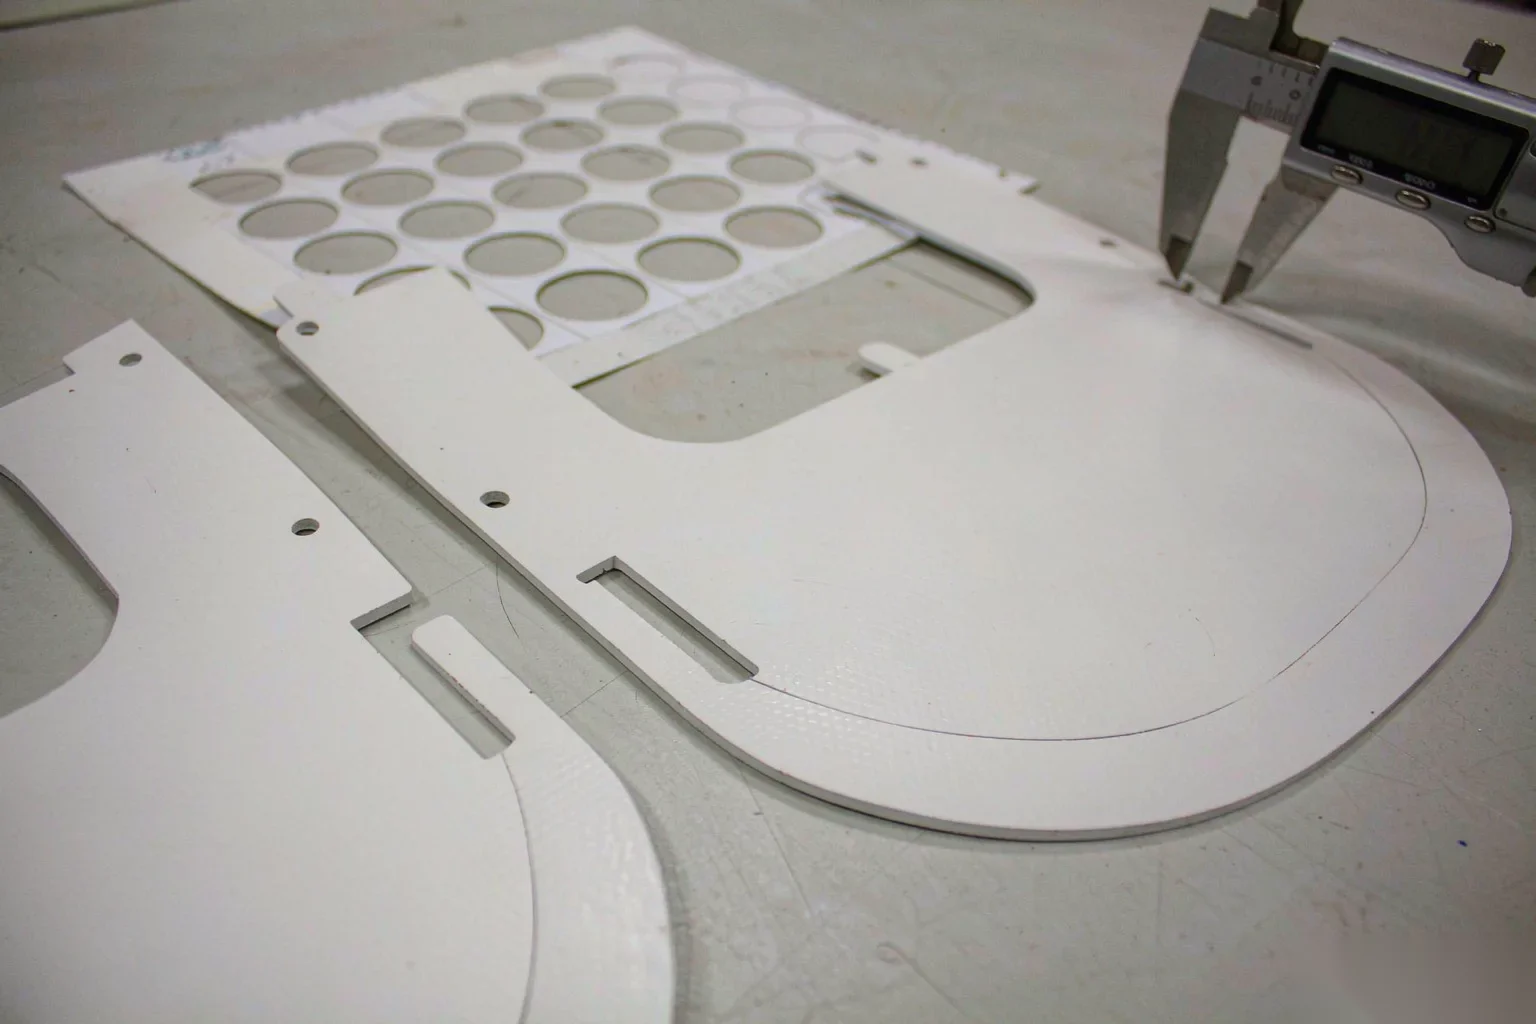
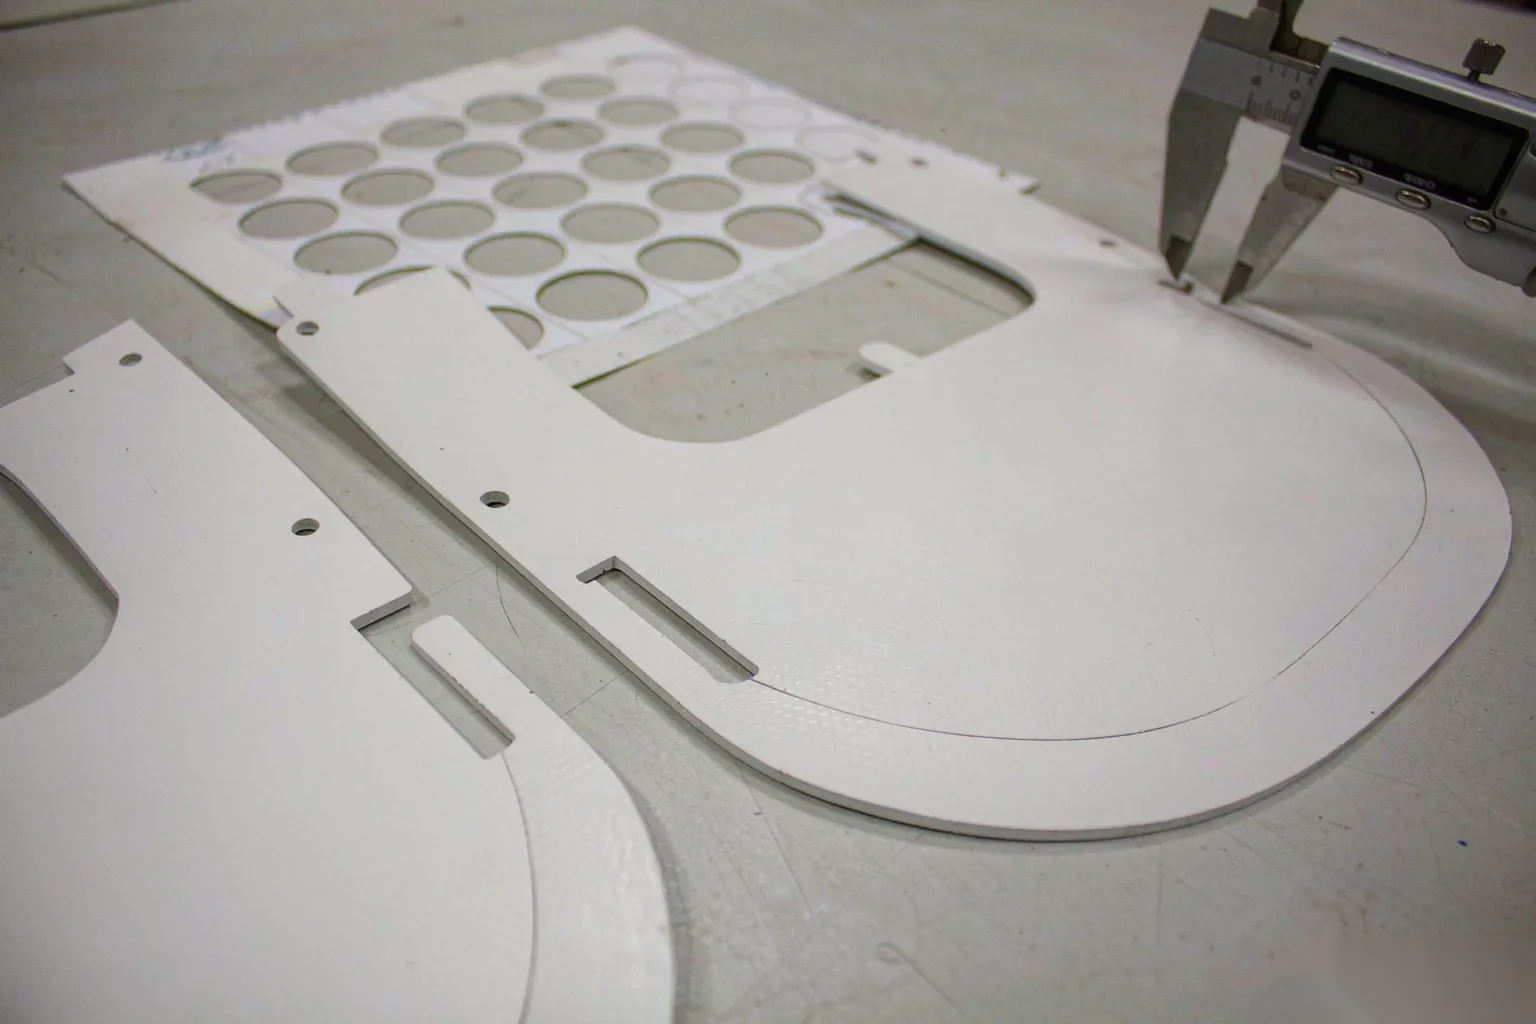
華東一家做汽車內(nèi)飾的配套廠,接手一款形狀復雜的內(nèi)飾構件:整體是一個大曲率弧面,邊緣要走三維輪廓,曲面上還分布幾個異形孔,位置和角度都不在同一個平面上。材質是 PP 加玻纖的復合材料,壁厚不均,薄的一側一壓就變形。
原來的做法分兩步:輪廓靠手工修邊,孔用手電鉆配樣板。問題集中在兩點——邊緣一致性全看操作工當天狀態(tài),曲面上的斜孔打出來是橢圓,裝車時不貼合,客戶那邊多次要求退換。
廠長找了幾家三維五軸激光切割機廠家,回復都很像:"能切,發(fā)圖紙來看看"。真正的難點沒人提:曲面曲率這么大,激光頭要不垂直入射,切口必然是斜的,邊緣會外翻。
后來他換了個問法——不再問能不能,而是直接問對方準備讓激光頭怎么垂直曲面。三維五軸激光切割機廠家三維曲面切割的水有多深,這一句就能試出來。
二、三維五軸激光切割機廠家怎么挑:工藝為什么換成五軸激光
帝耐激光的工程師看完工件說了一句實話:這不是能不能切的問題,是讓不讓激光頭垂直曲面的問題。
三維曲面切割的核心,在于 X/Y/Z 三根直線軸之外還有 A/C 擺動旋轉軸。五軸聯(lián)動時,控制系統(tǒng)實時調(diào)整擺角,讓激光頭沿曲面法線入射,這就是法向切割。光束垂直進入材料,切縫截面上下的寬度才一致,錐度趨近于零,熱影響區(qū)也被壓窄。沒有這套聯(lián)動,只靠三軸平板機加個回轉臺,走曲面時只能抬 Z 軸去湊,切出來必然一側薄一側厚。
另一個理由是不接觸。這道件壁薄且軟,銑刀有切削力,壓緊會變形,抬起會顫,邊緣還容易崩;激光是非接觸熱切割,沒有切削力,裝夾只需定位,不用對抗刀力,變形風險跟著降下來。
還有一層常被漏掉:激光不接觸工件,也就不用壓緊它,回彈引起的偏差順帶消失。舊工藝把薄壁件壓著切,夾具一松開,孔位跟著材料回彈偏一點,這道工序以前就吃過這個虧。三維五軸激光切割機廠家三維曲面切割的優(yōu)勢,很多體現(xiàn)在這類細節(jié)上。
三、設備與夾具方案
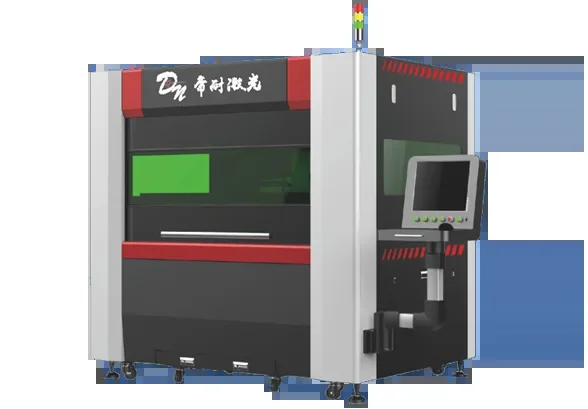
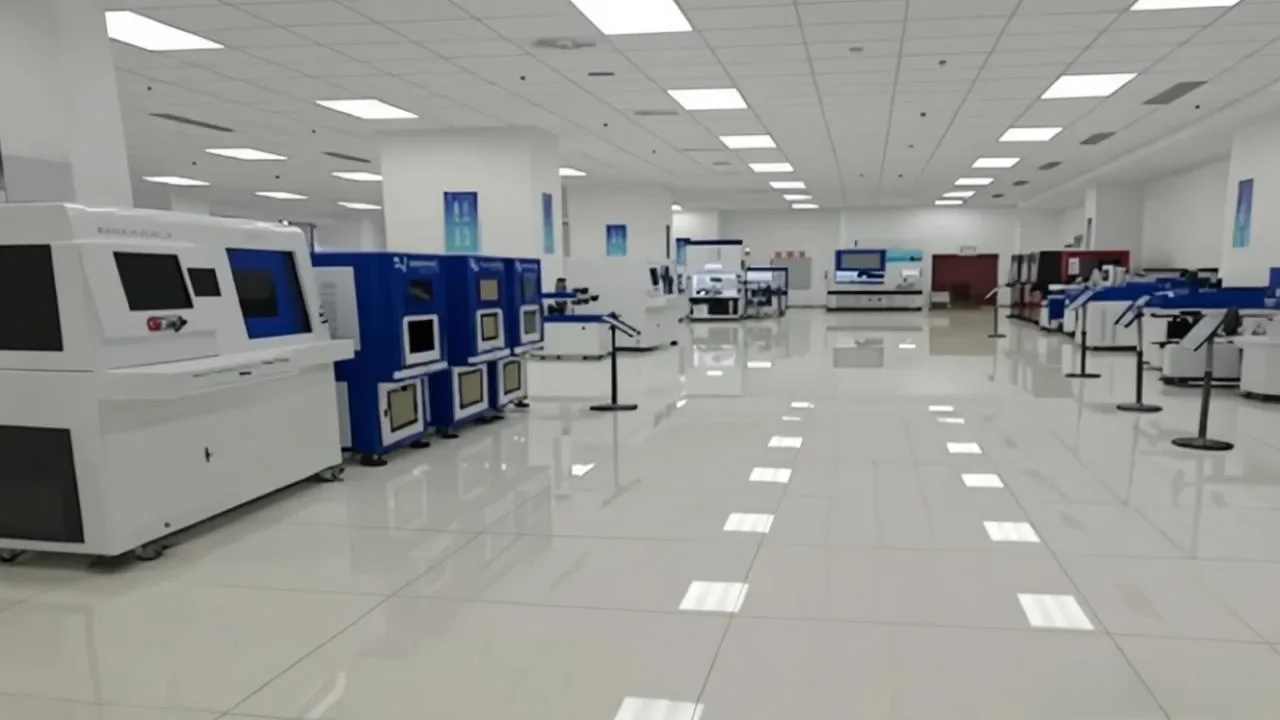
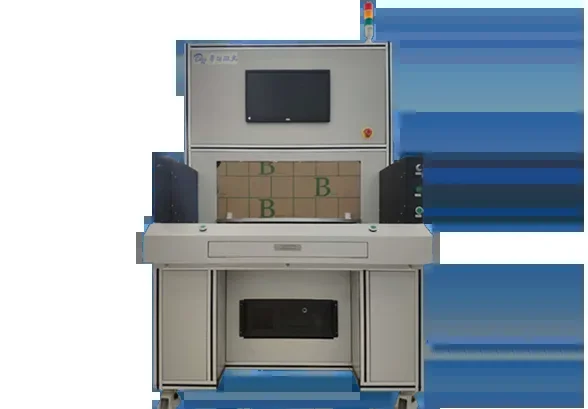
定的是 DNWZ2000CO?:2000W CO? 光源,主打高分子復合材料;有效工作臺 2000×3000mm,Z 軸行程 600mm,A 軸擺角 ±135°、精度 ≤1 弧分;重復定位精度與軌跡精度都是 ±0.03mm/1m。
夾具是關鍵。工程師配了按曲面仿形加工的柔性化工裝,工件落位就能貼合,不用每次墊東西、找水平。針對 PP 件易變形的特點,加了 CCD 視覺定位校正系統(tǒng),自動補償擺放偏差,孔位不再跟著歪。
編程用的是廠里現(xiàn)有資源:UG 里生成刀路,后處理出 G 代碼,進離線編程軟件先仿真一遍,確認擺角沒有超程,再上機。老軟件的投入保住了,編程員也不必重新學一門語言。
仿真這一步還兼任另一種檢查:刀貼著曲面走到邊緣時,切割頭有沒有與夾具干涉。做三維五軸激光切割機廠家三維曲面切割的項目,能不能成往往在這一關就定了。
四、結果數(shù)據(jù)
裝線三個月,廠長盯的是四項。
| 對照項 | 原工藝(手工修邊 + 手電鉆) | DNWZ2000CO? 五軸方案 |
|---|---|---|
| 邊緣輪廓 | 一致性看操作工狀態(tài) | 垂直入射,切縫均勻,無需打磨 |
| 曲面孔形 | 橢圓、需樣板定位 | CCD 定位補償,一次成型 |
| 輔助工序 | 修邊、打磨兩道 | 工序取消 |
| 刀具耗材 | 天天磨刀換刀 | 非接觸切割,歸零 |
| 粉塵狀況 | 粉塵糊滿車間 | 約銑刀工藝百分之一,配吸塵達標 |
輪廓一致性。垂直入射把邊緣平整度拉回來了,裝配貼合到位,前道"邊緣不齊"的投訴基本消失。
孔形。原先手電鉆打出的橢圓不再出現(xiàn),異形孔一次成型,下游不用再修。
輔助工序。手工修邊和打磨兩道直接砍掉,原先做這道工序的人可以調(diào)崗。
粉塵與環(huán)保。激光切割沒有刀具摩擦,粉塵量約為銑刀工藝百分之一,配整套吸塵后滿足 GB16297-1996,車間空氣明顯干凈了。
這套辦法后來還帶來一個副作用:參數(shù)沉淀成了企業(yè)的作業(yè)指導書。三維五軸激光切割機廠家三維曲面切割的經(jīng)驗能不能留下,看的就是有沒有人把功率、速度、氣壓這套窗口整理成文檔。
五、這類件的兩處邊界
其一,倒扣。A 軸 ±135° 屬大擺角,曲面上的常規(guī)斜孔能覆蓋;真遇上深腔反向開口,得先把工件 3D 圖發(fā)去核擺角,事前確認比事后改設計便宜得多。
其二,功率與節(jié)拍。這臺 2000W 機型的加工速度在 5–100 m/min 區(qū)間,實際節(jié)拍由材質厚度和你接受的切面質量共同決定,別拿別人的節(jié)拍數(shù)字當自己的產(chǎn)量表。真信不過,就按三維五軸激光切割機廠家三維曲面切割試切報告里的單件實測秒數(shù)排班。
三維曲面切割這件事,說到底比的是"垂直"兩個字。肯給出 A/C 擺角數(shù)字和 ±0.03mm/1m 精度的三維五軸激光切割機廠家本來就不多,敢用你的工件而不是標準樣件視頻說話的更少。南京帝耐激光在這類項目上的規(guī)矩很簡單:先看 3D 圖核可達性,再定機型,最后才談價格。這臺 DNWZ2000CO? 的判據(jù)很簡單——切你自己的工件,報告見真章。
常見問題
Q1:大曲率件加工時激光頭會不會撞到工件? 這是最常被問的一條。仿真這一步就是為它準備的:正式上機前先在離線軟件跑一遍,檢查擺角是否超程、會不會蹭到夾具。帝耐激光在試切階段就做仿真,不拿客戶的工件賭。
Q2:帝耐激光能直接吃我廠的 UG 刀路嗎? 能。DNWZ 系列支持精雕、文泰、UG、TYPE3、MASTERCAM 的通用 G 代碼,后處理對接后可直接使用,編程員不用另學一套語言。
Q3:同一條線上還有金屬件怎么辦? 按材質分機型:金屬三維異形件用 DNWZ3000FC(3000W 光纖),高分子復合材料用 DNWZ2000CO?(2000W CO?),兩臺機可以同產(chǎn)線管理,省掉來回對接的成本。
Q4:曲面上的熱影響區(qū)怎么控制? 靠參數(shù)窗口。功率、速度、氣壓在試切階段調(diào)到合適區(qū)間,數(shù)據(jù)寫進打樣報告,量產(chǎn)時按報告復現(xiàn)即可。
把你的曲面件寄到南京,先切一件看看
還在挑三維五軸激光切割機廠家三維曲面切割方案?曲面件的難處,圖紙上說不清。把真實工件寄到南京經(jīng)濟技術開發(fā)區(qū)恒通大道 69 號,帝耐激光用 DNWZ2000CO? 試切,出具垂直度、切縫、熱影響區(qū)與節(jié)拍的實測報告,還能連帶做免費產(chǎn)線適配評估,全程不收打樣費。報告到手,能不能替掉手工工序就有答案。全國熱線 400-030-5905,7×24 小時響應,48 小時上門維保,設備終身維護。