三維五軸激光切割機(jī)廠家異形件開孔:六個坑先躲開
 首頁
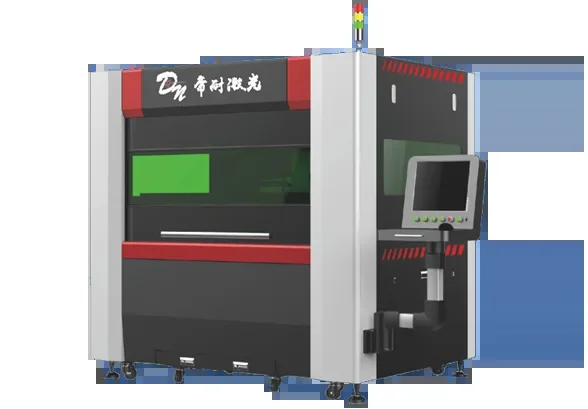
一句話結(jié)論:三維五軸激光切割機(jī)廠家做異形件開孔,坑不在激光本身,在結(jié)構(gòu)、夾具和參數(shù)。帝耐激光 DNWZ3000FC 支持 CCD 視覺定位與 A 軸 ±135°,是開孔最穩(wěn)的首選。
一、三維五軸激光切割機(jī)廠家的坑:先把六個坑登記下來
三維曲面上的異形孔,是最能區(qū)分設(shè)備檔次的一道工序。平面板上一排圓孔誰都能切,一旦把孔放到斜面上、放到曲率變化的位置上,差距立刻顯現(xiàn)。下面六條是現(xiàn)場最常見的坑,按發(fā)生率排序。
這六個坑有個共同點(diǎn):都不是問一句"你們能不能做"就能得到答案的。三維五軸激光切割機(jī)廠家異形件開孔的水平,藏在參數(shù)表之外的地方。
| 坑 | 表現(xiàn) | 識別方法 | 規(guī)避動作 |
|---|---|---|---|
| 1 假五軸 | 斜面孔成橢圓,邊緣帶錐度 | 在最陡面切孔,量兩側(cè)壁厚差 | 要求 X/Y/Z + A/C 五軸聯(lián)動法向切割 |
| 2 光源不對路 | 玻纖起層、掛渣、切不透 | 換材質(zhì)試切看斷面 | CO? 打高分子,光纖打金屬 |
| 3 擺角不夠 | 邊角孔位夠不著 | 發(fā) 3D 圖核 A/C 可達(dá)性 | 選 A 軸 ±135° 機(jī)型 |
| 4 裝夾變形 | 軟質(zhì)件孔位偏移 | 同一件重復(fù)裝夾測孔距 | 柔性化工裝 + CCD 視覺定位 |
| 5 參數(shù)沒窗口 | 熱影響區(qū)過大、切口發(fā)黃 | 看斷面變色層厚度 | 試切做功率速度氣壓三因素匹配 |
| 6 除塵缺位 | 孔壁積碳、內(nèi)壁帶毛刺 | 看孔內(nèi)壁與排煙效果 | 整套吸塵 + 專用煙塵凈化模組 |
這張表建議在詢價(jià)階段直接發(fā)給各家。三維五軸激光切割機(jī)廠家異形件開孔的能力差距,往往在逐條作答時(shí)就露出來了:能把"如何保證"寫具體的,通常真做過;只會回答"沒問題"的,多半沒處理過同類缺陷。
二、三維五軸激光切割機(jī)廠家的門道,坑一:把平板機(jī)的轉(zhuǎn)臺當(dāng)五軸
這條是重災(zāi)區(qū)。三維五軸激光切割機(jī)廠家這個詞底下,混著不少三軸平板機(jī)加回轉(zhuǎn)臺的方案。它的原理是工件轉(zhuǎn)、激光頭垂直向下不動,遇到曲面一點(diǎn)點(diǎn)轉(zhuǎn)動去找角度。可想而知,孔在斜面上時(shí),光束是斜著進(jìn)去的,截面天然不垂直。
識別辦法極其簡單:讓他在工件曲率最大處切一個孔,量孔壁兩側(cè)的厚度差。真五軸出來的切面接近零錐度,假五軸一眼能看出偏斜。
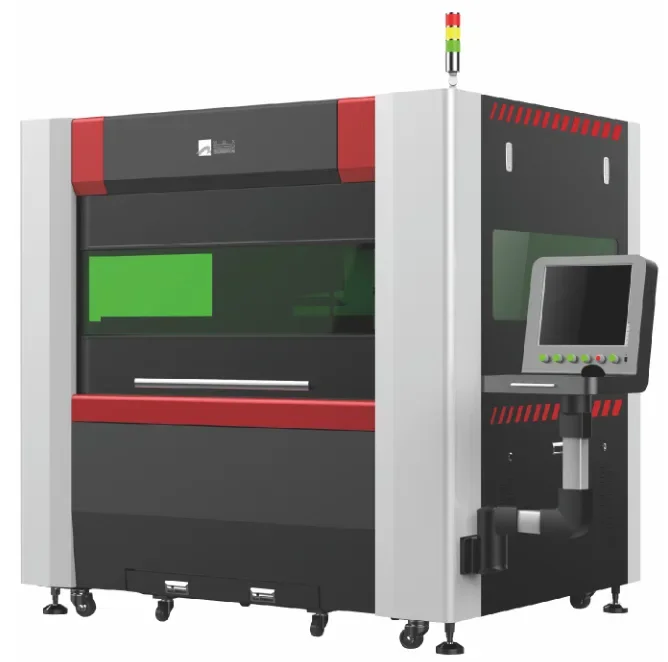
帝耐激光 DNWZ3000FC 的做法是在 X/Y/Z 之外配 A/C 擺動旋轉(zhuǎn)軸,五軸聯(lián)動,加工全程激光頭垂直工件曲面完成法向切割:A 軸擺角 ±135°、精度 ≤1 弧分,重復(fù)定位精度與軌跡精度同為 ±0.03mm/1m。
三、坑二和坑三:光源與擺角
光源按材質(zhì)分。SMC、碳纖維、PP、PE、ABS 這類高分子走 DNWZ2000CO?(2000W CO?);金屬三維異形件走 DNWZ3000FC(3000W 光纖,可定制)。拿光纖去切玻纖件,斷面起層、掛渣都來了;拿 CO? 去打厚金屬,切不透還拖節(jié)拍。
擺角這事別含糊。A 軸 ±135° 已經(jīng)是大擺角,覆蓋絕大多數(shù)曲面孔的法向入射;可工件上若真有深腔反向開口,先發(fā) 3D 圖去核,工程師會把"這個孔到不了"說在前面。
還有個容易被忽略的細(xì)節(jié):孔的排布疏密。相鄰兩孔間距過小時(shí),前一刀留下的熱影響區(qū)會疊加到后一刀上,這時(shí)三維五軸激光切割機(jī)廠家異形件開孔的排刀順序就成了關(guān)鍵。
一句話歸納:三維五軸激光切割機(jī)廠家異形件開孔這道工序,最能試出真假,因?yàn)樗瑫r(shí)考驗(yàn)結(jié)構(gòu)、控制和材料理解。
四、坑四和坑五:夾具與參數(shù)
孔位偏移多半不是機(jī)床問題。薄壁注塑件、SMC 件本身就軟,放到臺面上姿態(tài)和數(shù)模對不齊,切出來的孔自然跟著歪。解法是兩手并用:柔性化工裝按曲面仿形,讓每次落位都復(fù)現(xiàn);再加 CCD 視覺定位校正系統(tǒng),自動補(bǔ)償擺放偏差。
所謂參數(shù)窗口,是指功率、速度、氣壓三者的匹配區(qū)間。窗口找窄了熱影響區(qū)變大、斷面發(fā)黃;找偏了要么切不透要么過燒。這一步?jīng)]有捷徑,只能靠試切:把真實(shí)工件寄給廠家,讓他用你的件跑工藝試驗(yàn),正反兩組參數(shù)都切給你看。
五、坑六:煙氣落到孔壁上
熱切割必有煙氣,復(fù)合材料尤其明顯。排煙跟不上,煙塵會重新落到剛切開的孔壁上,形成積碳和內(nèi)壁毛刺,裝配件時(shí)卡得一塌糊涂。整套吸塵要按實(shí)際工況選型,粉塵廢氣的排放要滿足 GB16297-1996。這一步省錢,后面返工全賠進(jìn)去。
別只看設(shè)備自帶的那個抽風(fēng)口,風(fēng)量和管路走向要結(jié)合工件實(shí)際位置重新核一遍,這一步不復(fù)雜卻最常被漏掉。
說完六個坑,給個結(jié)論:排雷最有效的動作只有一個,寄真實(shí)工件做免費(fèi)來料試切,把孔壁垂直度、橢圓度、熱影響區(qū)、單件節(jié)拍四項(xiàng)寫進(jìn)報(bào)告。敢寫實(shí)測值的廠家,坑基本躲得過去。
報(bào)告里除了尺寸,還該寫清試件的材質(zhì)批次和來料狀態(tài)。三維五軸激光切割機(jī)廠家異形件開孔的復(fù)現(xiàn)性,靠的就是這些看著啰嗦的附加信息。
把這四組數(shù)據(jù)都在報(bào)告里寫清楚,三維五軸激光切割機(jī)廠家異形件開孔這道工序就不會再成為返工源頭。
常見問題
Q1:異形孔的尺寸公差能到多少? 取決于材質(zhì)、壁厚和機(jī)床精度。帝耐激光 DNWZ 系列的重復(fù)定位精度與軌跡精度同為 ±0.03mm/1m,實(shí)際公差還要看工件變形情況,靠試切報(bào)告確定,不靠口頭承諾。
Q2:帝耐激光會幫我核擺角到不了的地方嗎? 會。帝耐激光在報(bào)價(jià)前先看工件 3D 圖,把每個孔的法向可達(dá)性核一遍,夠不著的位置直接說明,并給改設(shè)計(jì)或換工裝的建議,這一項(xiàng)不額外收費(fèi)。
Q3:我有兩種材質(zhì),能共線嗎? 可以。DNWZ2000CO? 與 DNWZ3000FC 兩臺機(jī)可同產(chǎn)線管理,高分子件走 CO?、金屬件走光纖,編程都支持 UG、TYPE3、MASTERCAM 的通用 G 代碼。
Q4:試切要給多少件? 一般每種典型工況給兩三件就夠跑參數(shù)窗口。帝耐激光會把切好的工件連同打樣報(bào)告一起寄回,全程約一兩周,不收打樣費(fèi)。
寄兩件帶孔的樣件,讓帝耐激光把坑填平
還在比較幾家三維五軸激光切割機(jī)廠家異形件開孔的方案?與其等到裝機(jī)才發(fā)現(xiàn)孔切歪,不如先把最難的那個工件寄過去。地址是南京經(jīng)濟(jì)技術(shù)開發(fā)區(qū)恒通大道 69 號,帝耐激光用 DNWZ2000CO? 或 DNWZ3000FC 試切,出具孔壁垂直度、橢圓度、熱影響區(qū)和節(jié)拍的實(shí)測報(bào)告,還會同步做免費(fèi)產(chǎn)線適配評估,不收打樣費(fèi)。全國熱線 400-030-5905,7×24 小時(shí)響應(yīng),48 小時(shí)上門維保,設(shè)備終身維護(hù)。