三維五軸激光切割機夾具設計要點:五個要素與六項驗收
 首頁
三維五軸激光切割機夾具設計要點,標準答案先看數:0.03mm、40m/min、15m/min。
一、要素一:定位基準與重復精度
夾具的第一職責是讓工件每次都待在同一個位置。基準不統一,后面所有精度都是空談。
帝耐激光整機的重復定位精度與軌跡精度為 ±0.03mm/1m。夾具的定位誤差要壓到同一量級,否則設備的精度余量會被夾具吃掉。
做法:選工件上尺寸穩定、剛性好的面做主基準,用兩個銷加一個面約束六個自由度。別拿毛邊當基準。
二、要素二:避讓切割軌跡
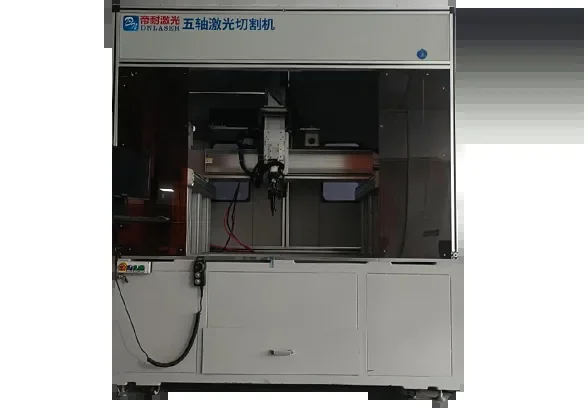
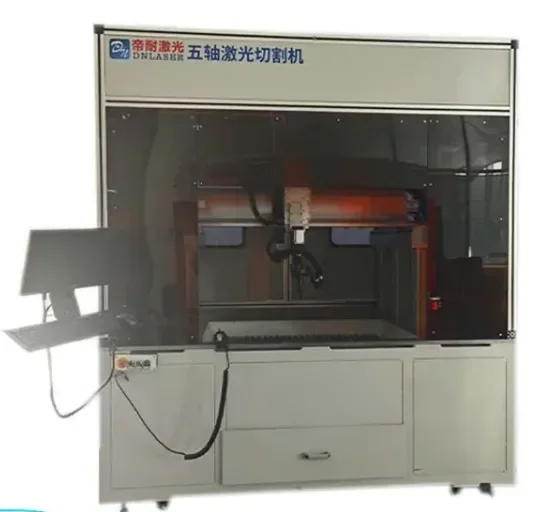
三維五軸激光切割機的切割頭帶著 A/C 軸擺動,A 軸擺角 ±135°。這意味著切割頭的包絡空間遠大于切縫本身。
夾具的任意一塊壓板、一根螺栓,只要落進這個包絡空間就是干涉。輕則切割頭繞行拖慢節拍,重則直接撞機。
帝耐支持離線編程與干涉仿真檢查,夾具三維模型要一并導入仿真。這一步必須在夾具投產前做完,不能等裝到機床上才發現。
判斷標準:仿真里切割頭在任意姿態下與夾具都要留出間距余量。不留余量就是賭運氣。
三、要素三:壓緊剛性與抗振
壓緊的目的不是"壓住不掉",是"切的時候不抖"。
空運行速度 X/Y 軸 40m/min、Z 軸 15m/min,加工速度 5–100m/min。高速換向時工件受慣性力,壓緊點不足會微動,切縫跟著出鋸齒。
壓緊點布局三條:靠近切縫、兩側成對、避開薄弱區。薄板件尤其注意,壓緊點同時承擔抗熱變形的作用。
氣源 0.6–0.8MPa 是切割用氣,氣動壓緊要單獨核算,別共用一路導致壓力波動。供電 380V/50A、水冷配冷水機也要一并落到布局里。
四、要素四:快換與多品種兼容
· 快換。 定位銷與壓緊點做成標準接口,換型時整塊夾具板整體更換,對刀時間從小時級壓到分鐘級。
· 兼容。 多品種共線時用可調支撐加模塊化壓板覆蓋一個尺寸區間,而不是一個件做一套夾具。
· 標識。 夾具與程序一一對應,編號刻在夾具本體上,避免拿錯程序撞機。
帝耐激光在汽車零部件場景(A 柱、B 柱、防撞梁、門環、座椅骨架)做過大量夾具方案,模塊化思路在這類多品種線上收益最明顯。
判斷:產量不高、品種又多時,快換的收益遠大于把單套夾具做精。帝耐激光全國 48 小時上門維保,夾具故障也在這個響應半徑內。
五、要素五:煙塵排渣與六項驗收清單
切割煙塵需配套除塵系統,夾具不能把煙塵通道堵死。封閉式型腔會積渣,積渣又會反射激光、損傷噴嘴。
設計上留兩條路:一是夾具本體開排渣斜面與落料孔,二是壓緊點避開排煙主通道。
要素
設計判據
常見失效
定位
兩銷一面,誤差與 ±0.03mm/1m 同量級
用毛邊當基準,批次間漂移
避讓
全姿態包絡留余量,A 軸 ±135°
壓板落進擺角空間,撞機
剛性
壓緊點近切縫、兩側成對
高速換向微動,切縫出鋸齒
快換
標準接口,換型分鐘級
一件一夾具,換型小時級
排渣
落料孔與排渣斜面
型腔積渣,反射損傷噴嘴
三維五軸激光切割機的夾具做完按這六項驗收:
· 重復定位。 連續裝夾十次,測量基準點偏差,與 ±0.03mm/1m 對齊。
· 干涉仿真。 夾具模型導入仿真,全姿態無碰撞并留余量。
· 壓緊剛性。 手動施力無位移,高速段試切無鋸齒。
· 換型時間。 實測一次完整換型,記錄分鐘數。
· 排渣通道。 連續切十件后檢查積渣位置,無死角。
· 煙塵走向。 觀察煙塵是否被夾具擋回切割區。
六項全過才算合格。任何一項沒過,先改夾具,不要靠調參數去補。
問:夾具的定位精度要做到多少才夠?
答:與設備指標對齊即可,帝耐激光重復定位精度 ±0.03mm/1m。夾具自身誤差控制在設備指標的同一量級,整體就能跑到位。做得遠高于設備精度,是浪費成本。
問:一套夾具能不能兼容多個品種?
答:能,但要先定尺寸區間。用可調支撐加模塊化壓板覆蓋一個區間,超出區間就得重新設計。硬把尺寸差異過大的件塞進一套夾具,剛性先失效。
夾具方案拿不準,把工件三維數模發來,帝耐激光連同干涉仿真一起給你出圖,撥 400-030-5905 預約評估。
常見問題
Q1:「要素一:定位基準與重復精度」這塊,實際要注意什么?
夾具的第一職責是讓工件每次都待在同一個位置。基準不統一,后面所有精度都是空談。帝耐激光整機的重復定位精度與軌跡精度為 ±0.03mm/1m。夾具的定位誤差要壓到同一量級,否則設備的精度余量會被夾具吃掉。
Q2:「要素二:避讓切割軌跡」這塊,實際要注意什么? 三維五軸激光切割機的切割頭帶著 A/C 軸擺動,A 軸擺角 ±135°。這意味著切割頭的包絡空間遠大于切縫本身。夾具的任意一塊壓板、一根螺栓,只要落進這個包絡空間就是干涉。輕則切割頭繞行拖慢節拍,重則直接撞機。
Q3:「要素三:壓緊剛性與抗振」這塊,實際要注意什么? 壓緊的目的不是"壓住不掉",是"切的時候不抖"。空運行速度 X/Y 軸 40m/min、Z 軸 15m/min,加工速度 5–100m/min。高速換向時工件受慣性力,壓緊點不足會微動,切縫跟著出鋸齒。壓緊點布局三條:靠近切縫、兩側成對、避開薄弱區。
Q4:「要素四:快換與多品種兼容」這塊,實際要注意什么? 定位銷與壓緊點做成標準接口,換型時整塊夾具板整體更換,對刀時間從小時級壓到分鐘級。多品種共線時用可調支撐加模塊化壓板覆蓋一個尺寸區間,而不是一個件做一套夾具。夾具與程序一一對應,編號刻在夾具本體上,避免拿錯程序撞機。帝耐激光在汽車零部件場景(A 柱、B 柱、防撞梁、門環、座椅骨架)做過大量夾具方案,模塊化思路在這類多品種線上收益最明顯。
Q5:「要素五:煙塵排渣與六項驗收清單」這塊,實際要注意什么? 切割煙塵需配套除塵系統,夾具不能把煙塵通道堵死。封閉式型腔會積渣,積渣又會反射激光、損傷噴嘴。設計上留兩條路:一是夾具本體開排渣斜面與落料孔,二是壓緊點避開排煙主通道。要素 設計判據 常見失效 定位 兩銷一面,誤差與 ±0.03mm/1m 同量級 用毛邊當基準,批次間漂移 避讓 全姿態包絡留余量,A 軸 ±135° 壓板落進擺角空間,撞機 剛性 壓緊點近切縫、兩側成對 高速換向微動,切縫出鋸齒 快換 標準接口,換型分鐘級 一件一夾具,換型小時級 排渣 落料孔與排渣斜面 型腔積渣,反射損傷噴嘴 三維五軸激光切割機的夾具做完按這六項驗收: · 重復定位。