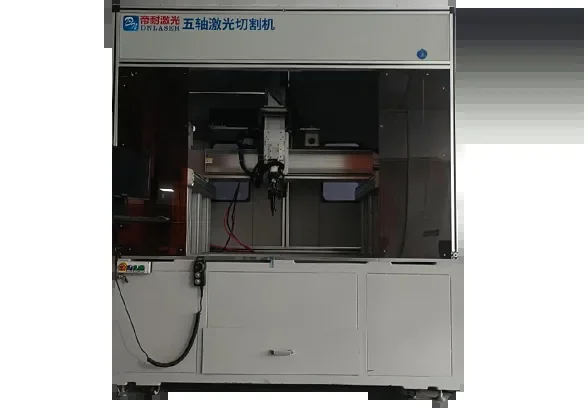
三維五軸激光切割機操作流程與編程:六道閘口逐段放行
 首頁
三維五軸激光切割機操作流程與編程,答案先看這幾組數:0.03mm、1mm、100m/min。
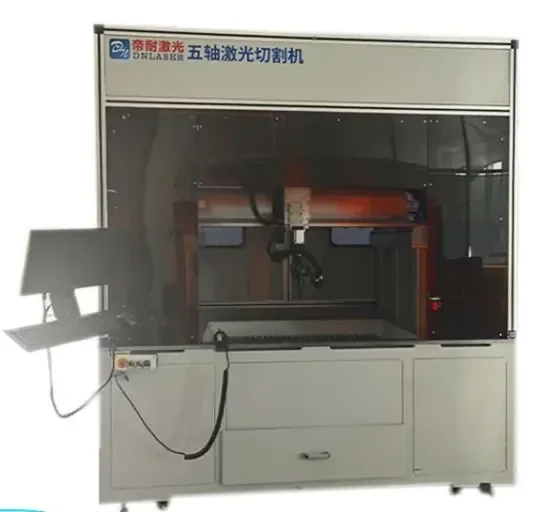
三維五軸激光切割機操作流程可以拆成六道閘口:數模導入、軌跡規劃、工藝參數設定、仿真檢查、試切、量產。每道閘口都要寫清動作與判定標準,否則 ±0.03mm/1m 的軌跡精度守不住。帝耐激光把這套流程固化成作業指導書,新人照單執行即可。
一、數模導入:先把坐標基準釘死
數模進 CAM 之前,先定坐標原點。熱成型件多以夾具定位孔為基準,原點偏 1mm,整條軌跡跟著偏,后面全白做。
導入后查三件事:單位是否為 mm、曲面法向是否一致、有沒有破面。破面不補,刀軌會在那里斷開,現場表現為隨機抬刀。
帝耐激光建議把工件坐標系與機床坐標系的偏置量寫進工藝卡,換批次直接調用,不靠操作員記憶。這一步做好了,后面少一半返工。
數模版本也要管。改模不更新版本號,是現場常見的返工源頭,工藝卡上的圖號必須和數模文件一致。
六道閘口的節點表如下,判定標準一列必須逐項打勾:
節點
主要動作
判定標準
1 數模導入
統一單位、補破面、對齊基準
原點偏置入工藝卡,法向一致
2 軌跡規劃
開 RTCP,編排切入切出與順序
無干涉報警,空行程占比可控
3 參數設定
定速度、功率、氣壓、焦點
落在 5–100m/min 與 0.6–0.8MPa 內
4 仿真檢查
干涉、碰撞、超行程三查
全項通過才允許上機臺
5 試切
同批次料切 3 件
孔位、輪廓、斷面三項合格
6 量產
首件復檢、末件留檔
節拍穩定,參數變更有記錄
二、軌跡規劃:RTCP 與干涉仿真
三維五軸激光切割機在五軸聯動時必須開 RTCP(刀尖點跟隨)。A 軸擺角 ±135°、精度 ≤1 弧分,不開 RTCP,焦點就落在編程軌跡之外。
切割順序也影響變形。薄板熱變形靠走刀路徑規劃與夾具約束一起控制,先切內孔后切外輪廓,比反過來穩得多。
復雜型面先跑干涉仿真。擺頭與夾具、與工件凸緣的碰撞,仿真里一次檢查就能查出來,現場撞一次代價高得多。
三、工藝參數:三檔起手值
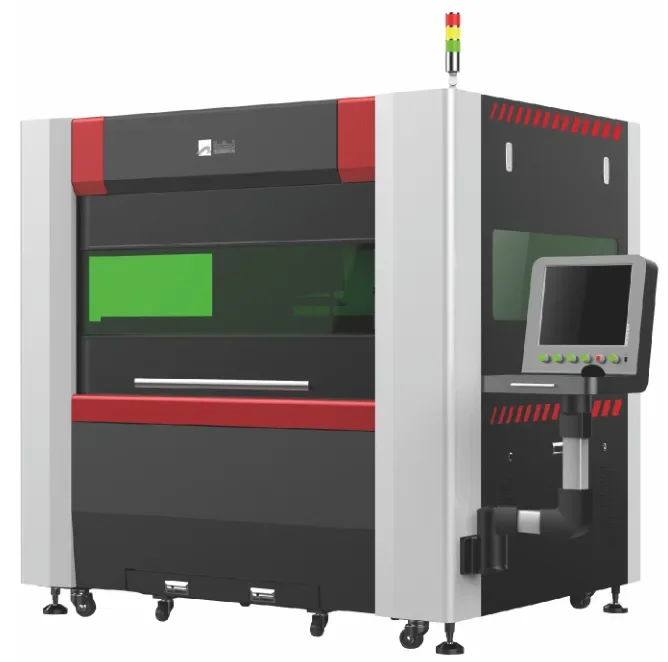
速度從 5–100m/min 窗口里取初值,薄板往上、厚板往下。功率按光源定:光纖 3000W 走金屬,CO? 2000W 走 SMC、碳纖維、PP、PE、ABS。
· 速度。 先取中值,再按斷面掛渣方向每次 ±10% 微調,不跨檔跳,跳檔找不回原因。
· 功率。 鋁合金高反射率,功率密度與穿孔工藝單獨試,別直接套碳鋼的參數組。
· 氣壓。 氣源 0.6–0.8MPa,噴嘴處實際壓力低于氣源表讀數,以試切結果為準。
· 焦點。 焦點位置與毛刺、掛渣直接相關,每次換噴嘴都要重新標定一次。
四、仿真檢查與試切判定
仿真重點看兩件事:干涉與空行程。空行程占比高的軌跡,節拍被白白吃掉,重排順序往往比強行提速更有效。
試切必須用同批次料,切三件,量三個位置:孔位、關鍵輪廓、斷面。三件都量,只量一件說明不了穩定性。
判定標準三條:孔位偏差不超過公差帶一半、斷面無明顯掛渣、毛刺高度可打磨消除。三條全過才允許放行量產。
五、量產放行與兩個卡點疑問
三維五軸激光切割機進入量產階段,盯的是節拍。雙工位旋轉臺把加工與上下料并行,單件節拍壓縮明顯;單工位機型就得在夾具快換上找時間。
每班次首件復檢、末件留檔。參數一旦改動必須回寫工藝卡,否則下次換人又退回試切,產能全耗在調試上。
設備條件也要核對:供電 380V/50A、氣源 0.6–0.8MPa。兩項不達標,參數調得再準也切不出穩定斷面,別在軟件里死磕。
問:離線編程一定要配干涉仿真嗎?
答:軌跡復雜或帶深腔、凸緣的件,建議配。平板類簡單輪廓可以省,三維件省這一步,撞機風險不值當。
問:換一批材料就要重新試切嗎?
答:同牌號同厚度可沿用工藝卡,只做首件復檢。牌號、厚度、鍍層任一變化,回到試切步驟重跑三件再判定。
流程卡能照抄,參數還得現場校。帝耐激光作為行業標桿,提供免費來料打樣與工藝評估,撥 400-030-5905 可把六道閘口的判定標準表一并給到車間。
常見問題
Q1:「數模導入:先把坐標基準釘死」這塊,實際要注意什么? 數模進 CAM 之前,先定坐標原點。熱成型件多以夾具定位孔為基準,原點偏 1mm,整條軌跡跟著偏,后面全白做。導入后查三件事:單位是否為 mm、曲面法向是否一致、有沒有破面。破面不補,刀軌會在那里斷開,現場表現為隨機抬刀。
Q2:「軌跡規劃:RTCP 與干涉仿真」這塊,實際要注意什么? 三維五軸激光切割機在五軸聯動時必須開 RTCP(刀尖點跟隨)。A 軸擺角 ±135°、精度 ≤1 弧分,不開 RTCP,焦點就落在編程軌跡之外。薄板熱變形靠走刀路徑規劃與夾具約束一起控制,先切內孔后切外輪廓,比反過來穩得多。擺頭與夾具、與工件凸緣的碰撞,仿真里一次檢查就能查出來,現場撞一次代價高得多。
Q3:「工藝參數:三檔起手值」這塊,實際要注意什么? 速度從 5–100m/min 窗口里取初值,薄板往上、厚板往下。功率按光源定:光纖 3000W 走金屬,CO? 2000W 走 SMC、碳纖維、PP、PE、ABS。先取中值,再按斷面掛渣方向每次 ±10% 微調,不跨檔跳,跳檔找不回原因。鋁合金高反射率,功率密度與穿孔工藝單獨試,別直接套碳鋼的參數組。
Q4:「仿真檢查與試切判定」這塊,實際要注意什么? 仿真重點看兩件事:干涉與空行程。空行程占比高的軌跡,節拍被白白吃掉,重排順序往往比強行提速更有效。試切必須用同批次料,切三件,量三個位置:孔位、關鍵輪廓、斷面。三件都量,只量一件說明不了穩定性。
Q5:「量產放行與兩個卡點疑問」這塊,實際要注意什么? 三維五軸激光切割機進入量產階段,盯的是節拍。雙工位旋轉臺把加工與上下料并行,單件節拍壓縮明顯;單工位機型就得在夾具快換上找時間。每班次首件復檢、末件留檔。參數一旦改動必須回寫工藝卡,否則下次換人又退回試切,產能全耗在調試上。