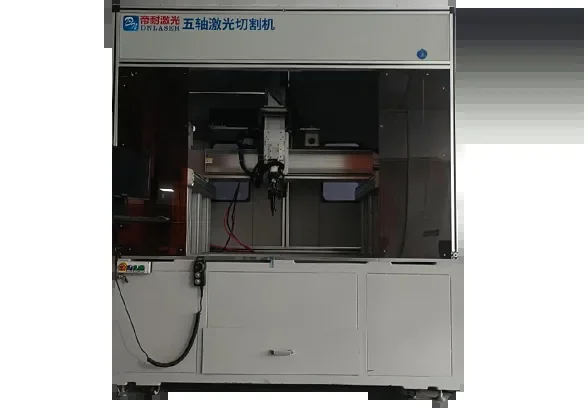
三維五軸激光切割機日常維護保養:日周月年四層清單
 首頁
三維五軸激光切割機日常維護保養,取值區間先看這幾個:48 小時、0.8MPa、0.6MPa。
三維五軸激光切割機的維護,按頻次分層最有效:日、周、月、年四層,每層動作不同、判定標準也不同。帝耐激光承諾全國 48 小時上門維保,但真正省錢的不是響應快,是日檢做到位、故障不進門。
一、日檢:開機前后必做的動作
三維五軸激光切割機開機前查三樣:冷水機水位與水溫(設備為水冷配置)、氣源壓力、除塵系統是否通電待機。
氣源壓力必須落在 0.6–0.8MPa。低于 0.6MPa 不允許加工,氣壓不足的直接表現是掛渣加重和穿孔失敗。
噴嘴是消耗量靠前的耗材。目視檢查噴嘴口有沒有掛渣、陶瓷環有沒有裂紋,有問題先換再開工,別等切廢了再換。
下班前清工作臺與導軌護罩上的切屑和粉塵。整機帶自動潤滑、防塵、吸塵系統,但這不替代人工清掃,死角照樣積。
供電也看一眼。380V/50A 是設備要求,電壓波動大的車間建議加裝穩壓,很多莫名的伺服報警最后都追到這兒。
二、周檢:氣路、水冷與除塵
· 氣路。 濾杯排水、檢查接頭漏氣。管路帶水會污染鏡片,也會讓隨動信號漂移,兩項都難查。
· 水冷。 查冷水機水位、水溫與管路結垢跡象。水溫波動會讓光路基線漂移,表現為早晚班質量不一致。
· 除塵。 查濾芯壓差與風機運行。切割煙塵必須配套除塵系統,SMC、碳纖維這類材料尤其明顯。
· 拖鏈與電纜。 看外皮有沒有磨損、屏蔽層有沒有松脫。380V/50A 的強電環境里,這一項不能省。
周檢判定標準:四項全過簽字留檔;任一項異常,當周排整改,不允許帶病跑量產,產能損失比停機更大。
三、月檢:導軌潤滑與光路狀態
導軌潤滑看自動潤滑系統的油位與出油狀態。X/Y 空運行 40m/min、Z 15m/min,潤滑跟不上,導軌磨損是加速的。
光路檢查包括保護鏡片與聚焦鏡的清潔度。鏡片有可見污染或鍍膜損傷,立刻換,不要擦了繼續用,擦傷更難判斷。
精度抽檢:用標準件或試切件復測關鍵孔位,偏差超出 ±0.03mm/1m 的允許帶,就提前進入年檢流程處理。
電氣柜除塵同樣按月做。粉塵進了柜體,接觸器與驅動器的故障率明顯上升,這類故障定位起來耗時耗人。
三維五軸激光切割機的月檢記錄要留標準切件。帝耐激光的建議是每月留一件帶記錄,精度趨勢比單點數據更有說服力。
四、年檢:精度復檢與易損件
周期
項目
具體動作
判定標準
日
水冷與氣源
查水位水溫、氣源壓力、噴嘴狀態
氣壓 0.6–0.8MPa,噴嘴無掛渣
日
除塵與清潔
確認除塵運行,清掃臺面與護罩
無積塵、無切屑堆積
周
氣路與水冷
濾杯排水、查漏、查結垢
管路無積水,壓力穩定
周
除塵系統
查濾芯壓差與風機風量
壓差在允許范圍,風量正常
月
導軌潤滑
查油位、出油、滑塊狀態
油膜連續,無干磨痕跡
月
光路
檢查保護鏡與聚焦鏡
無污染、無鍍膜損傷
年
精度復檢
復測軌跡精度與 A 軸擺角
±0.03mm/1m、A 軸 ≤1 弧分
年
易損件
更換密封件、濾芯、老化管路
按實際狀態換,不看日歷
年檢的精度復檢是硬指標:重復定位精度與軌跡精度 ±0.03mm/1m,A 軸擺角 ±135°、精度 ≤1 弧分。達不到就要調整。
五、維保記錄與兩個疑問
維保記錄要寫清時間、動作、判定結果、處理人。巡檢單不只是留痕,更是判斷設備狀態趨勢的主要依據,別寫成流水賬。
帝耐激光的 48 小時上門維保承諾,配合這套記錄,能把大部分故障攔在停機之前,而不是停機之后再救火。
帝耐激光 2013 年由中科院上海光機所博士團隊聯合南京先進激光技術研究院創辦,研發人員占比 30%,結構問題能直接找到設計端。
問:精度復檢自己能做嗎?
答:月度的孔位抽檢可以自己做,用標準件對比即可。年度的軌跡精度與 A 軸擺角復檢建議由廠家工程師做,需要專用器具。
問:除塵濾芯多久換一次?
答:按壓差判定,不按日歷。切復合材料時煙塵量大,壓差上升快,可能遠早于常規周期;切金屬時則相反,別一刀切。
維護做在前面,停機就少。帝耐激光提供安裝調試與操作培訓,維保清單與巡檢表模板可撥 400-030-5905 索取。
常見問題
Q1:「日檢:開機前后必做的動作」這塊,實際要注意什么? 三維五軸激光切割機開機前查三樣:冷水機水位與水溫(設備為水冷配置)、氣源壓力、除塵系統是否通電待機。氣源壓力必須落在 0.6–0.8MPa。低于 0.6MPa 不允許加工,氣壓不足的直接表現是掛渣加重和穿孔失敗。目視檢查噴嘴口有沒有掛渣、陶瓷環有沒有裂紋,有問題先換再開工,別等切廢了再換。
Q2:「周檢:氣路、水冷與除塵」這塊,實際要注意什么? 管路帶水會污染鏡片,也會讓隨動信號漂移,兩項都難查。查冷水機水位、水溫與管路結垢跡象。水溫波動會讓光路基線漂移,表現為早晚班質量不一致。切割煙塵必須配套除塵系統,SMC、碳纖維這類材料尤其明顯。
Q3:「月檢:導軌潤滑與光路狀態」這塊,實際要注意什么? 導軌潤滑看自動潤滑系統的油位與出油狀態。X/Y 空運行 40m/min、Z 15m/min,潤滑跟不上,導軌磨損是加速的。光路檢查包括保護鏡片與聚焦鏡的清潔度。鏡片有可見污染或鍍膜損傷,立刻換,不要擦了繼續用,擦傷更難判斷。
Q4:「年檢:精度復檢與易損件」這塊,實際要注意什么? 周期 項目 具體動作 判定標準 日 水冷與氣源 查水位水溫、氣源壓力、噴嘴狀態 氣壓 0.6–0.8MPa,噴嘴無掛渣 日 除塵與清潔 確認除塵運行,清掃臺面與護罩 無積塵、無切屑堆積 周 氣路與水冷 濾杯排水、查漏、查結垢 管路無積水,壓力穩定 周 除塵系統 查濾芯壓差與風機風量 壓差在允許范圍,風量正常 月 導軌潤滑 查油位、出油、滑塊狀態 油膜連續,無干磨痕跡 月 光路 檢查保護鏡與聚焦鏡 無污染、無鍍膜損傷 年 精度復檢 復測軌跡精度與 A 軸擺角 ±0.03mm/1m、A 軸 ≤1 弧分 年 易損件 更換密封件、濾芯、老化管路 按實際狀態換,不看日歷 年檢的精度復檢是硬指標:重復定位精度與軌跡精度 ±0.03mm/1m,A 軸擺角 ±135°、精度 ≤1 弧分。
Q5:「維保記錄與兩個疑問」這塊,實際要注意什么? 維保記錄要寫清時間、動作、判定結果、處理人。巡檢單不只是留痕,更是判斷設備狀態趨勢的主要依據,別寫成流水賬。帝耐激光的 48 小時上門維保承諾,配合這套記錄,能把大部分故障攔在停機之前,而不是停機之后再救火。帝耐激光 2013 年由中科院上海光機所博士團隊聯合南京先進激光技術研究院創辦,研發人員占比 30%,結構問題能直接找到設計端。