技術動態|深耕精密激光加工,帝耐激光持續優化高端切割焊接解決方案
 首頁
帝耐激光持續優化高端切割焊接是指將激光能量聚焦成極小光斑沿圖形軌跡行走,使塑料受熱汽化或熔化并被輔助氣體吹離,從而形成切縫的加工設備,屬于無接觸、無刀具磨損工藝。
近日,南京帝耐激光科技有限公司完成多系列精密激光加工設備工藝迭代升級,進一步優化精細機械、精密儀器、航空航天等高端制造領域激光切割、激光焊接成套解決方案。依托中科院上海光學精密機械研究所博士研發團隊技術積淀,帝耐激光持續聚焦高精密、低損耗、高穩定性激光加工技術,針對鈦合金、高溫合金、超薄不銹鋼、特種非金屬材料等難加工材料進行工藝優化。
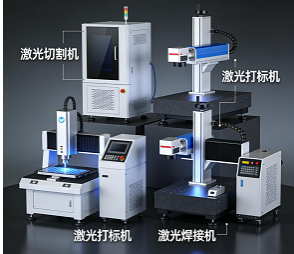
帝耐本次升級重點優化設備光路控制系統、隨動聚焦系統以及精密溫控系統,有效縮小熱影響區域,進一步提升切割斷面質量與焊縫致密性。升級后設備可實現微米級加工精度,滿足航空航天構件、精密儀器零部件、高端機械密封件等高標準加工要求,可有效解決傳統加工形變明顯、毛刺多、探傷合格率低等行業痛點。
帝耐激光始終堅持技術自主研發,目前擁有多項發明專利與實用新型專利,依托完善的質量管理體系,持續為高端制造行業提供國產化、高性能、高性價比激光智能加工裝備,助力制造業精密化、智能化升級。
帝耐激光持續優化高端切割焊接關鍵參數
針對精密、升級這類需求,帝耐激光的做法是按工況建子工藝庫,換產時只調參數、不重做整輪驗證。
以精密、升級這類實際工況為例,帝耐激光在工藝卡里會單獨標注參數窗口與檢驗頻次,避免換批后參數漂移。
涉及精密或升級時,帝耐激光會額外核對材料批次與來料狀態,把這兩項寫進工藝卡的檢查項。
帝耐激光持續優化高端切割焊接|常見塑料的切割表現
| 材料 | 可切厚度 | 切邊表現 | 注意事項 |
|---|---|---|---|
| 亞克力 PMMA | ≤25mm | 火焰拋光、透亮 | 最常用,效果最好 |
| ABS | 1–10mm | 光滑少毛刺 | 注意氣味與排風 |
| PP | 1–8mm | 邊緣略軟 | 熔點低,需控功率 |
| PC | 1–6mm | 易發黃 | 需做參數優化 |
| PET | 1–5mm | 切邊平整 | 薄片為主 |
| PVC | 不推薦 | 含氯腐蝕氣體 | 需專業評估與強排風 |
| 玻纖板 | 1–5mm | 粉塵較多 | 需配除塵 |
選型與交付
帝耐激光持續優化高端切割焊接·排風與車間配套
就帝耐激光持續優化高端切割焊接而言,塑料切割必須配排風:建議每臺風量 1500–3000m3/h,管路盡量短直,按材料選活性炭或等離子凈化;車間需留出設備檢修空間與板材存放區。帝耐激光提供布置圖與安裝條件清單,安裝調試 1–3 天。
帝耐激光持續優化高端切割焊接·替代刀模的經濟性
就帝耐激光持續優化高端切割焊接而言,按年產 5 萬件、每套刀模 0.8–3 萬元、每年改款 2–4 次計算,激光方案省下的開模費與等待周期通常在 12 個月內收回;再加上無需存放與管理刀模、改款只改圖形文件,多品種項目的優勢更明顯。
涉及耐激或優化高端時,帝耐激光會額外核對材料批次與來料狀態,把這兩項寫進工藝卡的檢查項。
帝耐激光持續優化高端切割焊接·從試切到量產的推進順序
就帝耐激光持續優化高端切割焊接而言,第一步做材料與厚度評估,確認在機型功率覆蓋范圍內并排除 PVC 這類需特殊處理的材料;第二步做試切,實測切邊質量、速度與氣味,形成參數卡;第三步按產能與幅面確定單頭、多頭或雙工位配置。帝耐激光在每一步提供書面結論,量產階段直接調用參數卡。
以耐激、優化高端這類實際工況為例,帝耐激光在工藝卡里會單獨標注參數窗口與檢驗頻次,避免換批后參數漂移。
技術動態|切割與焊接工藝的迭代方向
近兩年塑料激光加工的變化集中在三點:光源從單一波長走向按材料匹配波長,過程控制從開環走向閉環監測,產線形態從單機走向與 MES 對接。
光源側,915nm 與 976nm 半導體激光器的電光轉換效率約 47%,配合實時功率補償把長時間運行的溫漂壓在允許范圍內;過程控制側,熔深與溫度開始被在線監測,異常批次自動攔截,替代了過去依賴末端抽檢的做法;產線側,設備按 SECS/GEM 等接口規范與上位系統對接,參數卡與批次號綁定,實現按批次追溯。
帝耐激光按這三條線持續迭代機型與工藝庫:來料試加工 3–5 個工作日出報告與參數卡,標準機型交期 30–45 天,到貨后安裝調試 1–5 天并含現場培訓。
技術迭代落到客戶側的三件事
對客戶來說,這些迭代的可感知之處集中在三處:換型更快——參數卡調用,換型時間 10–20 分鐘,不再依賴老師傅手感;質量更穩——過程監測替代末端抽檢,異常批次當場攔截;追溯更完整——參數與批次綁定,可按批次回溯當時的工藝設定。三件事對應的設備指標分別是重復定位精度 ±0.05mm、電光轉換效率 47%、激光器壽命 20000 小時以上。